


挤压工艺全解析:9大类型、工艺参数、优缺点与金属制造应用
挤压工艺概述
挤压工艺是块体成形工艺之一:金属坯料在高压下被迫通过模孔获得所需截面形状。通俗说,金属在高压下通过模孔压缩截面的金属加工工序。自挤压工艺发明以来,世界依赖挤压生产各形状实心/空心棒材、管材、型材。因涉及推/拉坯料通过模孔,所需力极大。热挤压最常用(高温变形抗力低),冷挤压一般仅用于软金属。
发展历史
挤压概念源于成形工艺。1797年约瑟夫·布拉马申请专利:预热金属经模腔挤压成管,手动柱塞施力。布拉马随后发明液压工艺。托马斯·伯尔结合液压机与挤压技术生产空心管,1820年专利。技术成世界基础需求,但硬金属难加工。1894年亚历山大·迪克引入铜/黄铜合金挤压,推动技术革命。至今演变为多种技术,以最低成本生产复杂结构产品。
挤压工艺分类(9大类型)
- 热挤压
- 冷挤压
- 温挤压
- 摩擦挤压
- 微挤压
- 正/直向挤压
- 反/间接挤压
- 静液压挤压
- 冲击挤压
#1 热挤压工艺
坯料在再结晶温度以上加工。 热加工防止加工硬化,压头易推料通过模孔。
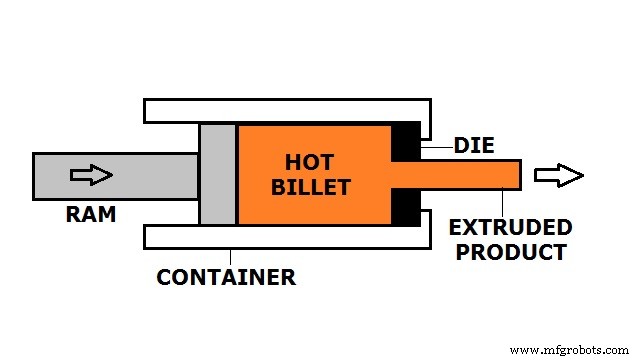
通常在卧式液压机进行。压力30-700MPa。高压需润滑:低温用油/石墨,高温用玻璃粉。坯料加热至0.5Tm-0.75Tm(Tm为熔点)保证质量。
常用材料热挤压温度(℃):铝350-500,铜600-1100,镁350-450,镍1000-1200,钢1200-1300,钛700-1200,PVC180,尼龙290。
优点: 变形可控、无加工硬化、所需力小、可加工早期裂纹材料
缺点: 表面质量差、尺寸精度妥协、容器寿命低、表面氧化风险
#2 冷挤压
冲头/压头在闭合型腔冲击坯料成形。 室温或略高温变形。
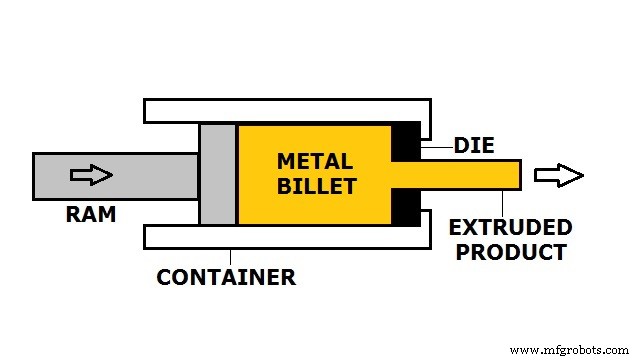
所需力极大,用大型液压机,压力达3000MPa。
优点: 无氧化、制品强度提高、公差紧、表面光洁度好、硬度提高
缺点: 所需力大、功率需求大、非延性材料不可加工、应变硬化限制
#3 温挤压工艺
室温以上、再结晶温度以下挤压。防止挤压过程微观结构变化。平衡所需力与延展性。金属温度424-975℃。
优点: 强度/硬度提高、无氧化、极紧公差可达
缺点: 非延性材料不可挤压、需额外加热设备
#4 摩擦挤压
坯料与容器反向同步旋转同时压头推料通过模孔。
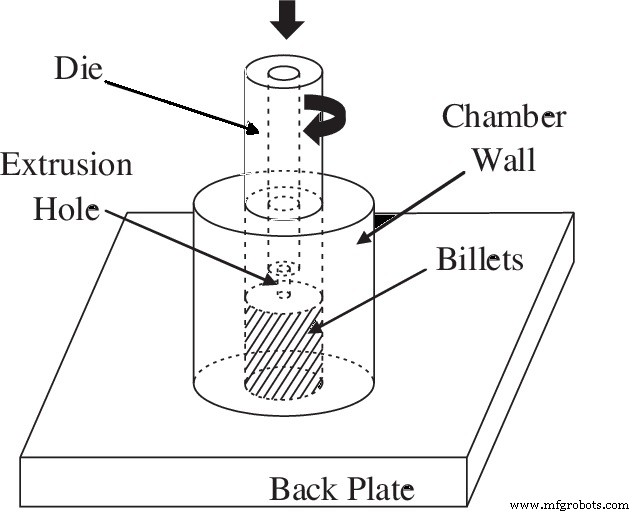
受坯料与模相对旋转速度影响。相对旋转产生大量剪切应力使坯料塑性变形,大量热量产生免预热提高效率。可直接从金属粉末/薄片/加工废料(屑/屑屑)/实心坯料生产实心/空心/异形截面线材棒管。
优点: 免加热、剪切应力提高疲劳强度、任意材料作坯料经济、低能耗、耐腐蚀性好
缺点: 预期氧化、初始建置高、机械复杂
#5 微挤压工艺
亚毫米级产品制造。同宏观挤压,坯料经模孔成形。产品可通过1mm²方孔。正向/反向微挤压两基本技术。正向压头坯料同向,反向相反向。
医疗器械(生物可吸收支架/控释系统)、微齿轮/微管等机械微件广泛应用。
优点: 复杂截面可制、微小元件可产、几何公差优
缺点: 小模具容器制造挑战、需熟练工
#6 正/直向挤压
坯料装入容器,模孔成型。压头推坯料经模孔成品。金属流向与压头移动同向。
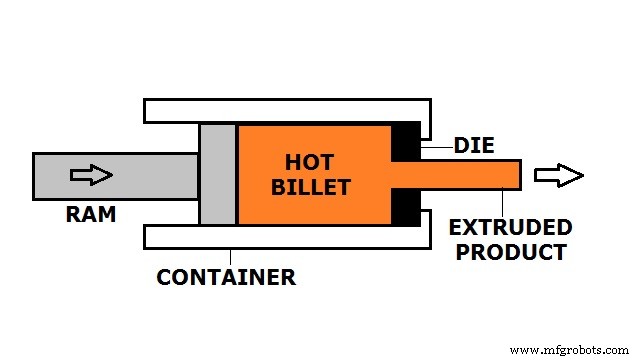
坯料向模口移动产生大量坯料-容器壁摩擦,需显著增大压头力消耗功率。脆性金属(钨/钛合金)难挤压因过程断裂。拉应力致微裂纹快速形成断裂。坯料表面氧化层加剧摩擦致制品缺陷。用垫块隔离压头坯料缓解摩擦。
制品:管/罐/杯/小齿轮/轴等。每次挤压末端残留料称"残头",模口后切除。
优点: 可挤压长工件、力学性能改善、表面光洁、冷热挤压均可、连续作业能力
缺点: 脆性金属不可挤压、大力高功耗、氧化可能
#7 反/间接挤压
模固定,坯料容器一体移动。模装压头而非容器。金属流向与压头移动反向。
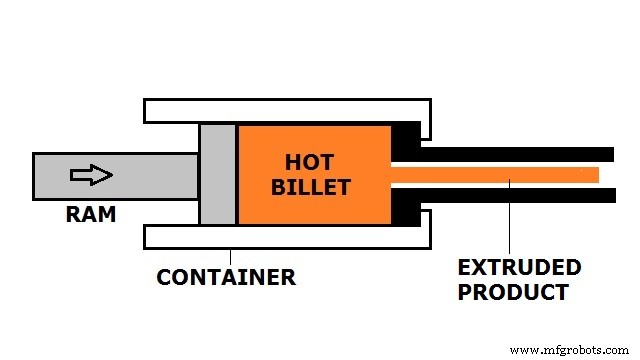
坯料容器无相对运动无摩擦,压头力小于正向。需长于容器的"芯轴"固定模,芯轴柱强度限制最大挤压长度。坯料随容器移动消除所有摩擦力。
优点: 挤压力小、可挤压小截面、摩擦减30%、速度提升、磨损极小、金属流动均匀减少挤压缺陷/粗晶环
缺点: 截面受芯轴尺寸限制、残余应力可能、杂质缺陷影响表面质量
#8 静液压挤压
坯料被容器内流体包围,压头前进推流体压坯料。容器内无摩擦,模孔极少摩擦。
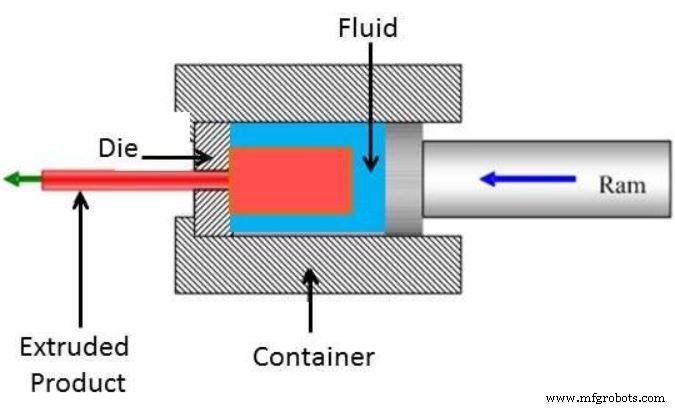
坯料受均匀静水压力不扰动填充容器孔径,可完美挤压极大长径比坯料甚至线圈。与正向挤压主异:坯料容器无直接接触。高温需专用流体工艺。材料受静水压无摩擦延展性增,可加工常规法太脆金属。用于延性金属实现高变形比。
优点: 制品表面光洁度高尺寸精准、无摩擦、力需求最小化、无残头、金属流动均匀
缺点: 高温需专用流体工艺、每坯料需预备尖头、流体封装困难
#9 冲击挤压
生产金属挤压型材主流方法。区别传统需高温软化,常用冷坯料,高压高效成形。
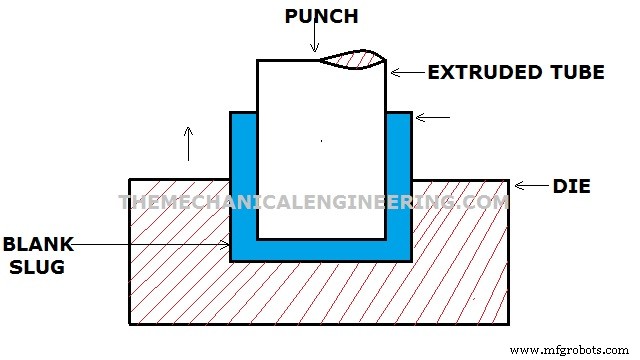
润滑坯料置模腔,冲头单冲程冲击。金属经模冲头间隙反向流动。适合软材料(铅/铝/锡)。常温进行。反向冲击工艺允许极薄壁。牙膏皮管/电池盒例。速度快冲程短。用冲击压力而非静压。正/反向或混合冲击均可。
优点: 大变形量、工序快加工时间减90%、产率高、公差完整性高、原料节省90%
缺点: 极大压缩力需求、坯料尺寸限制
影响挤压力因素
- 工作温度
- 设备设计(卧式/立式)
- 挤压类型
- 挤压比
- 变形量
- 摩擦参数
挤压工艺应用
- 广泛生产管材、空心管、塑料制品
- 汽车工业生产框架、门、窗等
- 铝材广泛用于各行业结构件
工业技术