


电化学磨削(ECG)原理、优势与应用全解析
电化学磨削(ECG)融合电化学溶解与机械磨削,是难加工材料高效精密成型的特种加工利器。本文系统阐述原理、装备、优劣势及典型应用。
什么是电化学磨削?
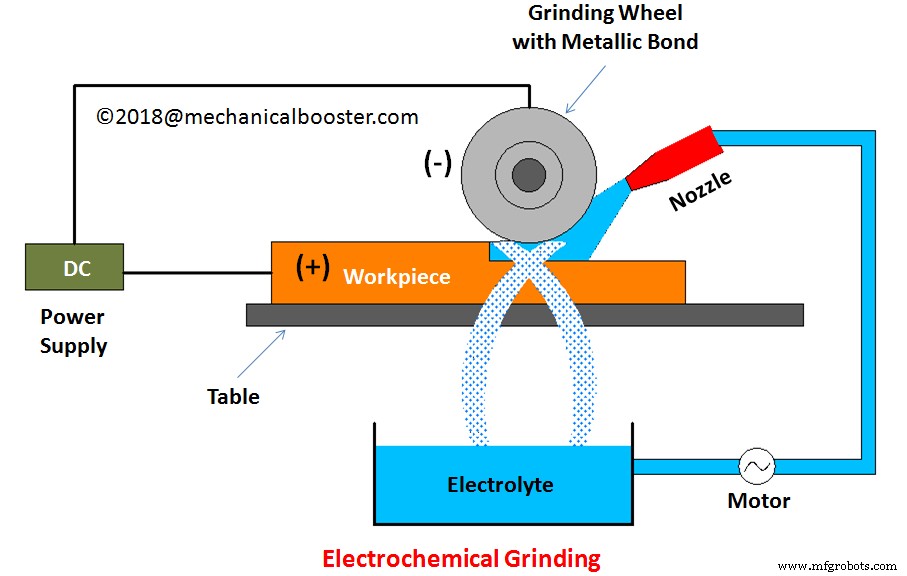
工件作阳极,金属结合剂砂轮作阴极。电解液(碳酸钠、氢氧化钠、氯酸钠、硝酸钠等)喷注于极间间隙。电化学反应溶解工件表面金属(占去除量>95%),砂轮磨粒(碳化硼、碳化硅、氧化铝、金刚石)仅去除<5%残留氧化层/钝化层。砂轮线速度1200-2000 m/min。
材料去除率模型
MRR = G·I / (p·F)
- G:工件材料总质量
- I:总电流
- p:工件密度
- F:法拉第常数
去除率与工件质量、电流正相关;与密度负相关。增大电流、提高砂轮转速可提升去除率。
核心优势
- 加工周期极短,效率远超传统磨削。
- 工艺平稳,表面质量优异。
- 无热损伤,工件组织性能零影响。
- 砂轮磨损极低(主要靠电化学溶解)。
- 难加工材料去除率比传统工艺高10倍。
局限性
- 电解液可能导致工件表面腐蚀。
- 仅适用导电材料(工件与砂轮均需导电)。
- 不适用含腔体/深槽结构(电解液流动/电场分布受阻)。
- 工艺系统复杂,需高技能操作员,实施成本高。
典型应用领域
- 高硬度材料(不锈钢、超合金等)高效磨削,去除率传统工艺10倍。
- 航空航天涡轮叶片成型磨削首选工艺。
- 医疗器械针尖磨尖、金属表面缺陷消除。
电化学磨削虽有局限,但在难加工材料精密成型领域不可替代。掌握其工艺窗口,可为高端制造提供关键产能。
工业技术