


电火花加工(EDM)原理、分类、装备、优劣势与应用权威指南
电火花加工(EDM)属非传统电热加工,利用脉冲电火花蚀除工件材料。1770年约瑟夫·普利斯特里首次观测。核心:工具电极与工件电极浸于介质液(煤油/去离子水),维持微小间隙,施加脉冲高压,电火花通道瞬时温度~10,000℃汽化熔融材料,介质液冲走熔融金属形成蚀坑。仅适用导电材料。
工作原理
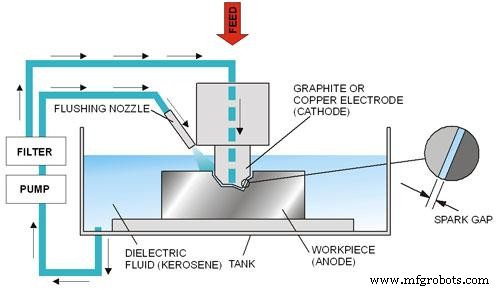
脉冲电压施加于极间,电子从工具(负极)向工件(正极)加速,与介质分子碰撞电离形成等离子通道,电子/离子轰击极表面动能转化为热能,局部汽化熔融。脉冲间隙介质冲刷带走熔融物形成微坑。脉冲重复实现轮廓成型。
相关阅读:电子束加工、水射流加工、激光加工原理与应用。
EDM两大主流分类
1. 成型电火花加工(Ram/Sinker EDM)
成型电极(石墨/铜)与工件对应型腔形状,浸入介质液中加工。又称型腔EDM/体积EDM。适合模具型腔、复杂三维曲面。
2. 线切割电火花加工(Wire EDM)
细黄铜丝(0.1-0.3 mm)作移动电极,恒定间隙(~0.02 mm)切割工件。丝电极连续更换(单向进给),切割厚度达300 mm。专攻硬质合金/淬火钢制造冲模、模具、精密工具。
核心装备系统
- 介质液储罐/泵/循环系统:煤油或去离子水循环冲洗极间隙。
- 脉冲电源/控制单元:产生脉冲高压,控制加工参数(峰值电流/脉宽/脉冲间隔/伺服控制)。
- 工作槽/工装夹具:固定工件,容纳介质液。
- 电极夹持器:夹持成型电极或导丝架。
- 伺服进给系统:实时维持极间隙恒定(微米级)。
加工过程
- 工件/电极装夹,伺服建立发丝级极间隙。
- 浸入介质液,施加脉冲电压产生电火花,~10,000℃热源汽化熔融工件材料。
- 脉冲间隙介质冲刷熔融物,留下微坑。
- 循环往复直至轮廓成型完成。
推荐视频:EDM加工过程动态演示(需外部链接)。
核心优势
- 任意导电材料可加工,硬度不设限。
- 薄壁/细筋等脆弱结构无切削力变形加工。
- 复杂模具型腔精度高、周期短、成本低。
- 无毛刺工艺。
- 非接触加工,精密脆弱零件零损伤。
- 可加工常规机床无法制造的复杂形状(深窄槽/尖角/内倒扣)。
- 可加工锥度孔。
主要劣势
- 仅限导电材料。
- 材料去除率低(通常<50 mm³/min)。
- 电极损耗需补偿/更换(成型EDM电极制造成本高)。
- 高功耗。
- 存在过切量(需工艺补偿)。
典型应用领域
- 模具/冲模制造核心工艺。
- 航空航天/汽车/电子原型件试制。
- 铸币模具制造。
- 微细深孔加工(喷嘴/喷油器/医疗器械)。
- 断丝锥/螺柱/钻头/断刀等卡滞工件取出(EDM钻削/蚀除)。
EDM以“高精度、无切削力、全硬度覆盖”三大特性,确立了模具制造、精密零件、难加工材料领域的核心地位。掌握脉冲参数优化、电极设计、伺服控制三大核心技术,是发挥EDM极致价值的关键。
工业技术