


等离子弧加工(PAM)原理、工艺参数与工业应用深度解析
等离子弧加工(PAM)利用高温等离子弧熔切金属,是难切割材料的重要加工手段。本文系统阐述等离子态物理基础、PAM装备结构、工艺参数、优劣势及典型应用。
什么是等离子态?
气体加热至5500℃以上部分电离(正/负/中性离子共存);11000℃以上完全电离形成等离子态,温度区间11,000-28,000℃。
等离子弧加工(PAM)定义
利用等离子弧/钨极惰性气体保护弧/等离子弧枪切割金属。1964年工业化引入,初衷降低焊接电流需求。核心:高速高温气体射流熔融并吹走路径上材料。不同工件材料(铝/铁/钢)匹配不同工艺气体:铝用氮气、钢用氩氢混合气,氮/氢最常用。
相关阅读:水射流加工、电子束加工、电火花加工(EDM)原理与应用。
装备结构
等离子枪核心:钨电极(阴极,接DC负极)置于腔体内;喷嘴(阳极,接DC正极)。工件不接入电路,仅作为被切割对象。
工作原理
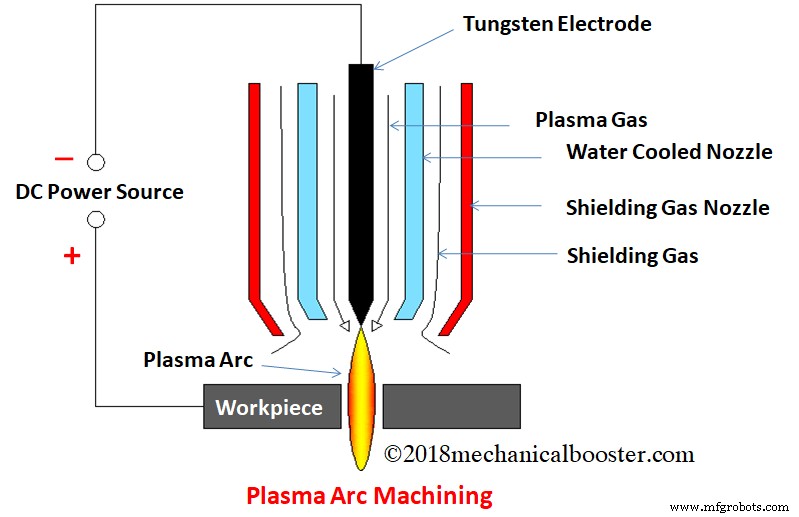
通电后钨极与喷嘴间建立电弧。工艺气体流经电弧区,原子与电子碰撞电离形成等离子射流。高压差加速等离子射流高速冲击工件,熔融金属被高速气流吹除形成切缝。喷嘴水套强制水冷防止过热。
核心工艺参数窗口
- 电流:≤500 A
- 电压:30-250 V
- 切割速度:0.1-7.5 m/min
- 板材厚度:≤200 mm
- 功率需求:2-200 kW
- 材料去除率:150 cm³/min
- 等离子流速:500 m/s
- 工件材质:任意金属,铝/不锈钢最推荐
核心优势
- 高硬脆金属可加工;全金属材料适用。
- 切割速率高,生产效率显著。
- 小型腔体加工尺寸精度优异。
- 工艺流程简洁,易实现自动化。
- 喷气发动机叶片自动修复核心工艺。
主要劣势
- 设备投资成本高(电源、枪体、气体系统、水冷系统)。
- 大量惰性气体消耗,运行成本高。
- 易产生不必要的窄表面/修光面。
- 表面冶金质变:热影响区导致表层组织/性能改变,最严重缺陷。
- 强紫外/红外辐射伤眼,操作员必须佩戴专用防护面罩/眼镜。
典型应用场景
- 深冷/高温耐蚀合金切割成型。
- ≤8mm钛合金板切割。
- 核潜艇管路系统、钢制火箭发动机壳体焊接/切割。
- 不锈钢管/管板加工核心工艺。
PAM虽有热影响区等短板,但在高性能合金、钛合金、特种结构件切割焊接领域地位不可替代。掌握工艺窗口与防护规范,方能发挥其高效精密加工价值。
工业技术