


TIG与MIG焊接深度对比:原理、差异、优劣势与选型指南
本文系统解析TIG(钨极惰性气体保护焊)与MIG(熔化极惰性气体保护焊)的核心原理、工艺差异、优缺点对比及典型应用场景,助您根据材质、厚度、质量要求快速选型。文末附PDF下载。
TIG与MIG焊接核心区别速览
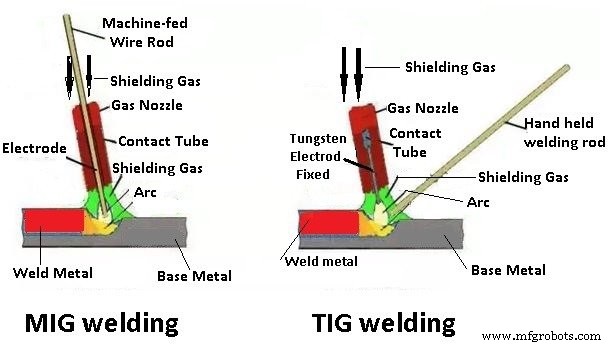
两者均利用电弧热能熔融金属成形,但MIG采用连续送丝作为消耗性电极,TIG采用不熔化钨极+单独送丝(或不填丝)。MIG适配不锈钢、低碳钢、铝合金等多材质;TIG擅长薄板、精密、高质量焊接。
TIG焊接(GTAW)原理与特征
全称:Tungsten Inert Gas Arc Welding,美国焊接学会标准代号GTAW。
工作机制:工件与钨极间建立直流电弧(多数金属),钨极熔点极高(3422℃)不熔化;惰性气体(Ar/He/N₂)保护熔池隔绝空气;脚踏板/拇指轮实时调节热输入;按需添加填丝。
关键特性:无熔渣、无焊剂、热影响区窄、变形极小、焊缝成型美观、成分接近母材。
TIG焊接优势
- 焊缝金相组织优异,力学性能接近母材基体。
- 无熔渣清理工序,后续处理成本低。
- 热输入集中可控,薄板/精密件热变形微乎其微。
TIG焊接局限
- 熔深速度慢,单位长度焊接耗时长。
- 设备与耗材(钨极、高纯惰性气体)成本较高。
- 对焊工技能要求极高,培训周期长。
MIG焊接(GMAW)原理与特征
全称:Metal Inert Gas Arc Welding,亦称气体保护熔化极电弧焊(GMAW)或“二保焊”(CO₂混合气)。
工作机制:卷装焊丝经送丝机构连续送入焊枪喷嘴,作为消耗性电极与工件建立电弧;电弧热熔化焊丝与工件边缘形成熔池,焊丝金属过渡填充接头;保护气体(Ar、He、CO₂、Ar+O₂等)外部喷射保护。
关键特性:半自动/全自动化程度高,仅需控制焊枪姿态与行进速度;熔敷率高,连续焊接无间断。
MIG焊接优势
- 连续送丝实现长焊缝无间断作业,效率远超TIG。
- 操作技能门槛低,易实现自动化/机器人集成。
- 无熔渣,清理工作量小。
MIG焊接局限
- 设备体积大、便携性差,户外作业受风吹扰保护气体影响大。
- 飞溅相对较多,焊缝成型美观度不如TIG。
工艺参数对比表
| 参数 | TIG (GTAW) | MIG (GMAW) |
|---|---|---|
| 电极类型 | 非消耗性钨极 | 消耗性焊丝 |
| 保护气体 | Ar、He、Ar/He混合 | Ar、CO₂、Ar/CO₂、Ar/O₂混合 |
| 填充金属 | 手工/机械单独加丝 | 焊丝自带填充 |
| 典型极性 | DCEN(直流直极性) | DCEP(直流反极性) |
| 适用厚度 | 0.5~6 mm(薄板优势) | 1~20+ mm(中厚板优势) |
| 焊接速度 | 低 | 高 |
| 自动化适配 | 中等(需填丝同步) | 高(连续送丝天然适配机器人) |
典型应用领域
- TIG:航空航天薄壁结构、精密管路、食品医疗不锈钢容器、铝镁合金关键件、根焊道要求高压力容器。
- MIG:汽车白车身点焊/搭接焊、重型机械结构件、船舶板壳结构、管道环缝自动焊、通用钢结构制造。
选型决策建议
- 薄板(<3mm)、高外观/气密要求、有色金属 → 优先TIG。
- 中厚板、长焊缝、碳钢/低合金钢、追求效率/自动化 → 优先MIG/MAG。
- 根焊道TIG保证熔透+盖面MIG提效 组合工艺在压力容器、管道工程广泛采用。
结语
TIG与MIG并非简单优劣之分,而是互补共存。理解其物理本质与工程经济性,结合具体工况“选对工艺、调优参数、管控过程”,方能兼得质量与效益。欢迎留言探讨具体焊接难题!
工业技术