


夹具与治具详解:类型、组成、优势与应用全指南
本文将全面介绍夹具与治具的定义、分类、核心组件、工作原理及实际应用,助您深入理解这两大机械制造关键工装的区别与协同价值。文末提供PDF下载链接,方便离线查阅。
什么是夹具与治具?
夹具与治具是提高同类零件批量生产效率、降低人工操作强度的关键工艺装备。车床虽适合单件多品种加工,但大批量生产同类零件时经济性不足;六角车床、 turret车床虽通过多刀架、挡铁提升效率,却受限于加工工序单一。当需在钻床、铣床、刨床、磨床等设备上批量生产相同规格零件时,必须依靠夹具与治具实现工件的精准定位、可靠夹紧与刀具导向,从而保证互换性与加工精度。
夹具的定义与特征
夹具是一种兼具工件定位、夹紧与刀具导向功能的装置。它通过基体结构(板式、箱式或框架式)配合定位元件、夹紧元件、导向元件(钻套)、分度装置等,使工件相对刀具始终保持图纸规定的精确位置关系。典型应用场景包括钻孔、扩孔、攻丝等孔加工工序。
治具的定义与特征
治具仅承担工件定位与夹紧功能,不导向刀具。其结构通常为专用夹紧装置,通过量块手动调整刀具位置或依赖机床本身精度。治具多用于铣削、磨削、刨削、车削等外形加工,结构较重,需螺栓固定于机床工作台。
夹具与治具的核心组成要素
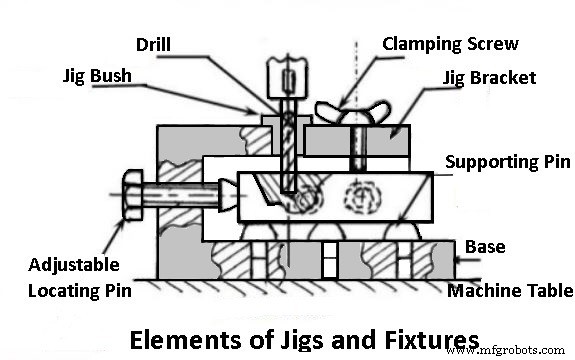
- 基体:承载全装置的板式、箱式或框架结构,需具备足够刚性与强度。
- 定位元件:确定工件在装置中的基准位置,保证相对刀具的坐标精度。
- 夹紧元件:施加夹持力,抵抗切削力与惯性力,防止工件位移振动。
- 导向与设定元件:夹具中为钻套等导向刀具;治具中为设定块、量规辅助刀具调整。
- 安装定位元件:如定位销、T型螺栓槽,实现装置在机床上的精准安装。
- 分度元件:用于多工位、多面加工时的工件周向或空间角度分度。
七大典型夹具类型详解
- 板式夹具:最简易形式,用带定位孔的模板直接导向钻头,适合简单平面零件少量生产。
- 带钻套板式夹具:在模板基础上镶嵌钻套,提高导向精度与寿命,适用于大型工件多孔精准定距加工。
- 槽式夹具:截面呈槽状,工件置入槽内经旋钮夹紧定位,钻套导向刀具,结构紧凑。
- 直径夹具:利用V型块定位圆柱/球面工件,钻套径向设定,专攻径向孔加工。
- 翻叶夹具:铰链连接翻盖实现工件快速装卸,按钮定位配合螺钉夹紧,操作高效。
- 环形夹具:针对圆法兰类零件,工件环向夹紧,多钻套同步导向钻削周向分布孔系。
- 箱式夹具:箱体内多面设定位按钮、凸轮夹紧机构,可一次装夹完成多角度孔系加工,适合复杂箱体类零件。
十大常见治具分类与应用
治具通常按配合加工工序命名:
- 车削治具:解决异形工件在车床上难装夹问题,安装于主轴端或面板,需动平衡设计。
- 铣削治具:通过定位销与T型螺栓固定工作台,承受间歇切削力,夹紧机构需防松可靠。
- 拉削治具:用于键槽、通孔拉削,典型结构为压板式内拉削夹具。
- 磨削治具:含磁性卡盘、旋转工作台夹具等,需考虑冷却液流道、砂轮修整器安装及旋转平衡。
- 镗削治具:分导向镗杆式(类钻夹具)与工件定位式两类,切削负荷较铣削小,结构可相对轻量。
- 分度治具:集成分度机构,实现等分圆周面或多角度加工。
- 攻丝治具:专攻异形、不平衡工件批量内螺纹加工,保证攻丝垂直度。
- 双工位治具:双工件同步装夹,180°翻转交替加工/卸载,实现准连续化批量生产。
- 焊接治具/夹具:防变形设计为核心,定位精准、夹紧轻稳、避让焊缝区,常配合点焊定型后转全焊夹具。
- 装配治具:维持多部件相对位置实现铆接、螺栓连接等机械装配,焊接治具亦属热装配治具范畴。
夹具与治具根本区别对比
| 维度 | 治具 | 夹具 |
|---|---|---|
| 核心功能 | 仅定位夹紧工件 | 定位夹紧+导向刀具 |
| 结构特点 | 重型、螺栓固定机床 | 轻型、便于手工搬运、常无需固定 |
| 典型工序 | 铣、磨、刨、车 | 钻、扩、攻、铰 |
批量生产应用八大核心优势
- 免去划线、量测、手工对刀等辅助工序,大幅缩短辅助时间。
- 自动定位导向消除人为误差,显著提升加工精度与一致性。
- 实现零件互换性,简化装配流程,降低装配技能要求。
- 支持多工件同装、多刀具同步作业,提高单台设备产能;高刚性夹持允许提高切削参数。
- 简化操作动作,降低劳动强度,减轻工人疲劳。
- 半熟练工即可胜任,降低人力成本门槛。
- 成品质量稳定,减少质检投入与废品率。
- 推动工序自动化/半自动化,综合降低单件加工成本。
典型应用场景速查
- 夹具主导:钻孔、扩孔、铰孔、攻丝等孔系加工。
- 治具主导:铣削、磨削、刨削、车削、成形加工等外轮廓/平面加工。
结语
掌握夹具与治具的选型原则、结构设计要点与维护要领,是提升机械制造柔性与竞争力的基石。如有疑问欢迎留言交流,关注我们获取更多工程实战干货!
工业技术