


焊缝成型全解析:四大工艺焊道特征与优质焊缝辨别
什么是焊道?
焊道是一次焊接行程中,填充金属熔融沉积在接头处形成的金属带。优质焊道特征:直、匀、无渣、无裂纹、无气孔、无咬边、无凹坑、喉厚合格。
焊枪/电极移动方式决定熔池推进路径与焊道形态:直线运条成窄道(针焊道),摆动运条成宽道(摆动焊道)。
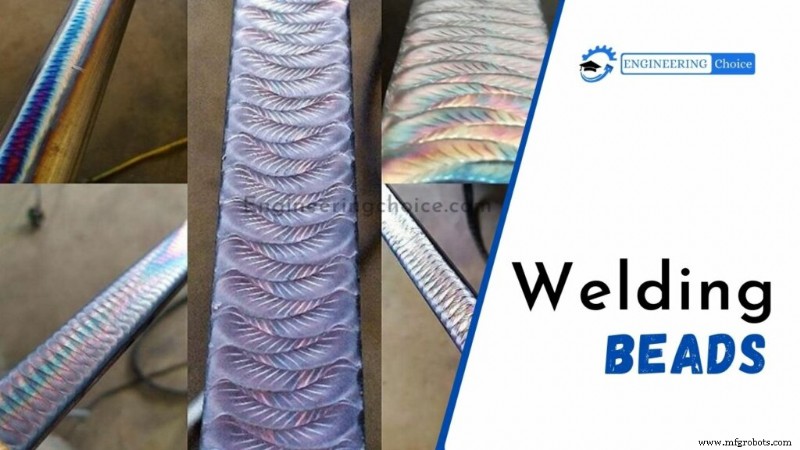
四大主流工艺焊道特征
1. TIG焊道——“一叠硬币”
手工逐滴加填充丝,形成等间距圆形叠加纹理。送丝节奏快则“硬币”间距密,慢则稀疏。进阶技法“走杯”(Walk the cup):焊枪喷嘴靠工件摆动前行,填充丝自动熔化铺展,似涂抹奶酪,管道焊常用。多丝并喂可增大沉积量。
2. 焊条电弧焊(Stick)焊道
- 低氢型(E7018等):直线运条成“针焊道”,窄而匀,适合平、横、仰焊;立焊常用摆动(三角、锯齿)控制熔池。
- 纤维素型(E6010/E7010):必须用“甩焊/鞭弧”技法:引弧定点→甩出→回送,形成类TIG的“硬币”纹,开根焊常用。
3. MIG/MAG焊道
- 实心焊丝无药皮,推焊(气体保护好)与拉焊(熔深大)均可,争议长存。
- “有渣必拉”(药芯/焊条)因熔渣滞后于熔池,拉焊可让熔渣浮出;实心焊丝无此顾虑。
- 常用直线针焊道;宽接头/立焊可摆动扩宽。
- 新趋势“MIG如TIG”:极低送丝速度+特殊波形,外观酷似TIG硬币纹,但热输入低、熔透浅,多用于越野车改装等对外观要求高、结构要求低场合。
4. 药芯焊丝(FCAW)焊道
双重保护药芯丝沉积效率极高。平焊多用针焊道;立焊通常需摆动防止熔池“滴落”。
焊道运条技法分类
1. 针焊道(Stringer Bead)
电极/焊枪沿接头直线推进,无横向摆动。优势:热输入低、碳化物析出少,推荐用于不锈钢管道、立焊定位焊道。表面堆焊时,针焊道稀释率高(熔池直接接触母材)。
2. 摆动焊道(Weave Bead)
焊枪/电极横向摆动覆盖更宽区域。用途:盖面道、多层焊填充、立焊/横焊控制熔池。优势:单道宽、层数少、效率高;熔池停留时间长,利于气体逸出减少气孔,边缘熔合好。
摆动宽度限制:通常≤2.5–3倍电极/焊丝直径(如φ3.2 mm焊条摆宽≤9.6 mm)。过宽易致气孔、夹渣、合金钢软化。
如何判断焊道质量?
- 外观:成型均匀、过渡平滑、无表面气孔/裂纹/咬边/焊瘤。
- 尺寸:腿高、喉厚、余高符合图纸/标准(AWS D1.1等)。
- 内部:射线/超声检测确认无内部气孔、裂纹、未熔合。
制造工艺