


铸铁全解析:7大类型成分性能对比、杂质元素影响机制与工程选材指南
本文系统梳理铸铁分类、化学成分、力学性能、杂质元素作用规律、热处理改性原理及工程选材决策逻辑,配合成分表格与应用矩阵,是铸造工程师、材料采购、结构设计师的实战参考手册。文末提供PDF下载。
铸铁基础认知
定义:铁碳合金,含碳1.7-4.5%,含Si、Mn、P、S等微量元素。经杯炉熔炼生铁+废钢+合金料得。
碳存在形态:石墨(游离碳)灰铁/球铁/可锻铁;渗碳体(Fe₃C,化合碳)白铁/冷硬铁。形态由冷却速度、化学成分、过共晶处理决定。
基体组织:铁素体(软韧)、珠光体(强韧)、贝氏体/马氏体(高强硬)、奥氏体(耐热/耐蚀/无磁)。
7大工程铸铁类型深度对比
1. 灰铸铁 (Gray Iron, HT)
成分:C 3.0-3.5%, Si 1.0-2.75%, Mn 0.4-1.0%, P 0.15-1.0%, S 0.02-0.15%。
显微组织:片状石墨(A/B/D/E/F型) + 珠光体/铁素体基体。
性能特征:抗压>抗拉(σb 150-300MPa),无屈服点,阻尼好(石墨润滑/吸振),切削性极佳,缺口不敏感。
典型牌号:HT150/200/250/300/350(数字为最小抗拉强度MPa)。
应用:机床床身/底座、缸体/缸盖、管件、刹车盘、液压缸体、农机壳体——复杂薄壁、承压、减振、耐磨滑动副首选。
2. 白铸铁 (White Iron)
成分:C 1.75-2.3%, Si 0.85-1.2%, Mn 0.1-0.4%, P 0.05-0.2%, S 0.12-0.35%(低Si促渗碳体)。
组织:渗碳体+珠光体/莱氏体,断口银白。
性能:极高硬度(HB 400-600)、耐磨,极脆、不可切削、抗冲击差。
应用:球磨机衬板、破碎机颚板、研磨介质、车轮踏面(冷硬层)——纯耐磨零载冲击工况;亦作可锻铁/钢铁原料。
3. 冷硬铸铁 (Chilled Iron)
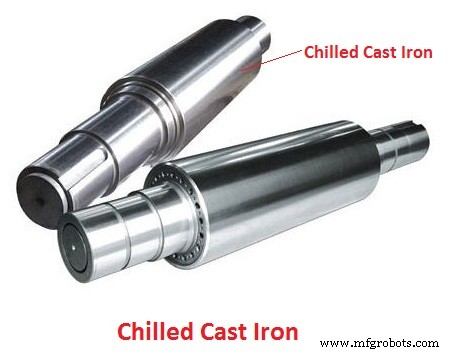
原理:铸型嵌金属冷铁(铁/钢块)强制表面快速冷却形成白口层(渗碳体),芯部正常冷却成灰铁组织。
结构:白口层(耐磨) + 过渡层 + 灰铁芯(韧性/支撑)。冷铁深度可控(插入深度/材质/涂料)。
应用:轧辊工作层、破碎机辊面、车轮踏面、磨煤辊——表面耐磨+芯部韧性复合需求。
4. 斑铸铁 (Mottled Iron)
灰白过渡组织,局部冷硬形成斑驳断口。性能介于灰白之间,非主流选材,通常为工艺失控产物或特定耐磨面设计。
5. 可锻铸铁 (Malleable Iron, KTH/KTZ/KTW)
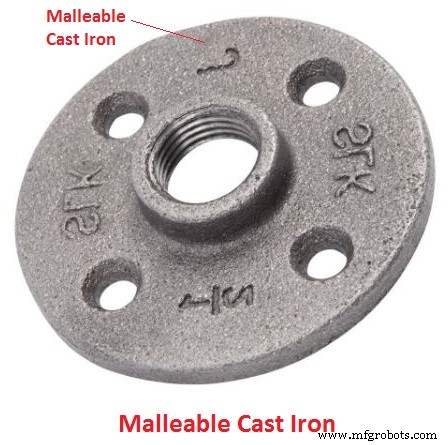
工艺:白铁坯 → 高温石墨化退火(900-950℃×数十小时) → 团絮状石墨(绒球石墨) + 铁素体/珠光体基体。
分类:黑心(铁素体基体、高韧)、白心(铁素体表层+珠光体芯)、珠光体可锻铁(高强)。
性能:σb 350-700MPa,δ 5-12%,韧性接近中碳钢,可冲压/弯曲成形。
应用:车辆轮毂/制动支架、管路接头、农机支架、五金工具、纺织机械零件——薄壁、复杂形状、受冲击振动、需一定强度韧性替代锻钢降本。
6. 球墨铸铁 (Ductile/Nodular Iron, QT/RuT)
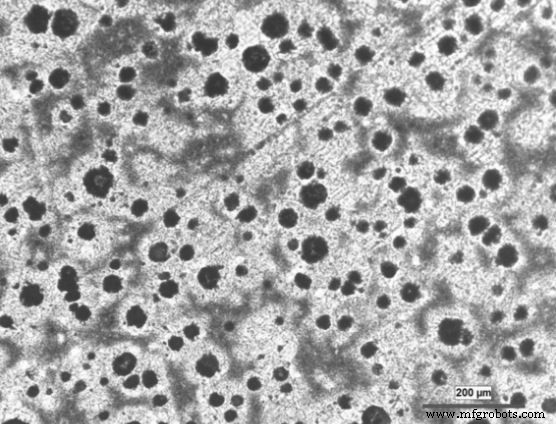
球化原理:镁/稀土处理铁液,硫/氧脱硫脱氧,改变石墨生长机制→球状石墨(Ⅰ-Ⅵ级球化率)。
性能跨越:σb 400-900MPa,δ 1-18%,综合性能接近中碳钢,铸造性优于钢。
牌号体系:QT400-18/450-10/500-7/600-3/700-2/800-2/900-2(前抗拉/后伸长率)。
应用霸主:曲轴/凸轮轴、液压缸/阀体、齿轮/链轮、风电机架、轨道交通制动盘、压力容器——复杂受力、疲劳工况、替代锻钢/铸钢首选。
7. 合金铸铁 (Alloy Cast Iron)
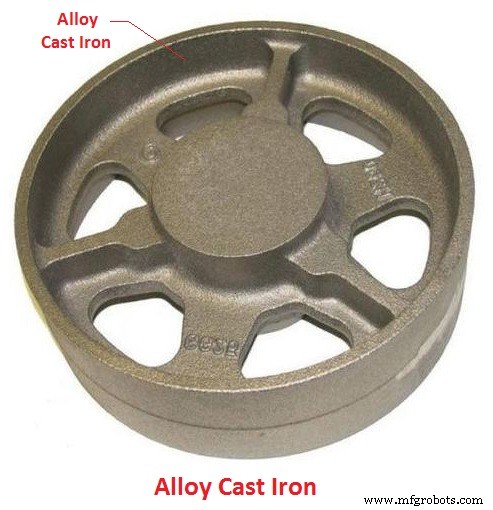
合金化策略:Ni(奥氏体/耐蚀/耐热)、Cr(耐磨/抗氧化)、Mo(高温蠕变/淬透性)、Cu(强化/耐大气腐蚀)、Si(耐酸/耐热)、Mn(奥氏体/耐磨)。
典型系列:
• 高铬白铁(Cr 12-30%):极致耐磨(矿山/水泥/电厂磨煤机);
• 奥氏体镍铁(Ni 20-35%):耐蚀/耐热/无磁(化工泵/阀/核工业);
• 耐热铸铁(Si 5-6%, Cr 15-20%):800-1000℃工况(热处理炉辊/网带/风箱)。
四大杂质元素作用机制与控制策略
| 元素 | 典型含量 | 核心作用 | 控制策略 |
|---|---|---|---|
| Si | 0.5-4.0% | 强石墨化元素→软化切削;脱氧防气孔;高Si>3%脆性↑ | 灰铁/球铁按牌号上限控制;薄壁件适当提高促石墨化 |
| S | <0.15% | 反石墨化→稳定渗碳体→白口/硬脆;形成MnS夹杂降热导/加工性 | 严控<0.1%(球铁<0.02%);Mn/S>8-10固定硫为MnS无害化 |
| Mn | 0.2-1.0% | 弱反石墨化→白口倾向;固硫成MnS;珠光体稳定强化基体 | 灰铁0.6-0.9%强化珠光体;球铁<0.4%防偏析/缩松 |
| P | <1.0% | 扩大凝固区间→流动性↑利薄壁铸造;偏析致脆、低温脆性 | 普通件<0.3%重要件<0.1%;耐磨件可适当提高利用磷共晶 |
铸铁关键物理力学性能速查
| 性能指标 | 灰铁HT250 | 球铁QT500-7 | 可锻铁KTH350-10 | 高铬白铁 |
|---|---|---|---|---|
| 抗拉强度 MPa | 250 | 500 | 350 | 600-800 |
| 屈服/延伸率 % | —/0.5 | 320/7 | 220/10 | —/0.5 |
| 硬度 HB | 180-230 | 170-230 | 130-180 | 500-650 |
| 冲击功 J | 2-5 | 8-30 | 15-40 | 1-3 |
| 热导率 W/m·K | 45-50 | 40-45 | 45-50 | 20-30 |
| 密度 g/cm³ | 7.2-7.3 | 7.1-7.3 | 7.2-7.3 | 7.4-7.6 |
工程选材决策树
- 复杂薄壁、承压、减振、滑动副、低成本 → 灰铁HT200-300。
- 高强韧、疲劳载荷、替代锻钢/铸钢、复杂形状 → 球铁QT450-10~QT600-3。
- 薄壁小件、冲击振动、需热处理强化、替代低碳钢锻件 → 可锻铁KTH/KTZ。
- 纯耐磨、低冲击、表面硬度要求极高 → 高铬白铁/冷硬铸铁。
- 强腐蚀/高温/无磁/特种物理化学性能 → 奥氏体合金铸铁(Ni/Cr/Si系)。
结语
铸铁家族通过碳形态调控(石墨化/渗碳体化)+基体组织设计(铁素体/珠光体/贝氏体/马氏体/奥氏体)+合金强化三大自由度,覆盖了从结构承载到耐磨耐蚀耐热的全谱系需求。选材核心:按失效模式(断裂/磨损/腐蚀/变形/疲劳)倒推组织指标→成分/工艺/热处理规范,而非单纯比较牌号强度。欢迎留言探讨具体工况选材案例!
工业技术