


铸铁加工创新刀具策略
这种挑战性材料对切削刀具提出独特要求,但研发、实验室测试和实际应用结果的结合正引向有效解决方案。
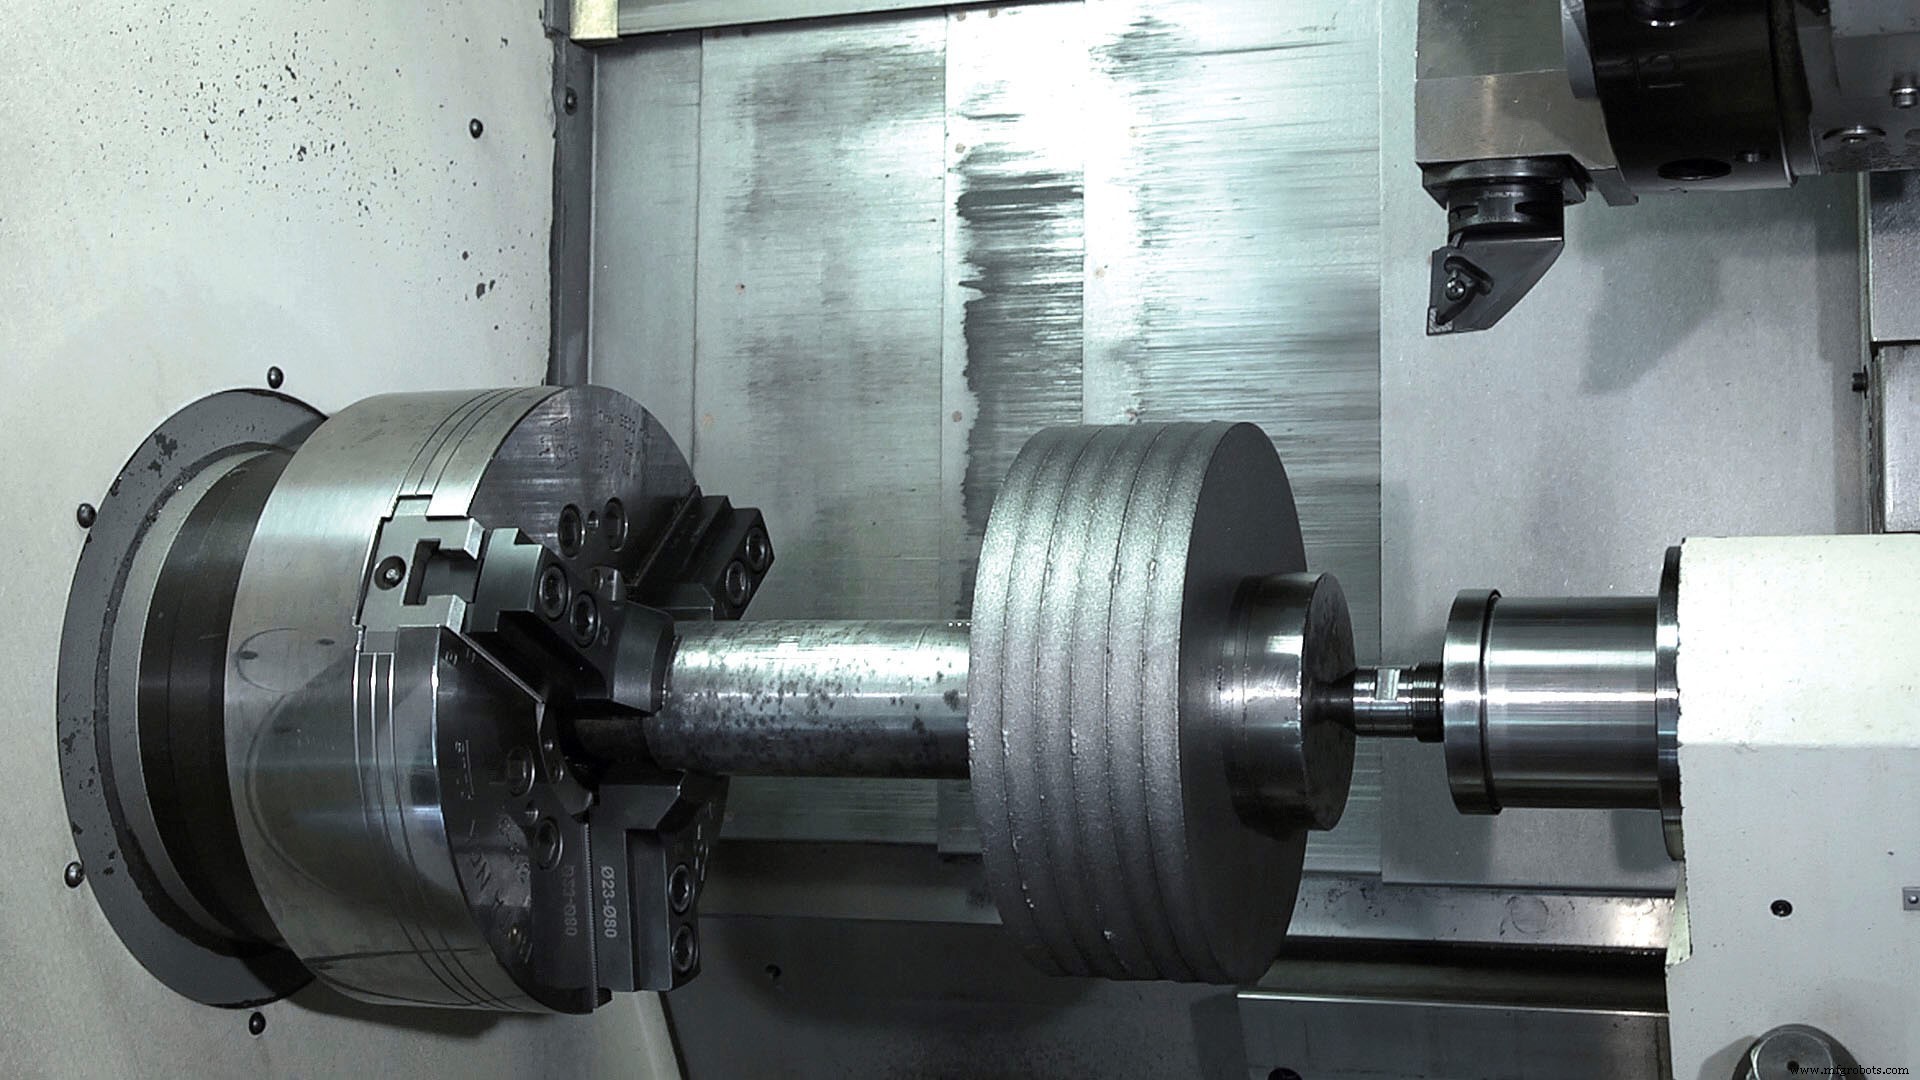
铸铁仍是最难加工材料之一。主要因其成分不一致、结构多变,特别是外表面。这导致可加工性显著变异。加工铸铁时,断续切削或不稳定机床条件也可能需考量。这些因素对切削刀具极具挑战,特别是大批量生产中用于粗加工的刀具,刀具寿命和工艺可靠性对成本影响大。
尽管轻合金用量增加,铸铁仍大量使用。轻合金兴起意味着如小中型车发动机缸体常用铝制。但大排量约2升以上大车型,铝缸体需大得多。此时铸铁允许更薄壁、更紧凑发动机。这对横置发动机尤为重要。
“铸铁或铝”问题不适用柴油发动机或商用车。此领域无竞争,因铸铁减振效应,通常为蠕墨铸铁。其强度介于灰铁和球墨铁之间。
Walter转削高级产品经理Gerd Kussmaul说:“铸铁加工是我们非常重要的应用领域。”其他领先刀具公司同感,特别是近年车企推动更高效可靠加工这一关键难加工材料。“其中我们有几个聚焦板块,如汽车行业、通用工业和建筑,零件如发动机缸体、轮毂、泵、差速器或变速箱壳体,”他补充道。
前文提到用铸铁允许更薄发动机壁。加工这些薄壁通常诱发振动。故需既软切削又坚固的刀具。为达到此混合,刀具需特定特征,首要是高性能涂层。为何?
Kussmaul回答:“涂层须有优化微观结构,实现更高热磨损抗力,提供最大刀具寿命和切削速度。此外,特殊表面处理将涂层拉应力转为压应力。”这旨在增加切削刀具材料韧性,提升切削刃可靠性,特别是加工铸铁氧化皮时。磨损抗力和韧性因此均优于常规涂层。
Kussmaul强调正确刀片几何也至关重要,因切削刃宏观微观几何对切屑形成有显著影响,进而影响切削力。选适配应用的几何,优选带研磨接触面确保可转位刀片稳固就位,至关重要。Kussmaul说:“先进涂层配合优化几何和当今新切削刀具材料牌号,可达最大切削性能和刀具寿命提升高达75%。”
铣削多刃利器
铸铁加工遇到的大多数工件、通常也最大的,是立方体形状,故为铣床或加工中心工作。最常见操作是密封面和安装面端面铣削,如发动机缸体缸盖面。
Walter铣削产品管理专家Wolfgang Vötsch说:“汽车行业重在最短时间、以工艺可靠性处理尽可能多表面。需多刃大直径铣刀实现适当金属去除率。”
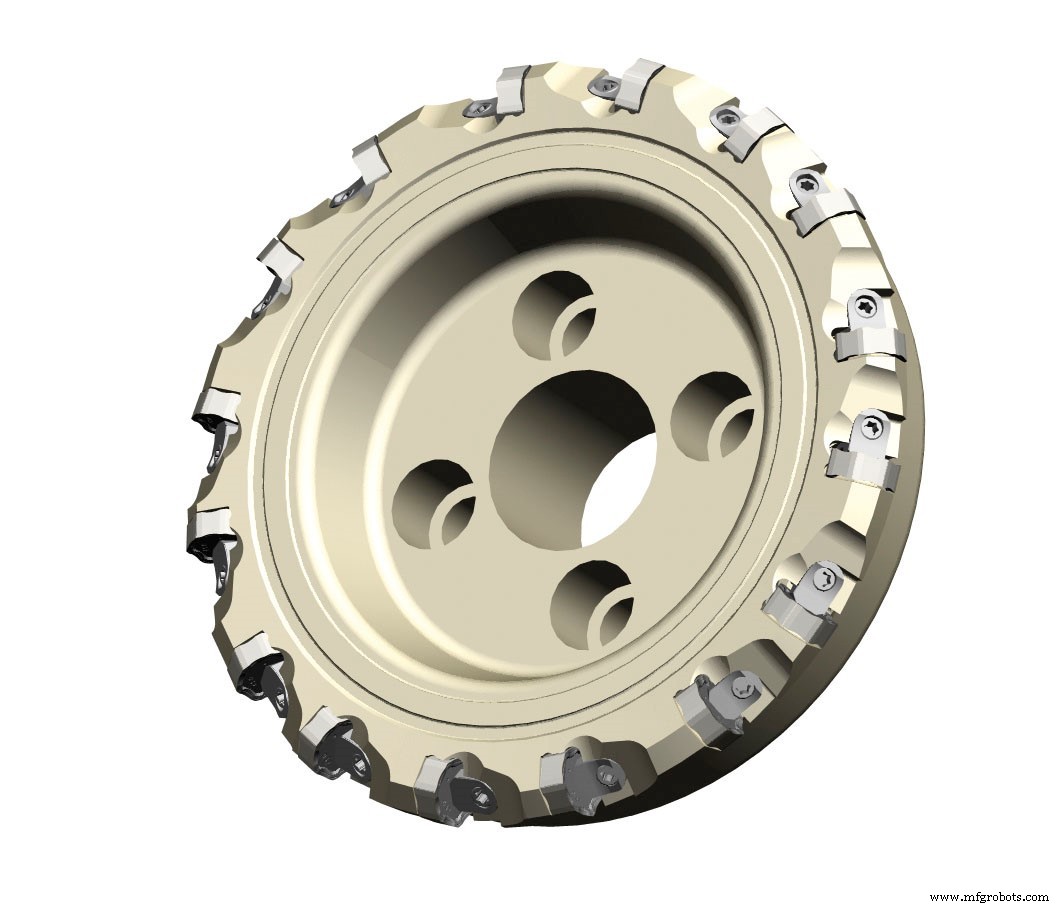
Vötsch指公司F4045为最大化铸铁加工生产率和工艺可靠性所需刀具典范。F4045刀片提供14个可用切削刃,因对称可转位刀片不仅径向索引、还可翻面。这些特性造就高效铸铁铣刀,降低切削刃成本。此外,整体正几何提供低切削力和降低功耗。
铣刀另一理想特征是刀片楔式夹紧系统,使可转位刀片精准牢固就位座中。此设计夹紧楔拧几圈螺丝后向侧旋开,实现刀片快速便捷更换。
Vötsch解释:“对多可用切削刃刀具,操作至关重要。若可转位刀片不能手工快速翻面或索引,宝贵时间大量损失。”
工业技术