


电弧焊全解析:5大工艺类型、设备选型、安全规范与工程应用指南
本文系统梳理电弧焊核心原理、5大主流工艺分类、设备系统构成、操作规程、安全防护体系及典型应用场景,配合工艺参数对比表与选型建议,助焊接工程师、工艺技师、现场管理者建立标准化认知框架。文末提供PDF下载。
电弧焊物理本质与通用原理
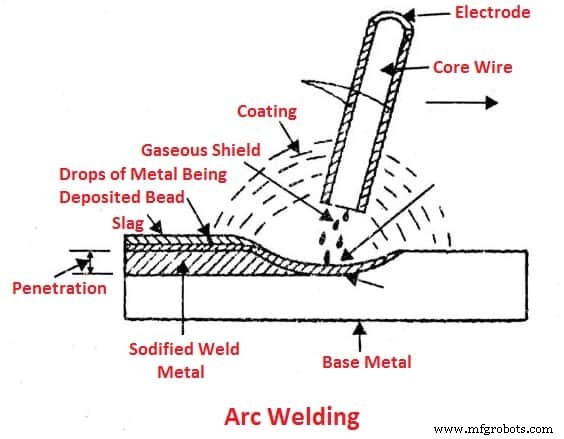
定义:利用工件(母材)与电极间电弧热能(6000-7000℃)熔融金属成熔合接头的熔化焊工艺。
电弧建立:电极与工件短路接触→提离(2-4mm)→气体电离导电维持弧燃。
熔池形成:电弧热源熔化母材边缘+填充金属(焊条/焊丝)→熔池→凝固成焊缝。
保护机制:熔渣覆盖/气体保护/熔渣+气体复合,隔绝空气氧氮侵入防气孔/裂纹。
5大主流电弧焊工艺分类与特征对比
1. 手工电弧焊 (SMAW, Stick Welding)
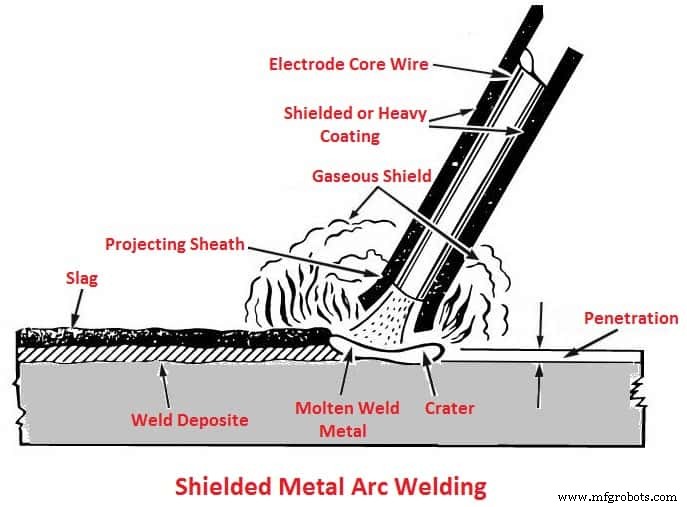
别称:焊条电弧焊、药皮焊条焊。
核心机制:药皮焊条熔化→药皮分解产气保护+生成熔渣覆盖+合金元素过渡。
特征:设备简单(交/直流焊机)、灵活全位置、适应性最强(野外/高空/狭窄/各种钢种)、劳动强度大、效率低、质量高度依赖焊工技能。
典型应用:安装检修、压力容器根焊道、结构件现场拼装、异钢焊接。
2. 药芯焊丝电弧焊 (FCAW)
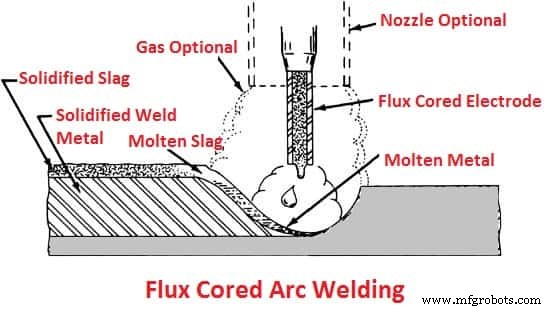
核心机制:卷装药芯焊丝连续送丝+恒压电源→药芯分解气体/熔渣保护(自保护/外保护气体双模式)。
特征:熔敷率2-3倍手工焊、全位置焊接(细径丝)、抗风能力强(自保护)、烟尘大需强排风。
典型应用:船舶/桥梁/钢结构厚板多层多道、户外风场施工、硬面堆焊。
3. 埋弧焊 (SAW)
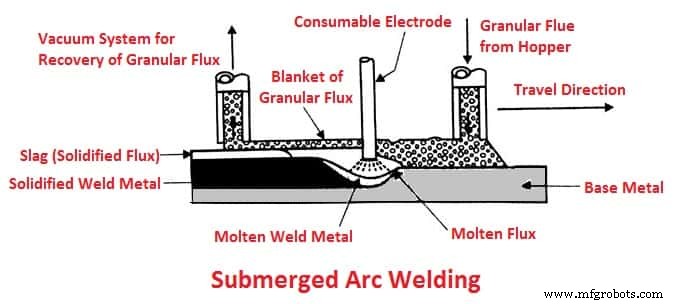
核心机制:裸焊丝/带状电极埋入颗粒焊剂层下燃弧→焊剂熔化成渣/气保护熔池、冶金反应合金化、绝缘辐射/飞溅。
特征:熔深大、熔敷率极高(10-30kg/h)、无弧光辐射/飞溅/烟尘、焊缝成型美观、仅限平焊/船形位、焊剂回收循环系统复杂。
典型应用:压力容器环缝/纵缝、风塔筒节、管道纵缝(LSAW)、厚板对接焊、重型机械结构件批量焊接。
4. 电渣焊 (ESW)
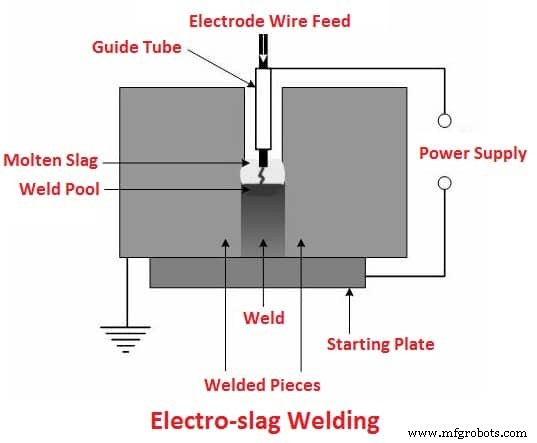
核心机制:垂直单面焊接厚板(>25mm)→起弧引燃焊剂→电阻热熔化焊剂形成熔渣池→焊丝熔入熔渣→熔渣电阻热熔化母材边缘→水冷铜滑块封闭熔池上升。
特征:单道次焊透超厚板、热输入极大(粗大柱状晶需后续正火)、变形大、仅限垂直向、设备专用化。
典型应用:重型机械机架立焊、船舶厚板舯段、压力容器厚筒节、核电设备厚壁焊接。
5. 螺柱焊 (Stud Welding)
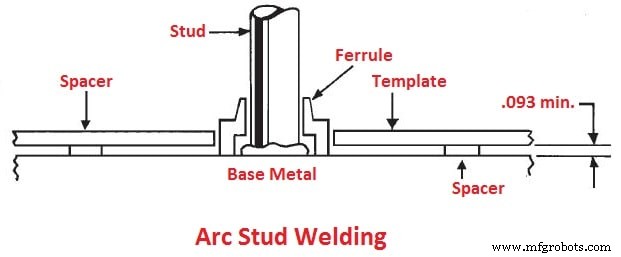
核心机制:螺柱端面引弧熔化+母材熔化→弹簧压力插入熔池成形,全程<1秒。
特征:无需钻孔攻丝、单面作业、高自动化、螺柱规格M3-M25。
典型应用:钢结构剪力钉、保温钉、电柜安装螺柱、船舶甲板加筋肋、汽车车身螺柱。
电弧焊设备系统标准化构成
| 子系统 | 核心组件 | 选型关键指标 |
|---|---|---|
| 电源 | 交流/直流焊机、逆变器、整流器、脉冲电源 | 外特性(恒流/恒压)、空载电压、额定负载持续率、功率因数 |
| 焊钳/焊枪 | 焊条夹、CO₂/MIG焊枪、埋弧焊头、螺柱焊枪 | 额定电流、负载持续率、人因工学、耐磨触头 |
| 接地/回路 | 接地钳、焊接电缆(橡皮/塑料护套)、连接器 | 截面积(按电流/长度选)、耐温等级、接触电阻 |
| 辅助工具 | 凿渣锤、钢丝刷、角磨机、焊缝检测尺、预热/层间测温仪 | 符合工艺规程要求 |
| 防护装备 | 自动变光面罩、防护服/手套/围裙、护目镜、呼吸防护 | 光学等级(1/1/1/2)、防护等级(EN ISO 11611)、舒适度 |
电源极性选择指南
- 直流直极性(DCEN, 工件接+ 极):工件热输入大(70%),熔深大,适用厚板、大直径焊条、铸铁焊接、硬面堆焊。
- 直流反极性(DCEP, 焊条接+ 极):电极热输入大,熔敷率高、飞溅小、弧稳定,适用薄板、低氢型焊条、不锈钢/有色金属、全位置焊。
- 交流(AC):无磁偏吹、设备便宜、弧稳定性差、焊接质量下限低,适用一般结构钢、酸性焊条、远距离供电场合。
安全防护12条铁律(必读)
- 设备接地电阻<4Ω,外壳可靠接地/接零,漏电保护器动作电流<30mA。
- 全套PPE:自动变光面罩(号数9-13)、阻燃工装、绝缘手套、高帮绝缘鞋、防噪耳塞。
- 作业区10m内清除易燃易爆物,木地板/易燃墙面铺耐火布/砂浆隔离。
- 密闭容器/管道焊接:置换通风+气体分析合格+监护人+应急预案+防毒面具。
- 有毒烟尘(铅/铬/锰/镉/锌/镀锌件)作业:局部强排风+正压送风面罩/供气式呼吸器。
- 潮湿/雨天/水中作业:绝缘垫/胶鞋/干燥平台、低压焊机(≤42V)、双人互护。
- 焊接电缆接头:专用连接器压接/焊接+绝缘包扎,严禁搭接缠绕。
- 焊钳不用时挂架,严禁搭设备/工件/管线;焊条头集中收集防烫伤/绊倒。
- 严禁在脱脂/清洗溶剂挥发区焊接(光分解生成光气)。
- 高空/攀登作业:双挂点安全带、脚手架验收合格、工具防坠落绳。
- 作业间歇/结束:切断电源、清理现场、火种监护30min确认无复燃。
- 定期体检:眼底/肺功能/神经系统/重金属生物监测,建立职业健康档案。
电弧焊工程选型决策矩阵
| 工况特征 | 首选工艺 | 备选/组合工艺 | 关键管控点 |
|---|---|---|---|
| 现场安装/检修/全位置/小批量 | SMAW | FCAW(自保护) | 焊工资质、焊条烘干、层间温度 |
| 车间批量/中厚板/平焊船形/高效率 | SAW | FCAW(G)/GMAW | 焊剂烘干/回收、丝径/电流匹配、多丝/窄间隙 |
| 厚板垂直对接/单面成型/超厚件 | ESW | EGW(电渣焊改进)/窄间隙GMAW | 焊后正火、水冷滑块密封、熔渣成分控制 |
| 薄板/管道/全位置/自动化集成 | GMAW/FCAW | GTAW(根焊道) | 保护气体纯度/流量、送丝稳定性、飞溅控制 |
| 螺柱/剪力钉/单面快速连接 | Stud Welding | — | 升程/插入深度/时间参数、母材表面清理 |
结语
电弧焊工艺族群以设备普及度最高、材料适应性最广、自动化集成最成熟三大优势,长期占据工业焊接主力地位。工程实践中,工艺选型→工艺评定(WPS/PQR)→焊工考核(WQTR)→过程管控(层间温度/热输入/焊接顺序/变形控制)→无损检测(UT/RT/MT/PT)→验收归档全链条闭环管理,才是质量与效益的真正保障。欢迎留言分享您的焊接工艺疑难杂症!
工业技术
- 抗锯齿详解:6 大类型与方法让数字图像更平滑
- 等离子弧焊(PAW)深度解析:原理、设备构成、工艺模式与优劣势
- 焊接接头设计全解析:五大基本类型、强度对比与工程选型指南
- 焊接全解析:定义、类型、工艺与应用指南
- 钨极惰性气体保护焊 (TIG/GTAW) 全工艺指南
- 电弧焊全解析:分类、原理、工艺选择与实战指南
- 激光焊接详解:技术原理、激光类型、优缺点与工业应用
- 电阻焊详解:类型、工艺流程、优缺点与应用
- 药芯焊丝电弧焊(FCAW)完全掌握:工艺原理、双护模式与实战指南
- 碳弧焊工艺详解:设备构成、工作原理与现代应用
- 埋弧焊(SAW)完全指南:原理、应用与优劣势分析
- 手工电弧焊(SMAW)完全指南:原理、应用与优缺点