


轧机全解析:6大类型结构原理、轧制工艺流程与选型指南
本文系统梳理轧机分类、结构特征、轧制工序分工、典型产品对应关系,配合原理图解与工程选型建议,助您快速建立轧钢生产线装备认知框架。文末提供PDF下载。
轧制工艺核心逻辑
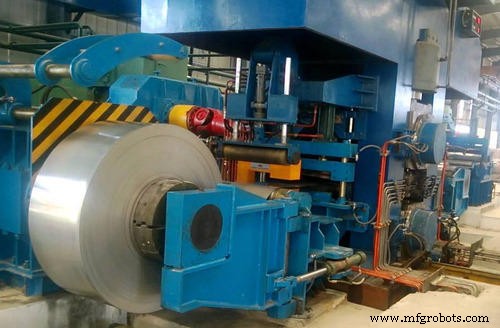
轧制占金属成形产量90%以上。核心机制:工件经摩擦力咬入辊缝,受压缩应力减薄/改变截面。按变形目标分三阶段:
- 破碎/粗轧道次:大压下率快速减小截面,铸坯→坯料(方坯/板坯/圆坯)。
- 中间道次:控制形状趋近成品轮廓,调整宽厚比、修正波浪/镰刀弯。
- 精轧道次:严控尺寸公差、表面质量、力学性能,成品下线。
6大主流轧机类型结构对比
1. 两辊轧机 (Two-High Mill)
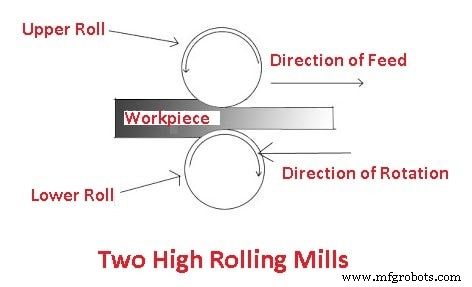
结构:上下两支工作辊,垂直间隙可调,反向旋转,电机直驱。
特征:单向进料,多道次需人工/机械翻料返回,劳动强度大、节拍长。
定位:小型型钢/棒材/线材生产线、实验室/教学设备、粗轧粗压下道次。
2. 三辊轧机 (Three-High Mill)
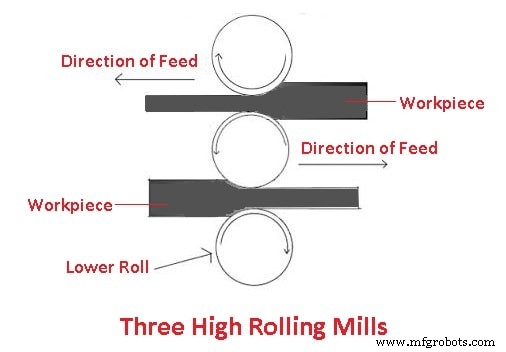
结构:三辊垂直排列,中间辊共用,上/下道次交替轧制,辊系单向旋转。
优势:工件往返轧制无需翻料,单机实现多道次连续,效率提升30-50%。
定位:中小型型钢/棒材精轧、带钢连轧前段。
3. 四辊轧机 (Four-High Mill)
结构:两小工作辊(中间鼓形修形) + 两大支撑辊,支撑辊防止工作辊挠度变形。
核心价值:小直径工作辊→小接触弧长→大压下率、低轧制力、薄规格极限;支撑辊承担分离力。
定位:热/冷轧薄板带材主力机型,宽度800-2200mm,厚度0.15-6mm。
4. 多辊/簇式轧机 (Cluster/Sendzimir Mill)
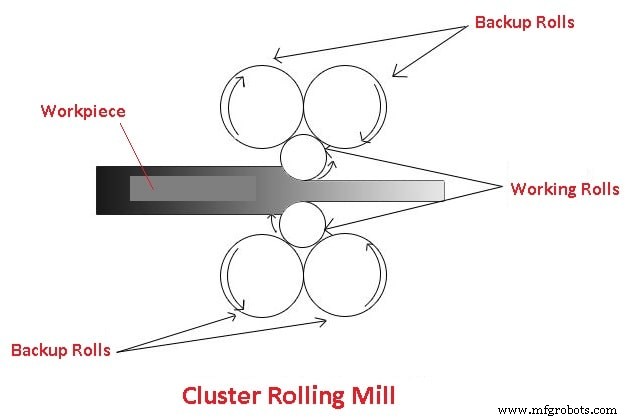
结构:2支微小工作辊 + 4-18支多级支撑辊(中间辊、边辊、支撑辊),工作辊直径可<50mm。
极限能力:极薄带材(0.001-0.5mm)、高强钢/不锈钢/箔材、极高精度平直度。
定位:冷轧薄板/箔材精轧、硬质合金带材、电子/电池箔材。
5. 行星轧机 (Planetary Mill)
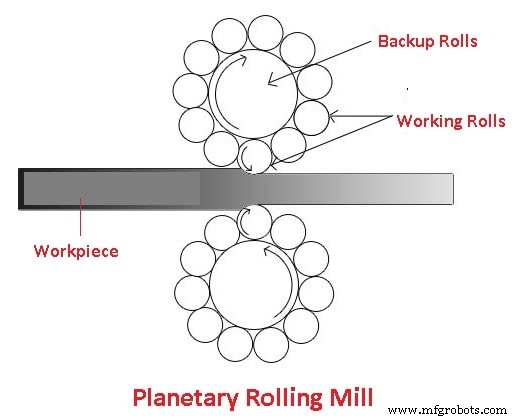
结构:大支撑辊周围环绕多支行星工作辊,工件单向通过,每支行星辊连续压下。
特征:单机实现大压下率(厚板→薄带一道次)、轧制力平稳、占地小。
定位:热轧带钢粗轧、特种合金带材、小型化轧钢线替代多机架粗轧。
6. 连铸连轧/连续轧机 (Tandem/Continuous Mill)
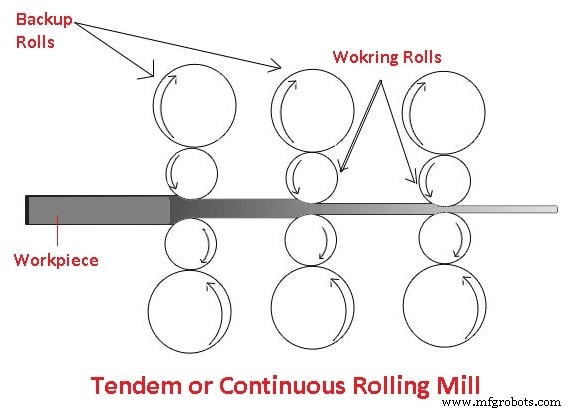
结构:多架不可逆两辊/四辊机架串联,工件高速连续通过(10-30m/s),循环水冷却、在线测厚/测形闭环控制(AGC/APC/ASC)。
定位:大规模量产核心装备——热连轧带钢线(5-6机架)、冷连轧机组(5-6机架)、大型型钢/线材高速线材轧机(10+机架)。
经济门槛:年产能>100万吨才具备规模经济性,换型周期长、灵活性差。
轧机类型选型决策表
| 产品/工序 | 推荐主轧机类型 | 关键考量 |
|---|---|---|
| 热轧厚板/中厚板 | 四辊可逆轧机 | 宽厚规格跨度大、可逆操作灵活 |
| 热轧带钢/薄板 | 热连轧机组(4-7架四辊) | 高产能、高精度、AGC/APC闭环 |
| 冷轧薄板/带钢 | 冷连轧机组(5-6架四辊/六辊) | 极薄规格、表面质量、平直度 |
| 超薄箔/高强钢/不锈钢带 | 簇式/辛德米尔轧机(20Hi/18Hi) | 工作辊极小、支撑系统多级 |
| 型钢/棒材/线材 | 两辊/三辊可逆粗轧 + 连续精轧 | 孔型设计、导卫装置、高速无扭矩 |
| 小批量多品种型材 | 两辊/三辊可逆轧机 | 换孔型快、投资低、灵活 |
结语
轧机选型本质是产品规格范围、年产能、精度等级、投资回报率四维约束下的最优解。现代趋势:大型化(宽幅/高速)、智能化(全过程数字孪生/自适应控制)、绿色化(余热回收/近终形制造/短流程)。掌握基本型谱,结合工艺仿真与全生命周期成本核算,方能决策最优配置。欢迎交流具体产线选型案例!
工业技术