


配合公差全解析:三大配合类型、孔基/轴基制度、选型经济性分析与工程应用指南
本文系统梳理配合定义、三大基本类型(间隙/过渡/过盈)及其细分等级、孔基制/轴基制制度对比、选型经济性分析、标准公差带查表逻辑及典型应用场景,配合可视化公差带图解与选型决策树,是机械设计工程师、工艺工程师、质量工程师、采购工程师的案头必备参考。文末提供PDF下载。
配合基本概念与几何本质
配合:孔与轴(广义内/外表面)组成的联接关系,由尺寸公差带相对位置决定相对运动自由度(间隙)或拘束程度(过盈)。
核心参数:
- 基准尺寸(公称直径)
- 孔公差带(基准偏差+公差等级,如H7、H8、JS7、K7、P7、R7、S7、U7)
- 轴公差带(基准偏差+公差等级,如h6、g6、k6、n6、p6、s6、h7、h9、f7)
- 配合间隙/过盈:δ = D_hole - d_shaft,δ>0间隙,δ=0过渡,δ<0过盈。
三大配合类型及细分等级详解
1. 间隙配合 (Clearance Fit, δ ≥ 0)
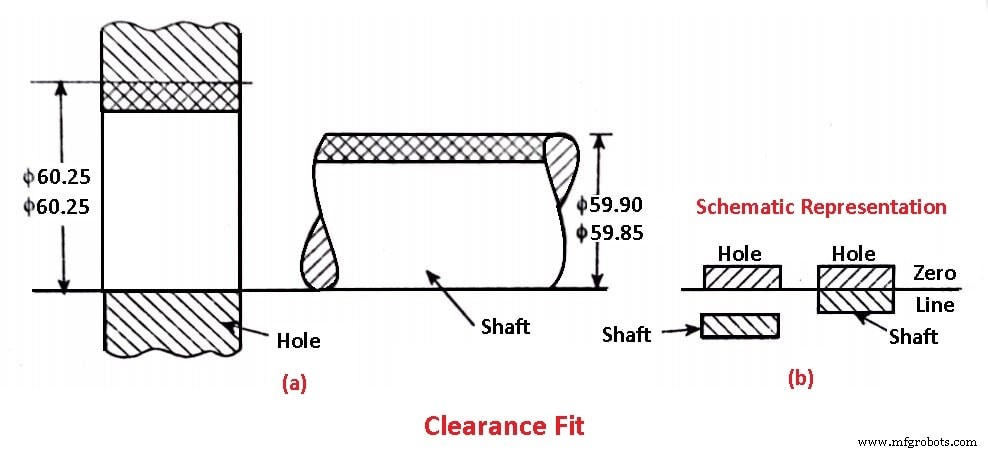
特征:孔最小尺寸 ≥ 轴最大尺寸,保证相对运动自由。
细分:
- 滑动配合:间隙极小(0.001-0.02mm),相对滑动精密导向,如活塞/缸套、主轴/轴承座(H7/g6, H7/h6, H7/h5)。
- 运动配合:间隙适中(0.01-0.1mm),考虑油膜厚度,相对旋转/往复自如,如轴/轴承、齿轮/轴(H7/h7, H7/h8, H7/h9, H8/h7, H8/h9, H9/h9)。
三级精度:松动运动(H9/h9)→普通运动(H8/h7)→精密运动(H7/h6)。
2. 过渡配合 (Transition Fit, δ ≈ 0)
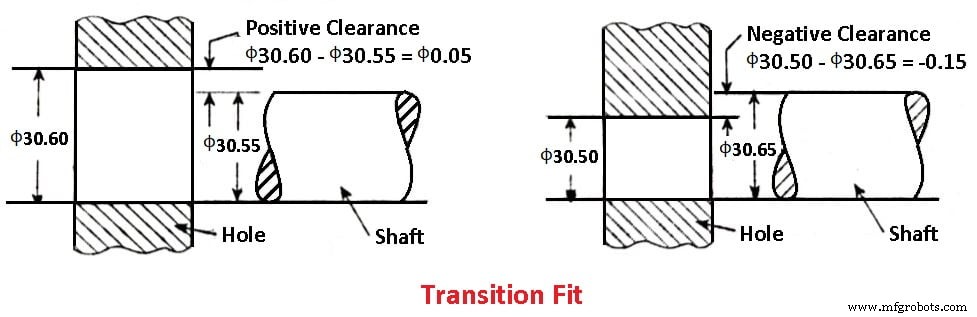
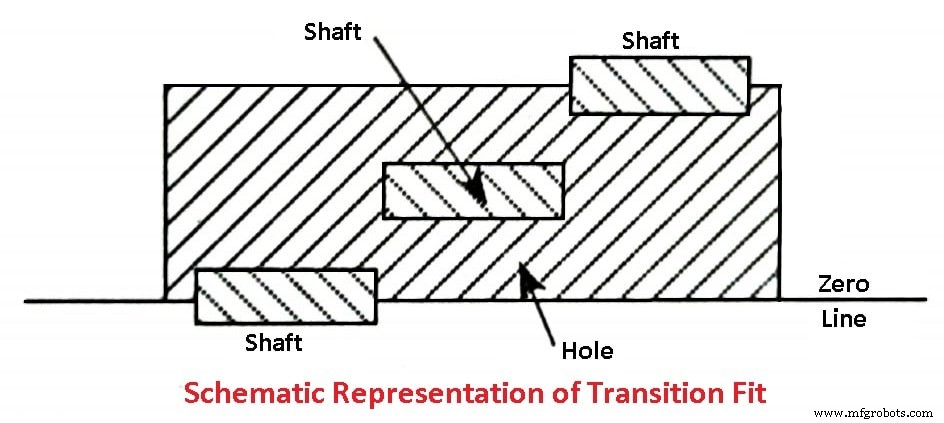
特征:孔公差带与轴公差带重叠,**可能间隙、可能过盈**,视实测尺寸而定。
细分:
- 压入配合:手/木锤轻敲装配,可拆卸,定位精度中等,如定位销/环规/齿轮定位(H7/k6, H7/m6, H7/n6, H7/p6, H7/js6, H7/js7)。
- 轻微过盈/定位配合:需压力机/热装冷装,半永久连接,定位精度高,如齿轮/链轮/联轴器定位(H7/n6, H7/p6, H7/r6, H7/s6)。
3. 过盈配合 (Interference Fit, δ ≤ 0)
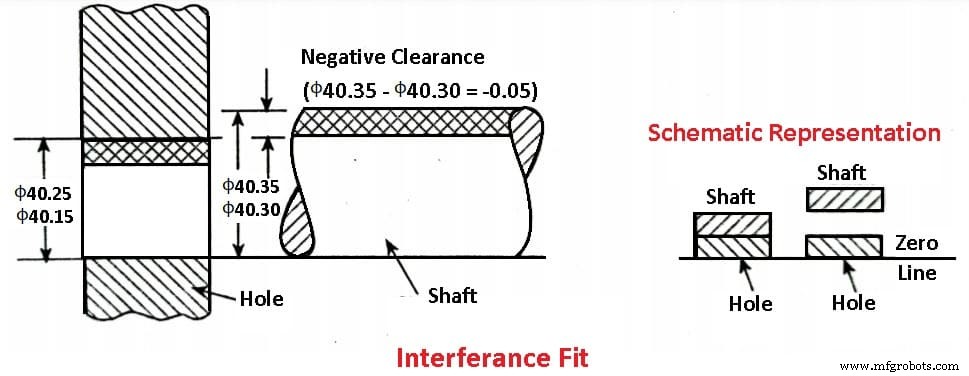
特征:孔最大尺寸 ≤ 轴最小尺寸,保证永久/半永久固联,靠弹性变形/塑性变形产生接触压力传递扭矩/轴向力。
细分:
- 压力/强制配合:常温压力机/液压机压入,圆柱形零件永久固定,如齿轮/链轮/皮带轮/电机转子铁芯(H7/p6, H7/r6, H7/s6, H7/t6, H7/u6, H7/x6)。
- 热装/冷缩配合:加热孔件膨胀/冷却轴件收缩装配,冷却/回温后产生巨大接触压力,**大型/重载/高可靠/不可拆卸**,如车轮箍/齿轮箍/电机转子/大型联轴器(H7/r6, H7/s6, H7/t6, H7/u6, H7/x6, H7/y6, H7/z6)。
工艺参数:ΔT = δ / (α·D),α钢12×10⁻⁶/℃,ΔT约150-300℃。 - 轻/中/重键入配合:锤击/冲击装配,过盈量小→中→大,如发电机转子/泵轴/机床主轴齿轮(H7/k6, H7/m6, H7/n6, H7/p6, H7/s6, H7/u6)。
孔基制 vs 轴基制:制度选择经济性分析
孔基制 - 主流标准(GB/T 1800 / ISO 286)
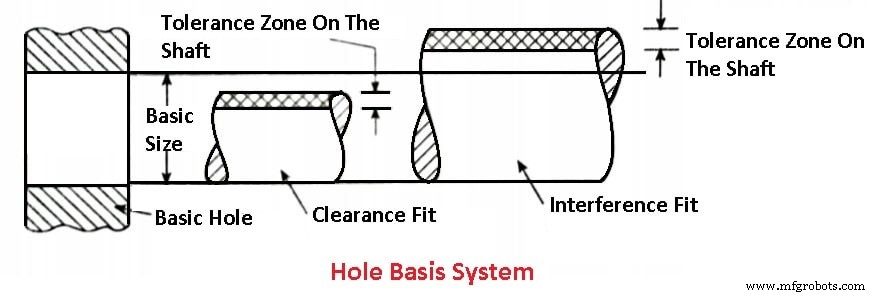
规则:孔公差带基准偏差固定为**H(下偏差=0)**,通过变换轴公差带基准偏差(g/h/j/k/m/n/p/r/s/t/u/x/y/z)获得各类配合。
经济性优势:
- 孔加工刀具标准化少:钻/镗/铰/拉/磨孔刀具按标准尺寸制造,一把H7铰刀通吃所有H7孔,无论轴公差带如何变化。
- 轴加工易调整:车/磨轴工序易通过修整砂轮/调整刀具坐标实现任意公差带,无需专用刀具。
- 量具通用性强:塞规/环规/内径表/三点测微器按标准孔公差带配备。
轴基制 - 专用补充
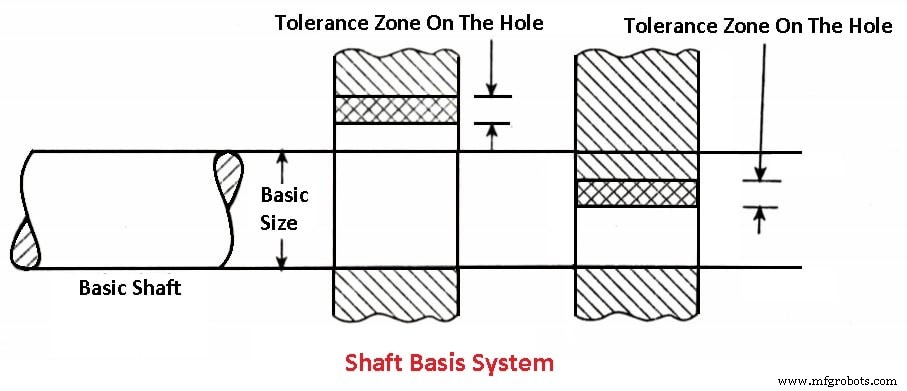
规则:轴公差带基准偏差固定为**h(上偏差=0)**,通过变换孔公差带基准偏差获得各类配合。
适用场景:
- 轴为基准、不可调整/难加工(如标准轴承内径、成品轴/光轴/标准件轴径)。
- 单轴配合多孔(如一根轴上多个轴承座孔、齿轮孔、联轴器孔),轴固定、孔变化。
- 冷拉光轴/精密丝杠/导轨轴直接使用不再机加工。
孔基制优先原则的工程经济学证明
前提:孔加工需钻/镗/铰/拉/磨/珩多道序、多规格刀具/量具;轴加工仅车/磨/抛,易调整尺寸。
结论:采用孔基制,**全厂/全行业仅需一套标准孔加工刀具量具系列**,轴侧灵活调整;采用轴基制则需为每种配合配备不同孔加工刀具量具,**成本指数级上升**。
数据支撑:典型机械厂孔加工设备/刀具/量具投资占比>70%,标准化收益最大化。
标准公差带查表与选型实操流程
- 确定基准尺寸:按结构功能/标准件系列确定公称直径。
- 确定配合性质:相对运动→间隙;定位可拆→过渡压入;永久固联/传递大扭矩→过盈压力/热装。
- 确定精度等级:IT6-IT7精密/IT7-IT9普通/IT10-IT11粗略,按功能/设备能力/成本权衡。
- 查标准表选公差带:
间隙:H7/g6(滑动)、H7/h6(精密滑动)、H7/h7(普通运动)、H8/h7(长距运动)、H9/h9(松动运动)。
过渡:H7/k6(压入)、H7/m6(轻过盈)、H7/n6(定位)、H7/js6(对称过渡)。
过盈:H7/p6(普通压入)、H7/r6(中过盈)、H7/s6(重过盈/热装)、H7/u6(大过盈/热装)、H7/x6(超重/热装)。 - 校核工艺可行性:孔公差带能否由现有设备/刀具/量具稳定实现?轴公差带能否稳定控制?热处理变形/表面处理余量是否预留?
- 标注图纸:φ50H7/g6、φ80H7/r6(热装)、φ30H7/js6(对称过渡)等标准标注格式。
典型配合选型速查表(钢件、常温、静载/低速)
| 功能需求 | 推荐配合(孔基制) | 典型实例 | 装配方式 |
|---|---|---|---|
| 精密滑动导向/测量 | H7/h5, H7/g5 | 主轴/轴承内圈、量具/量仪 | 手动/轻压/润滑 |
| 一般滑动/活塞/缸套 | H7/g6, H7/h6 | 液压缸活塞/阀芯/套筒 | 手动/润滑 |
| 普通旋转/轴承支撑 | H7/h7, H7/h8 | 电机轴/深沟球轴承/齿轮轴 | 手动/热装轴承内圈 |
| 长距/低精度旋转 | H8/h7, H9/h9 | 传动轴/辊筒/风机转子 | 手动/吊装就位 |
| 定位销/可拆卸定位 | H7/k6, H7/m6, H7/js6 | 模具定位销/分度盘/夹具定位 | 手/木锤/轻敲 |
| 齿轮/联轴器半永久定位 | H7/n6, H7/p6 | 齿轮/链轮/联轴器/凸轮 | 压力机/加热孔件 |
| 永久固联/传递大扭矩 | H7/r6, H7/s6, H7/t6 | 电机转子/泵轮/飞轮/大齿轮 | 热装/冷缩/大吨位压力机 |
| 超重载/永不可拆 | H7/u6, H7/x6, H7/y6 | 轧机辊颈齿轮/船用主轴齿轮 | 热装/液压扩张/超低温冷缩 |
结语
配合设计是功能需求→公差带数学模型→工艺制造能力→经济成本最优四维映射的决策过程。**孔基制是工业标准化的基石,轴基制是特定工况的必要补充**。现代CAD/CAM/CAE集成环境下,建议建立企业级配合选型标准库(含公差带/粗糙度/倒角/倒圆/热处理/表面处理/检验规程),嵌入设计规范/工艺规程/采购标准/检验大纲全链条,实现“设计即工艺、工艺即检验、检验即验收”的数字化贯通。欢迎留言分享您的配合设计疑难案例、非标公差带创新应用、热装冷装工艺参数实测数据!
工业技术