


等离子弧焊(PAW)全解析:原理、装备、移动/非移动弧模式、优劣势与精密制造应用指南
本文深度解析等离子弧焊(Plasma Arc Welding, PAW)的等离子体物理机理、核心装备架构、移动弧/非移动弧双模式工艺窗口、钥孔效应极限、典型应用场景及与TIG/MIG/激光的竞合关系,助您判断PAW是否为精密/高熔深/自动化焊接的最优解。文末提供PDF下载。
等离子弧焊物理本质与双模式架构
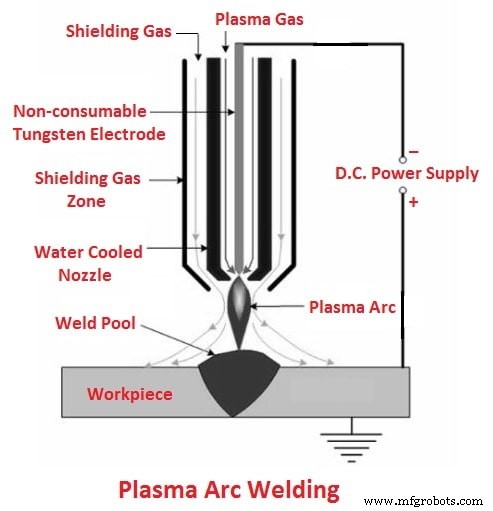
定义:利用水冷铜喷嘴收缩电弧,将电离气体(等离子体)压缩为高能量密度(10⁵-10⁶ W/cm²)、高速度(音速-超音速)、高温度(15000-30000K)等离子弧柱,实现精密/深熔焊接。
等离子体本质:惰性气体(Ar/He/Ar-H₂/Ar-He)经强电场电离→电子/离子/中性粒子混合物,**第四物质态**,电导率高、热容大、辐射强。
双模式架构:
- 移动弧/移弧焊:电极(-)→工件(+),电弧在电极-工件间,工件回路一部分,**钥孔效应**穿透厚板单面焊双面成形。
- 非移动弧/非移弧焊:电极(-)→喷嘴(+),电弧在枪内,等离子火焰喷出加热工件,**工件不带电、易自动化切换工件、喷涂/薄板焊接**。
PAW核心装备四大子系统
1. 等离子弧焊枪 - 核心部件
- 钨极:2%ThO₂/2%CeO₂/1.5%La₂O₃/钇钨,尖角15-30°,寿命关键。
- 集流套/夹套:定位钨极、导电、水冷。
- 内喷嘴/收缩喷嘴:孔径Φ0.8-2.5mm,**决定等离子弧收缩度/能量密度/钥孔稳定性**,铜/铜合金水冷,易损件。
- 外喷嘴/屏蔽气喷嘴:环形喷射保护气(Ar/He/Ar-H₂),隔绝熔池氧化。
- 水冷套:双层夹套强制水冷(0.3-0.5MPa, 5-15L/min),防枪体过热变形/绝缘失效。
2. 双气路供气系统
- 等离子气/电离气:Ar(标准)/Ar-H₂(5-15% H₂, 增加热输入/还原性)/He/Ar-He(高导热/深熔),流量0.5-5 L/min,**精密质量流量计控制**。
- 屏蔽气:Ar/Ar-He/Ar-CO₂,流量10-30 L/min,覆盖熔池/热影响区,**双气路独立控制、比例可调**。
- 后置保护气:焊枪后部/拖板继续保护高温金属氧化(钛/锆/钽关键)。
3. 填丝系统(选配)
- 冷/热填丝,推/拉送丝机构,填丝角度/位置可调,**钥孔模式通常自熔/少量填丝,熔敷模式需填丝**。
4. 电源系统 - 恒流特性+高压击弧
- 主电源:晶闸管/逆变器直流恒流源,空载电压70-100V(击弧/维弧),额定电流50-500A,负载持续率100%。
- 高频/高压击弧器:非接触引弧,避免钨极污染/工件划伤。
- 控制台:电流/电压/气体/送丝/摆动/工艺曲线编程存储/通讯接口。
移动弧 vs 非移动弧 工艺窗口深度对比
| 维度 | 移动弧 (Transferred PAW) | 非移动弧 (Non-transferred PAW) | ||
|---|---|---|---|---|
| 电路回路 | 电极(-) → 等离子弧 → 工件(+) → 电源 | 电极(-) → 等离子弧 → 喷嘴(+) → 电源 | ||
| 能量密度 | 极高(钥孔模式 10⁶-10⁷ W/cm²) | 较低(火焰模式 10⁴-10⁵ W/cm²) | ||
| 熔深能力 | 单道次焊透 3-12mm(钥孔) | <3mm(传导模式) | ||
| 钥孔效应 | 核心特征,小孔贯穿工件厚度 | 无 | ||
| 工件带电 | 是,需绝缘夹具/工装 | 否,便于机器人/多工位快速切换 | ||
| 典型应用 | 中厚板对接/角接、钛/不锈钢/镍基合金管板/容器 | 薄箔/薄板(0.05-1mm)、等离子喷涂/表面强化、精密电子封装 | ||
| 焊接速度 | 50-500 mm/min | 100-1000 mm/min | ||
| 对间隙容忍 | 钥孔桥接能力强(摆动/填丝) | 间隙敏感,需精密装配 |
| 行业/领域 | 典型工件 | 材料 | 模式 | 核心价值 |
|---|---|---|---|---|
| 航空航天 | 钛合金机匣/发动机管路/蜂窝板边框/燃料箱 | Ti-6Al-4V/钛合金/高温合金 | 移动弧钥孔/非移动弧薄壁 | 真空洁净/变形极小/高比强度结构完整性 |
| 管道/压力容器 | 不锈钢/双相钢/镍基合金管道环缝/管板焊接 | 304L/316L/2205/625/825 | 移动弧钥孔根焊+填充 | 单面焊双面成形/根焊道一次成形/氧化着色控制 |
| 电子/仪器 | 传感器外壳/真空器件/精密波导/电池密封 | 不锈钢/铝合金/钽/铌/ Kovar | 非移动弧/移动弧微束 | 微细焊缝/气密性/无磁/热敏元件保护 |
| 能源/核工业 | 蒸汽发生器管板/热交换器/核燃料包壳 | 不锈钢/锆合金/奥氏体钢 | 移动弧钥孔/自动化环焊 | 高可靠/可追溯/辐射环境耐受 |
| 表面工程 | 涡轮叶片/轴承/模具/纺织导件等离子喷涂/熔覆 | 陶瓷/金属/碳化物/钻石涂层 | 非移动弧火焰喷涂 | 高结合强度/致密度/高熔点材料沉积 |
| 维修/再制造 | 模具/轴颈/叶片尖端/阀座修复 | 工具钢/高温合金/铜基/镍基 | 非移动弧熔覆/移动弧钥孔 | 稀释率低/热影响区小/几何精度复原 |
PAW vs TIG vs MIG vs Laser 竞合定位
| 维度 | PAW | TIG | MIG/MAG | Laser |
|---|---|---|---|---|
| 熔深比 | 8-12:1 (钥孔) | 1-2:1 | 2-4:1 | 10-15:1 |
| 设备成本 | 高 | 低 | 中 | 极高 |
| 真空需求 | 无 | 无 | 无 | 无(大气) |
| 高反材料 | 困难(等离子吸收) | 困难 | 中等 | 绿/蓝光可解 |
| 柔性/便携 | 低(水冷/双气/高压) | 高 | 中 | 高(光纤传输) |
| 自动化适配 | 优(参数稳定) | 中(需填丝同步) | 优(连续送丝) | 极优 |
| 运维成本 | 高(喷嘴/钨极/水冷) | 低 | 中(焊丝/喷嘴/气体) | 中(保护镜/光纤) |
结语
PAW以钥孔深熔+等离子弧刚性+低电流高穿透三大物理特征,占据**中厚板精密单面焊双面成形、活性金属薄壁精密焊、高可靠管道/容器环缝自动焊**三大核心高地。工程选型核心:**当TIG熔深不足/效率低、MIG精度/变形不达标、激光成本/高反材料受限、EBW真空/尺寸受限时,PAW往往是性价比最优解**。建立工艺参数数据库(材料/厚度/接头形式→电流/电压/速度/气体/摆动/喷嘴/钨极)、喷嘴/钨极寿命预测更换SOP、熔池监控/光谱诊断闭环三大体系,方能驾驭PAW窄工艺窗口、释放高价值。欢迎留言交流PAW钥孔稳定性控制、异种金属焊接、喷嘴寿命延长等实战课题!
工业技术
-
等离子弧焊(PAW)详解:工艺原理、设备构造与操作实务
什么是等离子弧焊? 等离子弧焊(PAW)与TIG焊相似,电弧在尖端钨电极与工件间建立。但电极置于枪体内部,等离子弧与保护气包络分离。等离子气体经精细铜喷嘴收缩电弧。属非消耗电极类,同用钨电极,区别在于喷嘴约束电极、等离子气体防电弧发散。高能量密度实现高速窄缝少变形焊接;高定向电弧适合角焊缝且无飞溅。电极损耗极低,长周期高质量焊接;设备虽贵但运行成本低,是自动化焊接最佳选择之一。引弧气(惰性气)经枪体电离(等离子转化)形成等离子喷流,经喷嘴喷出作为电弧电流导体,收缩电弧提升电流密度(约TIG焊1/4扩散角)。 等离子弧焊工作原理 喷嘴孔径与工作模式 通过调节喷嘴孔径与等离子气体流量可实
-
焊接技术详解:定义、工艺分类与焊缝类型
什么是焊接? 焊接是利用热能、压力或两者结合,将两个或多个工件熔合连接,冷却后形成接头的制造工艺。常用于金属和热塑性塑料,木材也可焊接。完成的焊接接头称为焊件。 部分材料需特殊工艺技术,工程上称为“不可焊材料”(非字典术语但具工程描述性)。被连接工件称基材;添加形成接头的材料称填充材料或耗材。按形状分:焊丝、药芯焊丝、熔化极(电弧焊)等。 耗材通常选成分相近基材以形成同质焊缝,但也有例外(如脆性铸铁焊接用成分差异大的填充材料),此类称为异质焊缝。 典型电弧焊作业场景 焊接定义 制造工艺:通过热、压或两者使两个或多个零件熔合,冷却形成连接。常用于金属/热塑性塑料/木材。完成接头称焊件。 焊接
-
碳弧焊详解:设备、工艺流程与应用场景
什么是碳弧焊? 碳弧焊(CAW)是利用非消耗性碳(石墨)电极与工件间电弧加热金属使其熔合的工艺。碳弧焊中用碳电极在电极与被接合材料间产生电弧。 这是最早开发的电弧焊工艺,但如今应用较少,已被双碳弧焊等变体取代。电弧焊目的是在分离金属间形成结合。电弧产生3000℃以上高温,使分离金属熔合成一体。 相关: 什么是电弧焊? 历史溯源 无电弧无碳弧焊。1800年汉弗里·戴维爵士发现电弧。1881年尼古拉·贝纳尔多斯和斯坦尼斯拉夫·奥尔谢夫斯基发明CAW工艺,初名Elektrogefest。 设备构成 电极: 直径约3-22mm 电源: CAW用直流焊机,可为旋转式或整流式 电极夹: 能否用常规
-
等离子弧焊(PAW)原理、优势与局限全解析
等离子弧焊(PAW)工艺类似TIG焊接,为连接金属零件提供高质量方法。 PAW原理 等离子弧焊基本是气体钨极电弧焊(GMAW或TIG)延伸。两工艺通常用非消耗性钨电极传输电能至焊枪进入孔径气体。孔径气体代表GMAW与PAW主要差异。PAW焊枪设计允许孔径气体在焊枪末端腔室积聚。电弧将孔径气体加热至近30,000°F(约16,650°C)。此时孔径气体转化为等离子态,通过焊枪末端狭窄开口喷出。同GMAW一样,保护气包围熔池创造惰性环境保熔池洁净无氧防锈。 优势与局限 等离子焊接主优势在于工件焊接管控力和质量。焊枪设计允许更好电弧管控、更高焊枪伸出距离容差。 PAW工艺焊缝通常更洁净平滑