


铝合金精密加工实战指南:材料特性、刀具选型、工艺参数优化与良率提升五大核心技巧
本文聚焦铝合金CNC精密加工的材料特性优势、常见加工难点(粘刀/积屑瘤/振动/变形)、**5大实战优化技巧(刀具材质/涂层/几何/螺旋角/进给策略)**、高速切削(HSM)工艺窗口及质量管控要点,助您将铝合金加工效率提升3-5倍、刀具寿命延长2-3倍、表面质量达Ra0.4-0.8μm。文末提供PDF下载。
铝合金为何成为“首选加工材料”
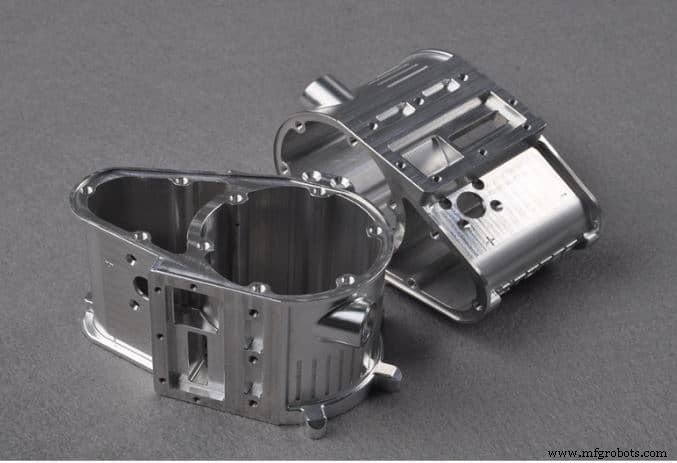
| 特性 | 数值/等级 | 工程红利 |
|---|---|---|
| 密度 | 2.60-2.75 g/cm³ | 仅钢1/3,**轻量化首选**,航空/汽车/电子/机器人结构件 |
| 比强度 | 7xxx系达72ksi(500MPa) | 媲美中碳钢,**重量减轻50%+**同等承载 |
| 可切削性等级 | A/B级(最高) | 切削力<钢1/3、切削速度3-10倍、刀具寿命长、表面易达Ra0.4 |
| 耐蚀性 | 自然氧化膜/阳极氧化强化 | 无红锈、大气/海洋/化工环境适应性强、免表面处理或低成本阳极氧化 |
| 阳极氧化能力 | 多孔氧化膜可染色/封闭 | 装饰/耐磨/绝缘/润滑/粘结底层多功能一体化 |
| 成本 | 地壳储量第3/金属第1、熔点低(660℃)、加工能耗低 | **全生命周期成本最优**,原材料+加工+表面处理+运维综合最低 |
铝合金加工“三大顽疾”物理机理
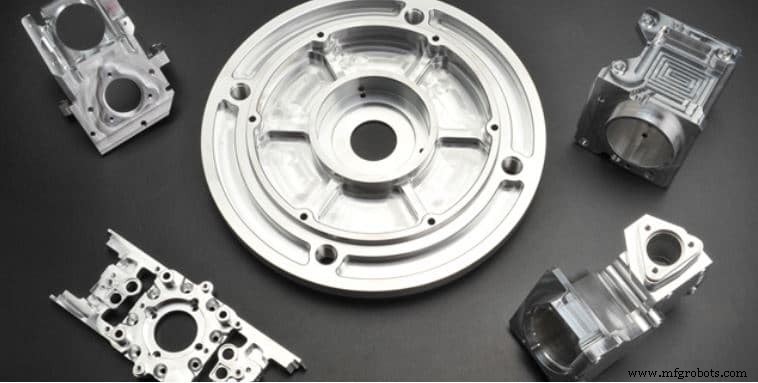
- 粘刀/积屑瘤(BUE):铝亲和力强+高切速高温→铝原子扩散粘附刀刃→形成积屑瘤→周期性脱落带走涂层/基体→尺寸波动/表面撕裂/刀具突发崩刃。
- 切屑缠绕/排屑难:高延展性→长连续切屑→缠绕刀具/工件/夹具→刮伤表面/断刀/停机清理。
- 薄壁/薄腹变形:低弹性模量(70GPa≈钢1/3)+高切削热→薄壁件释放残余应力+热变形→尺寸超差/平面度/圆柱度失控。
五大实战优化技巧:从“能加工”到“高效稳精”
技巧1:刀具材质——大颗粒低钴硬质合金/金刚石/PCD
- 避坑:高钴(>10%)硬质合金高温下与铝亲和生成Co-Al互金属化合物→剧烈粘刀。
- 首选:超细晶/纳米晶低钴(6-8%)硬质合金(K10-K20/K30-K40),硬度高、韧性足、亲和力低;PCD(多晶金刚石)极致寿命/表面质量/高速切削(>2000m/min);CVD金刚石涂层次之。
- 几何:大前角(12-25°)、大后角(8-15°)、锋利刃口(R0.01-0.03mm或零倒棱)、抛光槽/镜面刃口。
技巧2:刀具涂层——非铁金属专用低摩擦系数涂层
- 禁用:TiN/TiCN/TiAlN/AlTiN/AlCrN等含Ti/Al/Cr氮化物涂层——高温与铝发生化学亲和→粘刀加剧。
- 首选:DLC(类金刚石碳膜)、CrN(铬氮化物)、ZrN(锆氮化物)、TiB₂(钛硼化物)——摩擦系数<0.2、抗粘附、化学惰性、耐温500-800℃。
- 实测效果:DLC涂层硬质合金铣刀加工6061-T6,切削速度500m/min,刀具寿命提升400%、表面粗糙度Ra0.32μm、零积屑瘤。
技巧3:刃数与槽型——3刃平衡刚性与排屑,大容量排屑槽
- 粗加工:3刃/大容量U型槽/抛光,大容屑空间防堵塞,3刃兼顾刚性与进给(每转进给=单刃进给×3)。
- 精加工:2-3刃/高精度刃口/大螺旋角,追求表面质量/尺寸精度。
- 避免:4刃以上(排屑槽窄→铝屑堵塞→震动/崩刃)、2刃粗加工(刚性不足、进给受限)。
技巧4:螺旋角匹配工序——粗35°/精45°/通用40°
- 粗加工(大切深/大进给):35°螺旋角→轴向分力小、排屑流畅、刃口强度高、抗振。
- 精加工(小切深/高光洁):45°螺旋角→切削平稳、切屑轻柔卷曲、表面纹理细腻、尺寸稳定。
- 粗精通用:40°螺旋角→折中平衡,减少换刀次数。
- 高速加工(HSM)专用:45-55°大螺旋角+变螺旋/不等分度→抑制颤振、提升极限转速。
技巧5:进给策略——贴近理论极限、拒绝“保守慢跑”
- 数据来源:Machining Data Handbook / 刀具厂商切削参数手册 / 刀具全寿命测试报告,而非经验拍脑袋。
- 高速切削(HSM)核心窗口(6061-T6/7075-T6例):
Φ10mm 3刃DLC铣刀:Vc=500-800 m/min, fz=0.08-0.15 mm/z, ap=0.5-1.5D, ae=0.1-0.3D
Φ6mm 2刃PCD铣刀:Vc=1000-2000 m/min, fz=0.04-0.08 mm/z, ap=0.3-0.8D, ae=0.05-0.15D - 进给过快风险:谐振/刀具挠度超限/切屑断裂不良→崩刃/表面振纹。**对策**:动态刚度分析/预紧刀柄/减小悬伸/变螺旋抑制颤振。**进给过慢风险**:摩擦主导/积屑瘤/加工硬化/效率极低→**严禁“保守慢跑”**。
- 自适应进给/恒定切削力控制:主轴功率/力矩/声发射实时监控→动态调整进给→维持恒定切削负荷→最大化效率+保护刀具。
高速切削(HSM)铝合金工艺窗口总览
| 参数 | 常规加工 | 高速加工(HSM) | 超高速(UHSM) |
|---|---|---|---|
| 切削速度 Vc | 200-500 m/min | 500-2000 m/min | >2000 m/min (PCD/金刚石) |
| 主轴转速 | 6,000-16,000 rpm | 16,000-60,000 rpm | >60,000 rpm (电主轴/气主轴) |
| 单刃进给 fz | 0.05-0.15 mm/z | 0.08-0.25 mm/z | 0.03-0.10 mm/z |
| 轴向切深 ap | 0.5-2.0 D | 0.3-1.5 D | 0.1-0.5 D |
| 径向切宽 ae | 0.3-0.8 D | 0.1-0.3 D | 0.02-0.1 D |
| 材料去除率 MRR | 50-200 cm³/min | 300-1500 cm³/min | >2000 cm³/min |
| 表面粗糙度 Ra | 0.8-1.6 μm | 0.4-0.8 μm | 0.1-0.4 μm (镜面) |
| 刀具寿命 | 30-60 min | 60-180 min | 120-300 min (PCD) |
薄壁/薄腹件变形控制专项对策
- 毛坯预处理:粗加工后时效消除应力(时效/振动时效/超声冲击)、对称分层粗加工留均匀余量(0.5-1.0mm)。
- 夹具设计:真空吸附/磁性夹具/多点可调支撑/等效刚性夹紧/模拟工装状态加工(工装+工件整体装夹)。
- 刀具路径策略:螺旋插铣/等高线/平行线/往复走刀,**避免单向集中切削热/力**,对称交替加工释放应力平衡。
- 切削参数:小切深大进给(高进给铣削)、高速低热输入、最小量润滑(MQL)/压缩空气冷却避免热应力。
- 在线补偿:机床热变形补偿/工件测量反馈修正/数字孪生预测变形反向预补偿。
结语
铝合金加工**不是“随便跑跑就行”的简单活**,而是材料物理特性(亲和力/延展性/低模量)与刀具/工艺/装备/控制四维博弈的精密系统工程。掌握低钴超细晶硬质合金+DLC/CrN涂层+3刃大容槽+35°/45°螺旋角+高速高进给HSM参数窗口五大核心技巧,配合应力预控制/对称分层/对称路径/在线补偿变形管理体系,可实现**效率提升3-5倍、刀具寿命延长2-3倍、表面质量Ra0.4-0.8μm、尺寸稳定性IT6-IT7**的量产水平。欢迎留言分享您的铝合金加工实战案例、刀具寿命对比数据、变形控制奇技淫巧!
工业技术