


CNC加工中心铣削铝合金毛刺抑制高效策略
加工中心铣削铝合金毛刺过多怎么办?铝合金加工时毛刺是常见难题,不仅降低工件加工精度、增加成本,还影响工件性能。通常需去毛刺,既麻烦又可能损伤工件。有没有更好方法在加工中减少毛刺产生?今天分享一些毛刺控制经验。
什么是毛刺?
毛刺是加工零件边缘形成的突起刺状金属,特征为突出成型表面。通常因材料塑性变形在加工材料切削终端边缘产生。在延展性好材料如铝合金(或韧性好如不锈钢)中尤为常见。其形状大小主要取决于工件材料及端部支撑刚性、刀具几何形状、切削轨迹、刀具磨损、切削参数、冷却液使用等多因素。
为什么要去毛刺?
- 毛刺导致加工、测量、装配失去精度,影响尺寸精度和形位精度。
- 毛刺硬化脱落成裂纹源,降低零件寿命。
- 可能伤害操作员或机床使用者。
- 毛刺存在或脱落可能导致电气短路;落入滑动部位加速磨损引发事故。
控制毛刺的实战经验
加工顺序选择
安排加工顺序时,产生毛刺工序应前置,不产生或少产生毛刺工序后置,或合理利用后续工序去除前序毛刺。例:加工台阶槽时,先加工深槽再加工浅槽,可去除深槽加工产生的槽边毛刺,有效提升加工质量。
加工方法选择
设计工艺时尽量选用产生毛刺少或利于去毛刺的加工方法。例如切削时,将切削刃置于零件边缘角θ(两相邻加工面夹角)较大、端部支撑刚性较好位置,可有效减少甚至完全消除毛刺产生。再举两例:
- 铣削中,顺铣切入层厚、切出层薄,切削稳定,毛刺小;逆铣切入层薄、切出层厚,毛刺大。减少铣削毛刺应尽量用顺铣。
- 平面铣削时,用立铣刀垂直切削加工平面,切削力大、毛刺大;改用圆柱面铣刀顺铣可有效减少毛刺。
即使加工中无法完全抑制毛刺,也应将切削刃置于易去毛刺位置,降低后续去毛刺成本。
刀具选择
金属加工通过刀具挤压使工件从弹性变形到塑性变形切除。铝合金材料韧性好、延展性强、不易断屑,故刀具切削刃必须锋利。锋利高速钢刀、硬质合金铝用刀、PCD刀均可。目的是缩短工件弹性塑性变形时间,避免毛刺撕裂加工部位。同时刀具磨损对毛刺形成影响大。连续批量生产时,还需考虑刀具耐磨性保持锋利更久,推荐用PCD刀具。加工中也可用特种复合刀具(复合铣刀、复合钻头等),后序刀具去除前序刀具产生毛刺,在控制毛刺同时提高加工质量。
调整切削参数
如:增大刀具前角、减小切削厚度、调整切削速度等,可根据实际情况调整。
刀路优化
退刀是切削方向毛刺形成主因。通常铣刀退出工件时毛刺较大,切入时毛刺小。故加工中应尽量避免铣刀退刀。经典案例:
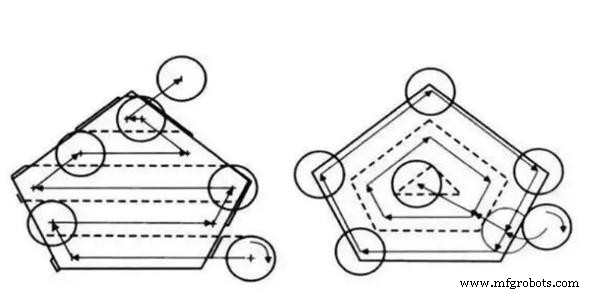
左图传统之字形路径,阴影部分为切削方向可能产生较大毛刺区域。右图改进刀路可避免切削毛刺产生。虽右图路径稍长、铣削时间稍长,但因无额外去毛刺工序,综合来看右图路径在控制毛刺方面优于左图(左图所有毛刺边缘去毛刺时均需完成)。
切削液选择
选用抗粘附性能好切削液,减少刀具磨损、延长寿命、润滑铣削过程、减小毛刺尺寸。
其他方法
多件叠加加工:使一零件切削刃靠近另一零件切削刃。不仅缩短切削行程、提高生产效率,还增强加工时零件刚性、减少切削变形、有效预防减少毛刺产生。
辅助加工:用各种辅助件在零件加工边缘辅助支撑填充。如薄壁管件加工小孔时,插入芯轴钻孔后取出,可避免零件变形、减少孔内毛刺产生。
制造工艺
- 降低CNC加工成本:精密零件专家建议
- 攻克CNC加工颤刀与振动:从刀路、刀具、夹持到机床的系统级解决方案
- 铝铣削零件高速精密加工技术深度解析
- 抑制CNC加工刀具偏斜:精度与表面质量的关键
- 高速加工全解析:技术演进、核心定义与应用边界
- CNC 加工刀具偏斜:成因与高效抑制策略
- 铣床选型专业指南:类型、参数与避坑要点
- CNC 加工降本实战:压缩工时的 5 大核心策略
- 铝合金精密加工实战指南:材料特性、刀具选型、工艺参数优化与良率提升五大核心技巧
- 数控加工降本实战指南:设计优化、材料选型、工艺决策全攻略
- 消除CNC铣削颤刀:专家级减振技巧与精度提升实战
- CNC 加工降本实战 11 招:从设计优化到批量策略的全链路指南