


GMAW (MIG) 焊接详解:金属惰性气体焊接完全指南
焊接是工业制造中应用最广泛的工艺之一。欢迎回到《机械邮报》!今天我们将深入了解 GMAW 或 MIG 焊接,首先从它们的全称说起:
- MIG —— 金属惰性气体焊接
- GMAW —— 气体保护金属电弧焊
什么是 GMAW?
与使用非消耗性钨电极的 TIG 焊不同,MIG 焊使用消耗性金属电极进行焊接。
何为消耗性电极?
简单来说,在焊接过程中,如果电极因电弧产生的热量而熔化并成为焊缝的一部分,则称为消耗性电极。此类焊接需要连续送丝。送丝速度取决于电弧电压。在焊接工艺中,连接两个金属工件要么通过熔化工件端部使其熔合,要么使用填充材料。填充材料熔点较低,熔化后填补间隙从而连接工件。TIG 焊中钨电极使工件直接熔化,无需填充材料;而 MIG 焊中产生电弧的电极本身熔化成为熔池一部分,因此需要从线盘连续送丝,由变速电机控制。
什么是电弧?
MIG 或 GMAW 属于“电弧焊”范畴。电弧焊是利用电弧产生的热量连接金属部件的最广泛方法。
MIG 焊接设备构成
实施 MIG/GMAW 焊接的基本要素包括:焊枪(又称焊炬或手柄)、焊接电源、焊丝、送丝装置和保护气体供应。MIG 焊通过焊枪进行,焊枪内部包含电极丝和保护气体。GMAW 焊枪主要由以下部件组成:
- 控制开关(控制气体流量和电源)
- 接触嘴
- 电源电缆(产生电弧)
- 气体喷嘴(输送保护气体)
- 电极导管和内衬
- 气体软管
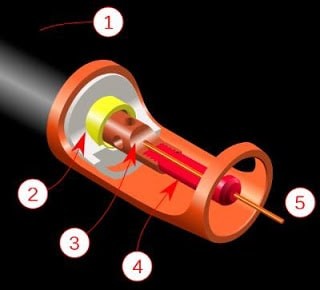
图中标注:
- 手持的焊枪手柄
- 模制酚醛树脂绝缘体(白色)和螺纹金属螺母嵌件(黄色)
- 保护气体传输装置
- 接触嘴
- 焊枪输出端
技术人员按下控制开关(扳机)即可启动送丝、供电和保护气体流动,从而产生电弧。焊丝在焊接中熔化,因此通过送丝辊连续供给,由变速电机控制。送丝速度取决于电弧电压:电弧电压越高,送丝越快。大多数 GMAW 设备恒速送丝,但先进机型可根据电弧长度和电压调整送丝速率。先进 GMAW 机器送丝速度可达 30 m/min(1200 in/min),而半自动 MIG/GMAW 送丝速度通常为 2–10 m/min(75–400 in/min)。保护气体通过加压气瓶经焊枪输送至焊接区域,通常使用惰性气体如氦气、氩气,或氩气(80%)与二氧化碳(20%)的混合气体。
为何 MIG/GMAW 焊接使用惰性气体?
惰性气体隔绝工件与大气接触,防止氧化,在焊接区形成保护层,因此称为“保护气体”。
MIG 焊接工作原理
工件夹紧固定,向焊接区通入保护气体,接通电源。采用直流正接(电极接正极),电流从电极流向工件。阳极热量集中度高,使送丝熔化更快,有利于增加熔深和焊接速度。电流通过电极与工件间形成电弧,高温使电极熔化成为焊缝金属的一部分。
图示说明:
- 焊枪运动方向
- 接触管
- MIG 焊丝电极
- 保护气体(改善电弧形成和焊缝质量)
- 熔化的焊缝/填充金属
- 冷却凝固后的焊缝金属
- 被焊工件
电极由金属合金丝(MIG 焊丝)制成,其合金成分和尺寸取决于被焊金属。根据基材不同,MIG/GMAW 电极直径通常为 0.7–2.4 mm(0.028–0.095 in),重载作业可达 4 mm。GMAW 中操作员无需精确维持电弧长度,也不需手动添加填充金属,简化了操作。操作员只需正确引导焊枪,并定期清理气体喷嘴上的飞溅物。
MIG/GMAW 焊接的优势
生产效率高
GMAW 无需像 TIG 焊那样频繁更换电极,也无需清理焊渣、反复刷焊缝,大幅节省时间,使操作员能在更短时间内完成更多工作。
易学易用
得益于半自动化流程,GMAW 可在极短时间内掌握。
焊缝质量好
MIG 焊提供更清晰的熔池可视性,配合自动送丝的精准控制,易于获得外观优良的焊缝。
焊渣极少
GMAW 使用保护气体保护电弧,金属过渡过程中合金元素损失极少,因此产生的焊渣很少。
灵活性高
MIG 焊可焊接多种金属和合金,支持半自动和全自动等多种操作模式,选择范围广。
焊接速度快
半自动和全自动工艺显著缩短了作业时间。
MIG 焊接的局限性
设备投资与维护成本高
GMAW 设备结构复杂、价格昂贵,且保护气体、焊丝、电力等耗材成本也随之增加。
不适合户外作业
GMAW 设备不便携带,且风吹会吹散保护气体,无法在户外使用。
不适用于厚板焊接
MIG 焊适合薄板,但对需要深熔透的厚钢板焊接效果不佳。
辐射危害
电弧产生的紫外线辐射若直接照射皮肤,会造成类似晒伤的损伤。
GMAW 应用领域
- 管道接头焊接
- 造船工艺
- 铁路轨道焊接
- 汽车制造等
如果您喜欢这篇文章,请在评论区留言,并通过下方社交链接分享给亲友。
工业技术