


车削恒定切深:原理、重要性与实现机制
均匀切深:为何重要,如何实现?
轮廓粗加工新增切深计算方式。它有何作用?为何关键?与标准策略有何不同?
我们称之为“恒定切深”,即指令软件执行均匀切深。
若设最大切深 2mm,标准策略将从毛坯边界起按 2mm 递减,忽略实际模型几何,直至底部边界(回转中心),产生可预测的等高阶梯。
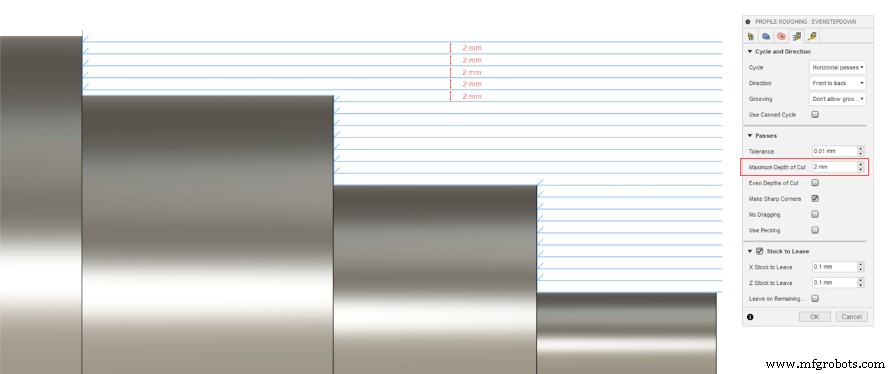
最大切深 2mm 下,无论零件几何均产生 2mm 阶梯。
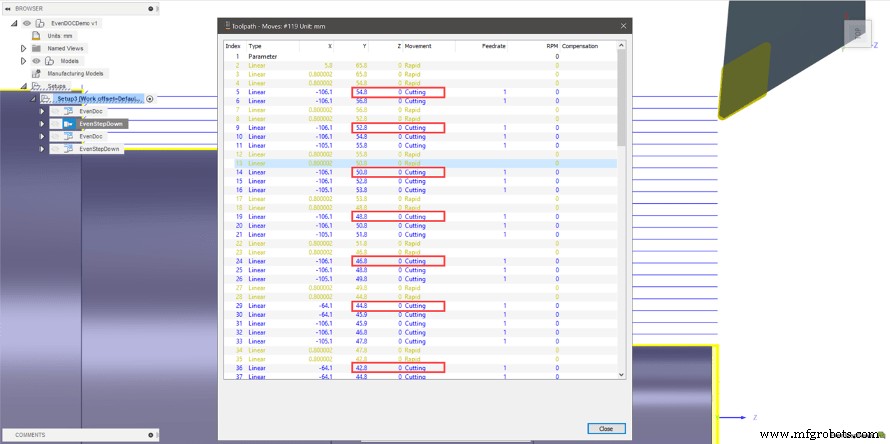
刀具路径显示每刀 2mm。
问题何在?
高亮的微小切屑是祸根。
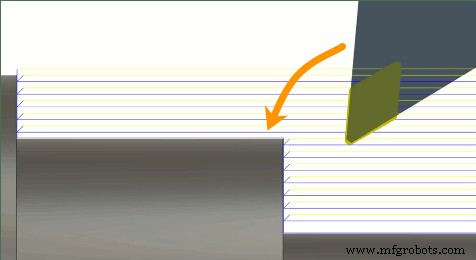
多台阶下的“恒定切深”
这微小切屑有何害?它破坏了切深均匀性。微小变化将引发后续公差与表面质量修正难题。均匀切深意味着切屑厚度一致、工件/刀具挠度可预测、散热均衡。
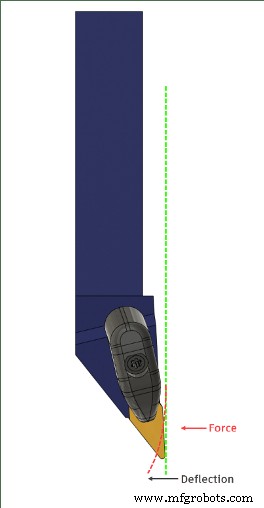
为何重要?
最小化变量是理想场景。变量少则故障诊断快。例如多台阶同量切削出现大刀具挠度,只需在控制器调整各直径刀具补偿。若采用恒定切深导致某台阶最终粗加工切屑过薄而其他均匀,则因挠度波动导致直径波动。修正此变异需回 Fusion 修改单一尺寸且不干扰其他直径——极不便捷。
多台阶零件的理想切深未必是固定值。用户无法逐一测量台阶直径并计算全局平均切深。
“均匀切深”应运而生!
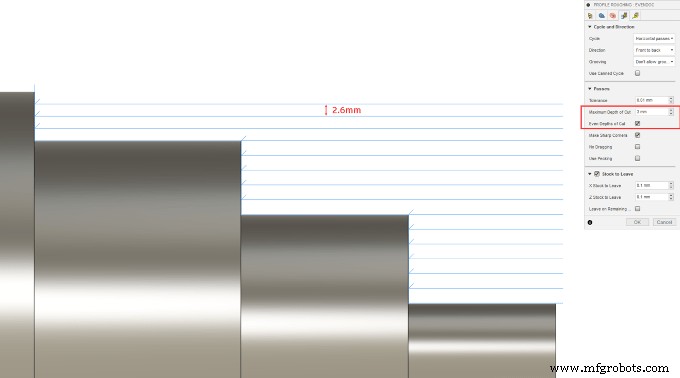
最大切深 3mm 开启“均匀切深”,生成 2.6mm 切深,工况更可预测。
工作原理
简单几何
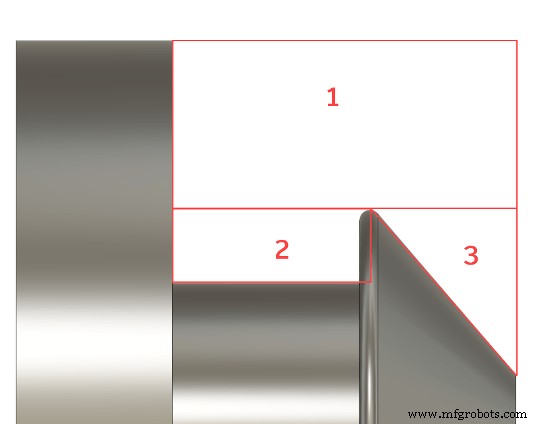
将各直径划分为“区域”,计算各区域合理阶梯并合并平均,使所有宽度均匀分布。下图展示垂直/水平通道下的区域划分算法。建议“最大切深” 3mm,算法前瞻模型,识别平面分割区域,计算各刀切深使其均匀分布。结果每刀 2.6mm,台阶间切削工况恒定可预测。
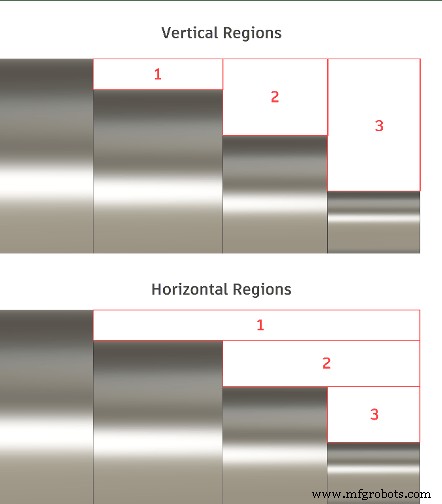
简单几何下的垂直与水平区域
复杂几何
几何复杂时如何处理?首例显示复杂相交处出现薄切屑。
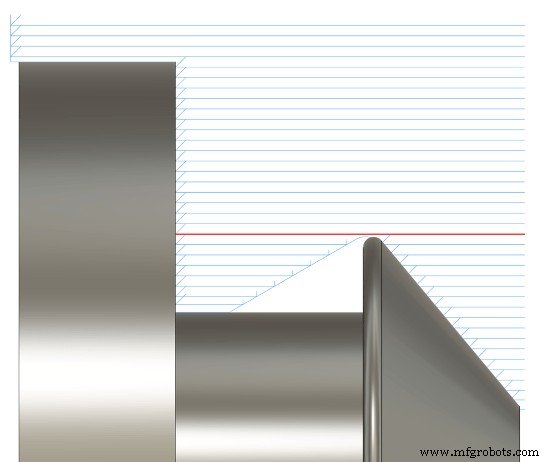
复杂相交处“恒定切深”产生薄切屑
无平面可识别区域,如何分割?
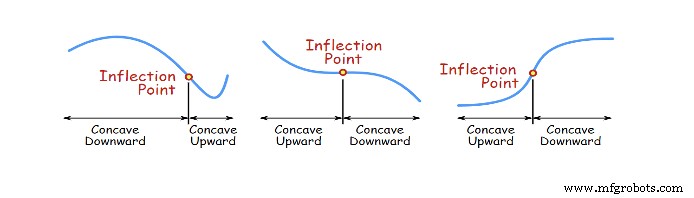
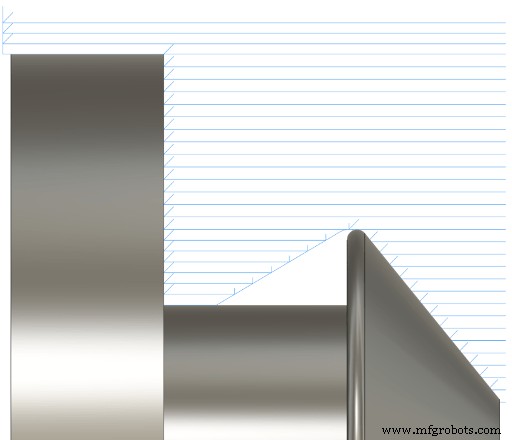
复杂相交处的“均匀切深”
利用模型拐点确定分割区域,实现复杂形状的均匀切深计算。
倾斜面
以 5° 锥度 NPT 螺纹为例。算法将大于 5° 视为分割区域,小于等于 5° 则不分割。下图锥面无平面或拐点,无法清晰识别可分割区域,故无法实现完全均匀切深。但可通过设定倾斜面的区域最小/最大值消除残留材料。因此内置 5° 最大角度判定:大于 5° 不视为“平面”区域,获得最佳结果。
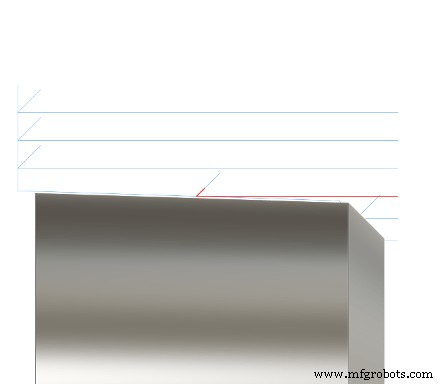
5° 以下锥面的“恒定切深”
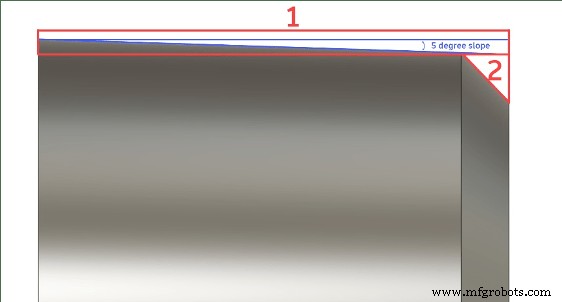
大于 5° 坡度的区域
大于 5° 锥面的“均匀切深”
未来展望
均匀切深现支持外/内径粗加工,覆盖绝大多数设置组合,除无拖拽、背向切削、余料加工(铸件基础)外。算法采用假设,未来将开放更多用户可控选项:如最小切深输入(目前按区域处理,小于最大切深的平面区域不视为区域),拟新增最小切深字段精细控制。
探索新制造技术。未用 Fusion 360?立即试用。
工业技术