


立式与卧式铣床全维度对比:车间主决策指南
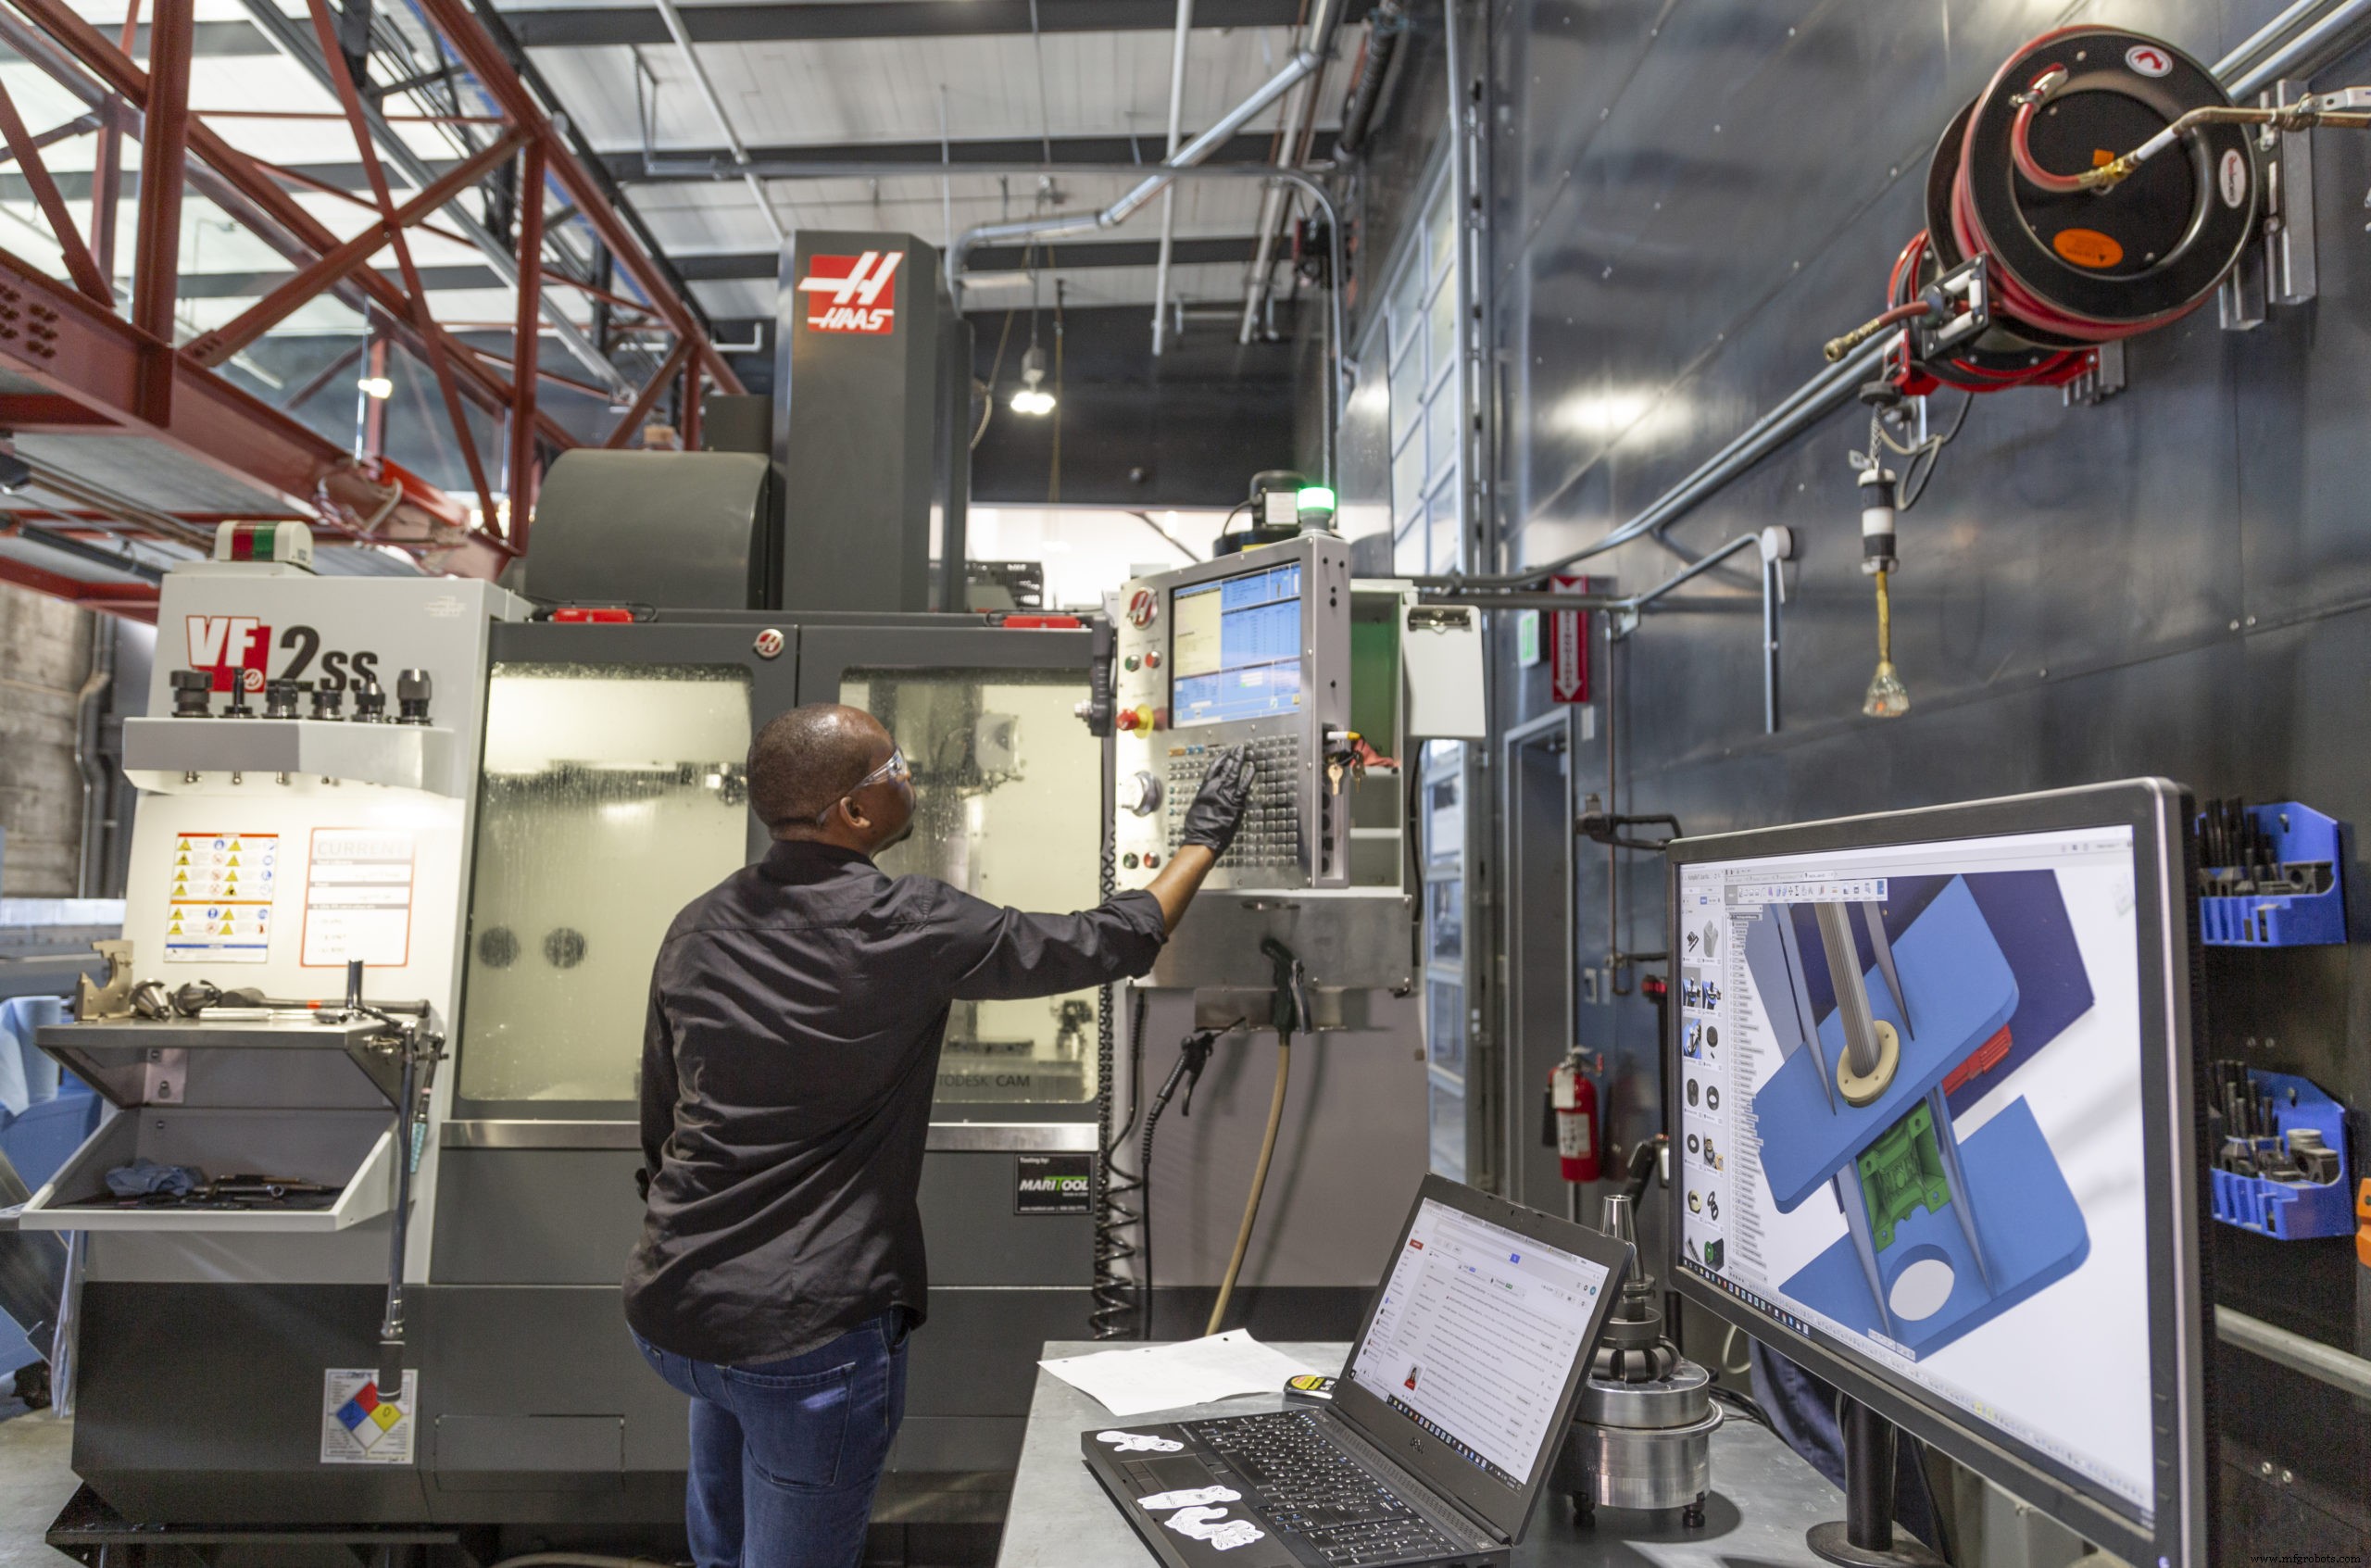
采购铣床时,车间主面临的首要抉择:立式还是卧式?答案取决于业务本质——加工类型/量级、成本、员工技能、厂房条件。本文深度剖析两者差异,助您科学决策。
立式铣床
主轴垂直布置。刀具装夹于主轴随其旋转。主轴可伸缩或工作台升降,实现钻削/铣削。分床式与炮塔式两类。
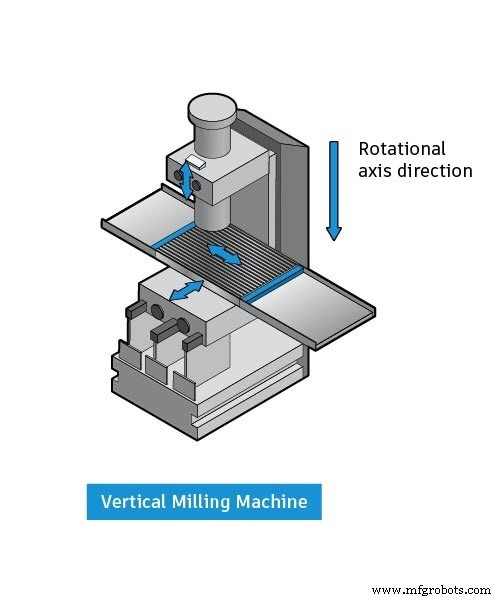
炮塔式:主轴固定,工作台沿垂直/平行主轴轴向移动切削。常配套筒,刀具可像钻床一样上下移动。Z 向双切削方式:升降套筒、移动立柱。
床式:工作台仅垂直于主轴轴向移动,主轴沿自身轴向平动。
卧式铣床
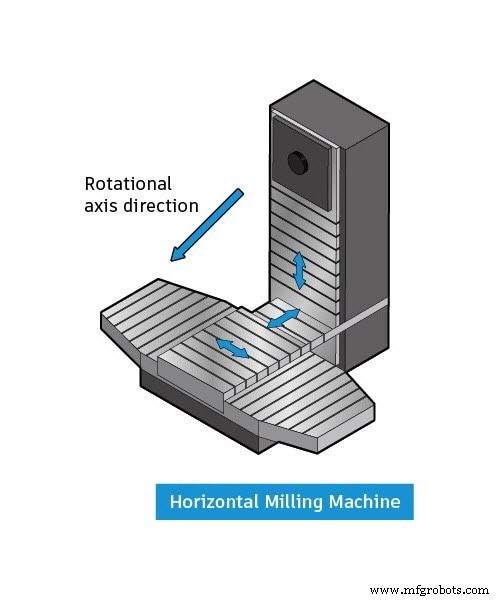
刀具装夹于水平主轴跨越工作台。多配内置回转工作台(万能工作台),可多角度铣削。立铣刀等立铣工具可通用,另具备刀杆安装的侧铣刀/面铣刀,截面似圆锯但更宽、直径更小。刀具获刀杆良好支撑、横截面积大于立铣刀,可重切削,实现高速去料率。
Autodesk 制造采用专家 Angelo Juras:“业界装机量 99% 是三轴立铣。上手易、工作台易访问、工件/虎钳装卸易——放上去重力自锁。”
“卧式主轴水平,工件安装面垂直,装卸费力。”但优劣不止于易用性。
立式 vs 卧式:优劣势全景
卧式排屑优异——重力助屑自然落下,表面质量更优、刀具寿命更长。
Juras:“深腔/深槽加工,切屑自动排出。立铣则切屑滞留,恶化刀具寿命管理与排屑。”
卧式具备第四轴“工作台/墓石”能力。“卧式主轴水平、工作台水平,但设计用于螺纹安装孔/键槽,装夹夹具/底座称‘墓石’。墓石垂直立起,工件呈现另一轴向。”工件垂直于主轴。
Juras 言:创业车间 99% 先买基础立铣,因:
- 现货充足
- 易上手
- 价格低得多
“业务增长后,若工件适配再增卧铣。”
Juras 亲历:某零件立铣 9 道工序 47 分钟,上卧铣后压缩至 2 道工序 22 分钟。
汽车研发中心两机兼备,工件分配逻辑:“快速交付、工序数、设备可用性、批量——决定上立铣还是卧铣。研发常看加工面数;立铣装卸通常更易。全靠装夹夹具。”
立铣对创业更友好两因素:培训与占地。合格机加工师稀缺,熟悉立铣者远多于卧铣。刀具好坏看操作者,除卧铣资本成本高(通常 3-4 倍立铣),还需投入培训无经验人员。
高地价区立铣占地小更有利。“虽有小卧式/大立式,但属例外。”Juras 语,“立铣通常显著节省空间。”
最终决策考量
立式铣床优势
- 成本低得多——立铣 $80K 起,卧铣 $250K-$400K,年采购比超 4:1。
- 易用——内部加工状态直观可见。
- 熟练工人才库大。
- 占地小。
卧式铣床优势
- 减少工序、攻克复杂件、减少装夹/夹具时间提升主轴利用率。
- 吞吐量大——一台卧铣顶三台立铣。
- 排屑优、表面质量好、刀具寿命长。
Juras 总结:“终局取决于工件类型与业务成熟度。创业买立铣如买第一辆车——满足基本通勤。业务做实、接单更精密、量产化、积累资本后,升级卧铣水到渠成。”
业务增长对 CNC 硬件要求提升。Fusion 360 助力团队高效协作、资源最大化、成本管控。了解如何用 Fusion 360 最大化立/卧铣价值。
工业技术