


模具工装制造:从 EDM 向 CNC 铣削转型提效指南
模具工装制造涉及多种工艺:主流为 CNC 铣削等减材工艺,此外还有增材制造与 EDM(电火花加工)。
当下制造商面临前所未有的交期压力。EDM 虽在许多场景有效,但必须探索:能否用更快的 CNC 加工替代部分 EDM?
什么是 EDM?
EDM = Electrical Discharge Machining,俗称“火花加工”或“EDM 成型”。在介质中通过电极通电,电极形状对应需从模具工装去除的材料。电火花蚀除材料成型。二战期间由苏联 Lazarenko 兄弟发明。
电极通常用碳石墨,也可用铜、黄铜、铜合金等。电极使用前需先行加工制造。
EDM 传统适用场景
长期以来公认的 EDM 优势包括:
- 锐利内角:EDM 最大优势之一,能加工 CNC 极难或无法实现的微小直径/锐利内角。
- 深腔区域:因刀具够不着,深腔常用 EDM 替代铣削。
- 极复杂几何:传统认知认为复杂形状用 EDM 更易实现。
- 筋位加工:模具筋位典型薄深,EDM 常用于此。
- 无人值守:过去车间更倾向让 EDM 成型机无人值守,而非 CNC 铣床。
- 指定 EDM 表面纹理:EDM 表面一致、无铣削刀痕/螺旋纹,有时作为技术要求指定。
EDM 的劣势
热影响区(HAZ)禁用:如焊接区,EDM 热效应会引发更多问题。
高精度场景不适用:电极/刀柄公差叠加 + 火花尺寸不确定,导致高精度区域难以用 EDM 保证。
EDM 慢在哪里?
最大劣势:流程漫长。先用 CNC 加工电极(常需多电极,因电极也会损耗),再进行金属去除率低于铣削的 EDM 过程。
不仅 EDM 本身慢,前置还需 CNC 加工一个/多个电极。加工石墨电极产生大量粉尘。无专用石墨加工机(配高端吸尘)则每次切金属转石墨都要停机清理,造成停机损失。
若 EDM 在你工艺流程中,想提升产出保持竞争力,尽可能以 CNC 加工替代 EDM 是有效路径。
虽锐利内角 CNC 难突破,但新硬件/软件技术已缓解 EDM 其他传统优势。
铣削深腔
深腔曾常用电极+EDM,但五轴 CNC 普及模具界改变了范式。模具五轴多以 3+2 定位运行,而非全五轴联动。
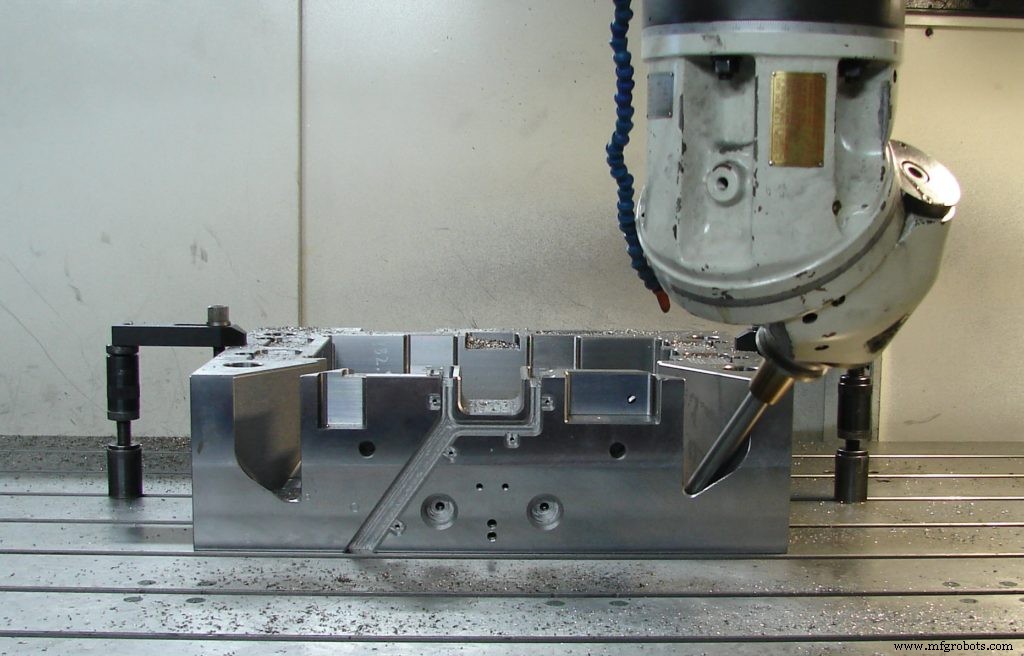
操作员/程序员可将刀轴旋转至非 Z 向,无需 EDM 即可攻克深腔。现代 CAD/CAM(如 Fusion 360)大幅简化多轴编程,正如机床硬件进化。善用 Fusion 360 可缩短前置时间、加快出货。
3+2 或五轴铣削深腔成功的关键:刀具/刀柄/主轴/机床其他部件与工件的防碰撞与仿真。此步通常在 CAM 系统(如 Fusion 360)或第三方仿真验证软件(如 CAMplete)完成。
筋位铣削
模具筋位加工难点:需大长径比(L/D)刀具,易挠度/振动/折断;筋内排屑也是关键考量。
尽管困难,铣削筋位仍比 EDM 快得多。含筋位专用功能的专业 CAM 系统让编程更易:可沿刀轴分层、或变形/跟随筋位轮廓。小轴向切深保证筋位安全铣削。
CNC 端需求:刀柄常用热缩刀柄增刚性;刀具需利于排屑,配强力内冷/气吹辅助排屑。
复杂几何
复杂几何曾是 EDM 常用场景,现多可用铣削替代。得益于 CNC 全链路进步:
- 热缩刀柄等刀具技术提升刚性
- 机床内置高速加工能力与平滑算法更平顺
- Fusion 360 等 CAM 软件提供更多编程策略,含自动余量加工,攻克复杂形状
无人值守加工
让昂贵五轴机无人值守看似冒险,但众多先进车间正这么做以提效、增开机率。机床跑得越久,出货越快、接单越多。
前述多轴仿真软件也能验证程序无碰撞、可无人运行。算法可按刀具寿命自动换刀,延长无人时段,大件尤甚。
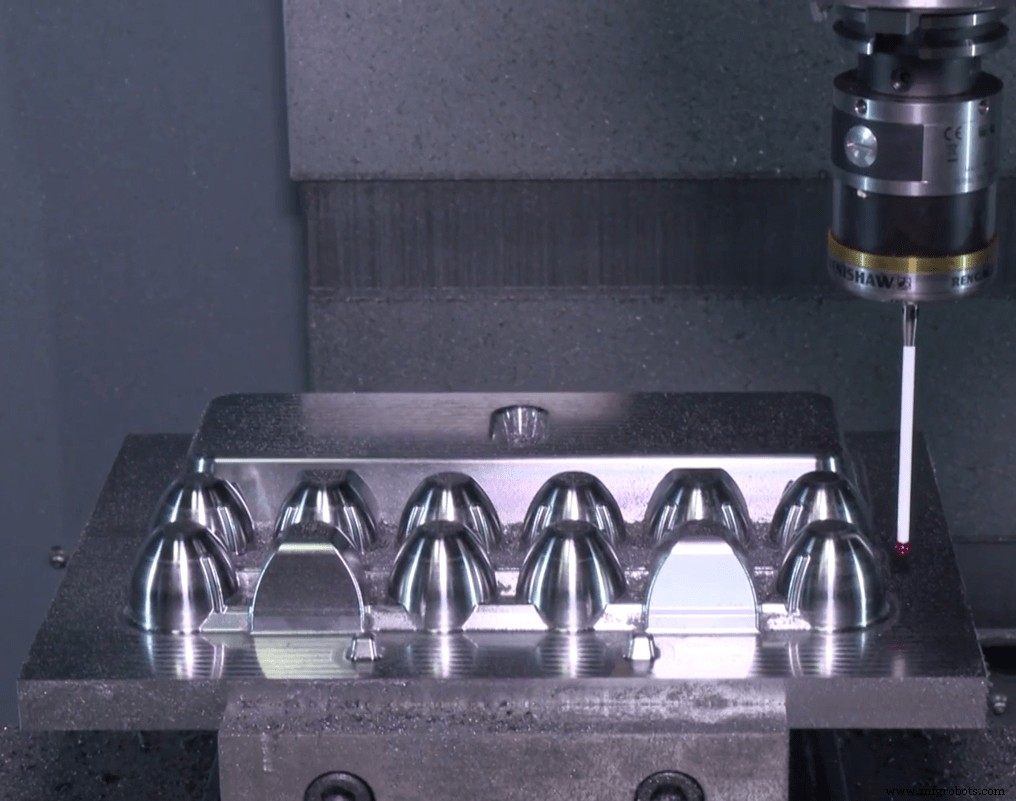
检测也是无人值守关键。Fusion 360 集成机上在过程检测:关键特征探测尺寸,刀具磨损下后续零件仍保公差;发现超差即停机,防灾难性错误扩散。
转向 CNC 铣削
模具铣削去料率高于 EDM。从 EDM 转向 CNC 铣削可缩短交期、提升产出。刀柄技术、五轴机床、Fusion 360 等 CAM 软件进步,已让大量 EDM 工序可被 CNC 铣削替代。
准备好从 EDM 转向 CNC 铣削?深入了解如何用 Fusion 360 发挥机床最大潜能。
工业技术