


掌握 CNC 工装夹具:机床操作工必知的 10 种核心类型
发现十大最常见夹具类型,以及哪种最适合您的铣削项目——CNC 工装夹具概览。
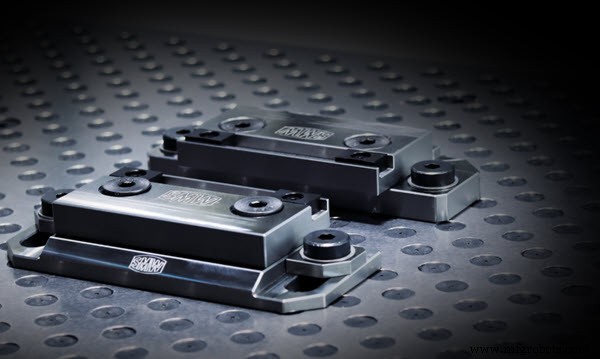
工装夹持是 CNC 铣削的挑战性环节。几十年来,设计师们学习并分享了多种将零件夹紧就位的方法。十大最常见夹具涵盖从 CNC 台虎钳到自夹具和真空工装。
NYC CNC 的 John Saunders 制作了视频系列,拆解前 10 大 CNC 夹具类型,从软爪到定制夹具。我们在文中收录了所有配套视频,带您近距离了解每种夹具类型。
什么是 CNC 铣削?
开始前,什么是计算机数控(CNC)铣削?CNC 铣削是利用计算机控制和旋转多点切削刀具,连续从工件去除材料以创建特定或定制零件、产品或夹具的加工过程。因此该工艺比传统加工更快、更精准。也请注意 CNC 铣削不限于金属加工。
工程师也可为各种应用加工塑料、玻璃和木材。铣削流程始于 CAD 软件中的 2D 或 3D 产品设计。然后工程师在 CAM 软件中转换准备文件以备铣削。随后将产品装入机床,实体生产开始。
夹具类型
让我们看看在 CNC 机床中固定材料的最佳方式,包括台虎钳、软爪、真空工装等。请欣赏!
1. 台虎钳工装
许多人熟悉木工或家装常用的传统台虎钳。传统虎钳常有锯齿或牙齿咬入夹持物。CNC 台虎钳则使用精密平面。CNC 台虎钳夹持力远大于传统虎钳。CNC 台虎钳利用两个相互作用的斜面。拧紧螺丝时,上三角推动下三角作用于动钳口。结果:提供强大的前向和向下夹持力。
2. 软爪
软爪用于夹持用标准平钳口难以固定的零件。可 3D 打印或铣削软爪至 CNC 项目所需的精确规格,夹持圆柱物体。但软爪的一个缺点是需容纳固定它们的两颗螺丝。机床操作工还应避免软爪夹持材料的直径、公差或尺寸变化。压力不均可能导致灾难性故障。
3. 圆形零件与卡盘
5C 筒夹、扩张芯轴和卡盘在 CNC 台虎钳、夹具板或第四轴上夹持圆形材料。5C 筒夹直接滑入虎钳块,可用于 1/16 英寸至 1 英寸的圆柱物体。扩张芯轴是可扩张芯,工件滑过其上。芯轴从内部向外均匀推压工件。卡盘非常适合垂直夹持圆柱物体。
4. 大型零件
大型零件通常指无法放入传统六英寸台虎钳的物品。因此可直接放在 CNC 机床上,配合夹具板、模块化虎钳和其他夹具轻松铣削。
5. 多工件工装
多工件加工流程允许机床操作工围绕多个零件编程 CAD 和 CAM。这使 CNC 机床能同时制造多个零件。此外,双工位台虎钳允许一二工序编程坐标。
6. 定制夹具
定制夹具因机床操作工需求而异。利用 Fusion 360 可创建复杂流程,为任何其他台虎钳无法夹持的产品加工定制夹具。
7. 真空工装与薄壁零件
真空工装提供约 14 磅/平方英寸的夹持力。这是夹持不适合夹紧或在其他虎钳中会损坏的薄壁零件的绝佳替代方案。
8. 强力胶工装
与典型强力胶应用不同,强力胶工装在夹具和产品间铺设一层胶带。这防止强力胶沾染 CNC 机床和产品。当零件足够大需额外夹持力时,此工艺可与真空工装搭配。
9. 搭桥与窗口加工
窗口加工通过搭桥简化第二或第三工序的固定流程,让产品/材料自行充当夹具。搭桥是用于夹持自夹具零件的最后一小段材料。
10. 第四与第五轴工装
四轴和五轴加工中,材料在 CNC 机床中动态移动。四轴加工常用筒夹或卡盘。小零件可用转台触及各种旋转角度。也可用产品自行充当夹具。可用材料制作定制夹具直接连接产品以在机床内夹持。
工装夹具是任何 CNC 铣削项目的关键环节。工程植根于精密与创新,工装夹具是铣削过程另一重要步骤。因此,有材料的地方,就有夹紧它的方法,以生产甚至最复杂的设计。
立即下载 Fusion 360,探索为您下一个 CNC 项目提供的多种工装技术!
工业技术
- 材料残余应力:成因、类型与工程应用全解析
- 流体流动分类全解:稳态/非稳态、层流/湍流、可压缩/不可压缩及流体本构分类
- 车用保险丝完全指南:类型、功能、位置与选型
- 3D打印进化的三大行业诉求:AMUG大会揭秘
- 2019年度CNC雕刻机配件五大优质供应商盘点:精准与品质的可靠来源
- 现代制造维护策略:从被动响应到处方性维护
- CNC机床车间三大核心安全隐患全景识别与管控体系
- 增材制造七大核心工艺全景解析:原理、优劣势与选型指南
- 制造商必知的 6 大精密 CNC 加工工艺:原理、优势与选型指南
- CNC加工:赋能现代制造的精密、高效与创新引擎
- CNC加工表面处理全指南:工艺选择与应用解析
- CNC 车削零件在精密制造中的 6 大核心优势