


电气接地全解析:方法、类型与安装规范详细指南
电气接地——组件、方法与类型——电气接地安装详解
电气接地、接地方法、接地类型、接地组件及其规格,针对电气安装工程的接地技术要求。
什么是电气接地或接零?
将电气设备或装置的金属(导电)部分与大地(地面)连接,称为接地或接零。
换言之,通过一根极低电阻的粗导线,将电气机械设备的金属部分与埋设于湿润土壤中的接地极或接地板连接,以达到安全目的,这被称为接地或接零。
接地是指将电气装置的金属外壳、插座接地端子、不带电的拉线等连接至大地。也可定义为:将电源系统中性点接地,以避免或减少电能放电时的危险。
- 相关文章:接地、接零与等电位连接的区别
须知
接地、接零与等电位连接的区别
澄清三者概念混淆:
接地与接零是同一概念的不同称呼。接零是北美标准(IEEE、NEC、ANSI、UL等)通用术语;接地用于欧洲、英联邦国家及英国标准(IS、IEC等)。
等电位连接指将两根导线(或导体、管道、设备)连接在一起。即将正常运行时不带电的不同机器金属部分连接,使其处于同一电位水平。
为什么接地至关重要?
接地首要目的是:防止触电、避免漏电流经非预期路径引发火灾、确保带电导体对地电位不超出其绝缘设计值。
当电器金属外壳(可导电部分)因安装故障或绝缘失效接触带电导体时,金属带电并积累静电荷。若人体触碰此类带电金属,将遭受严重电击。
为避免此类事故,电源系统与设备部分需接地,将电荷直接泄入大地。这就是电气安装系统中必须实施接地/接零的原因。
以下是接地的基本需求:
- 保护人身安全,防止漏电流损害电气设备。
- 故障相发生故障时,维持健康相电压恒定。
- 保护电气系统与建筑免受雷击。
- 作为电力牵引系统与通信的回流导体。
- 避免电气安装系统火灾风险。
电气接地常用术语
- 大地/地: 电气安装系统通过导体与埋地极板连接的正确连接。
- 已接地: 电气设备、装置或布线系统通过接地极连接大地,称为"已接地设备"或简称"已接地"。
- 直接接地: 电气设备、装置或安装直接与接地极连接,中间无熔断器、断路器或电阻/阻抗,称为"直接接地"。
- 接地极: 为电气接地系统埋入地下的导体(或导电板)。形状多样:导电板、导电棒、金属水管或其他低电阻导体。
- 接地引下线: 连接接地极与电气安装系统/设备的导线或导电条。
- 接地保护导体: 连接不同电气设备(配电箱、插座、电器等)的导线。即接地引下线与电气设备/装置之间的连线。可为金属管(全/部分)、电缆金属护套或柔性导线。
- 副主接地导体: 连接开关板与配电箱的导线,关联副主回路。
- 接地电阻: 接地极与大地间总电阻(Ω)。为接地保护导体、接地引下线、接地极及大地电阻代数和。
需接地的关键点位
接地非随意而为。依据IE规则与IEE(电气工程师学会)规范:
- 三孔照明插座及四孔动力插座的地脚须有效且永久接地。
- 所有金属外壳或金属覆盖层(保护电力线路或装置),如保护VIR或PVC电缆的镀锌钢管、铁壳开关、铁壳配电熔断器板等,均须接地。
- 每台发电机、固定电机及所有变压器的机架、金属部件须通过两个独立且截然不同的连接接地。
- 直流三线制系统中,中性导体应在发电站接地。
- 架空线路拉线须至少一股接地线连接大地。
相关文章:万用表测试电气电子元件与设备
接地系统组件
完整电气接地系统包含三大基础组件:
- 接地保护导体
- 接地引下线
- 接地极
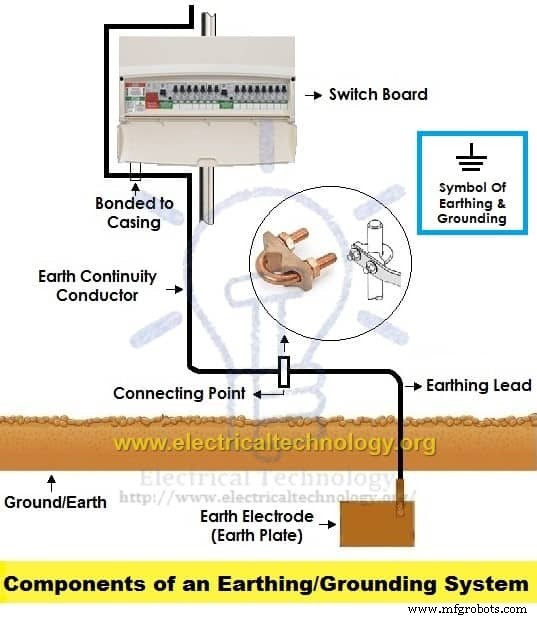
接地保护导体或接地线
接地系统中互联电气安装整体金属部分的部分——如导管、管道、箱盒、开关金属外壳、配电箱、开关、熔断器、调节控制装置、电机/发电机/变压器等电气机械金属部件、安装电气设备的金属框架——称为接地线或接地保护导体。
接地保护导体电阻极低。依据IEEE规则,用户接地端子与接地保护导体末端间电阻不得超过1Ω。简言之,接地线电阻应小于1Ω。
接地保护导体截面积取决于布线电路中电缆规格。
接地保护导体尺寸规范
接地保护导体截面积不得小于电气布线安装中最粗导线截面积的一半。
通常裸铜线作接地保护导体规格为3SWG。但切记不得小于14SWG。铜排亦可作接地保护导体,但除非制造商推荐,否则不建议采用。
- 相关文章:如何选择电气布线安装合适电缆线规格?
接地引下线或接地连接
连接接地保护导体与接地极/接地板的导线称为接地连接或"接地引下线"。两者汇合点称"连接点"。
接地引下线是接地系统末端部分,通过连接点与地下接地极相连。
接地引下线接头应最少、规格尽小、走向笔直。
通常用铜线作引下线,大型装置可用铜排(因截面大、耐大故障电流)。硬拉裸铜线亦可。采用多根接地导体汇集至一个或多个公共连接点,再由引下线连接接地极/接地板。为提高安全系数,设备金属外壳至接地极/板常用两根铜线作引下线。即双接地极时共四根引下线。注意:双引下线非单纯并联分流故障电流,两路均须可靠导通故障电流以保安全。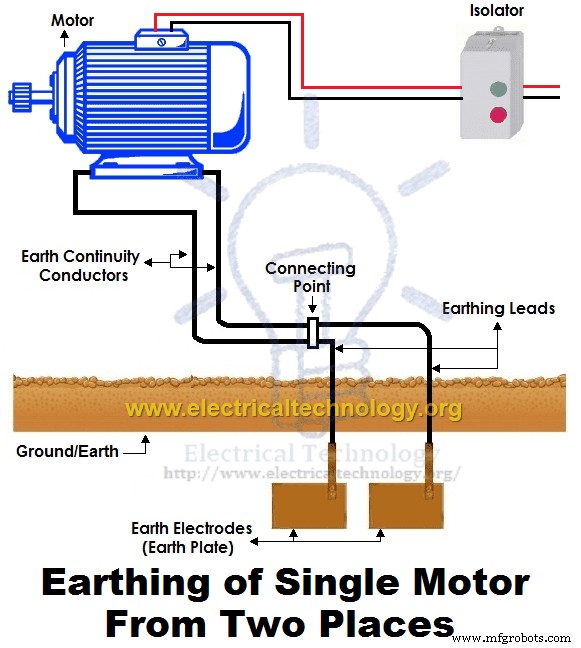
接地引下线尺寸规范
接地引下线截面积不得小于安装中最粗导线截面一半。
最大规格3SWG,最小不得小于8SWG。若用37/.083导线或供电负载电流200A,建议改用铜排代替双引下线。连接方式见上图。
注: 将另文介绍接地极板尺寸简易计算……敬请关注。
接地极或接地板
埋入地下的金属电极或板,是电气接地系统的最后一级。即接地系统最终地下金属(板)部分,与接地引下线相连,称接地板或接地极。
金属板、管、棒均可作接地极,要求极低电阻、安全导泄故障电流。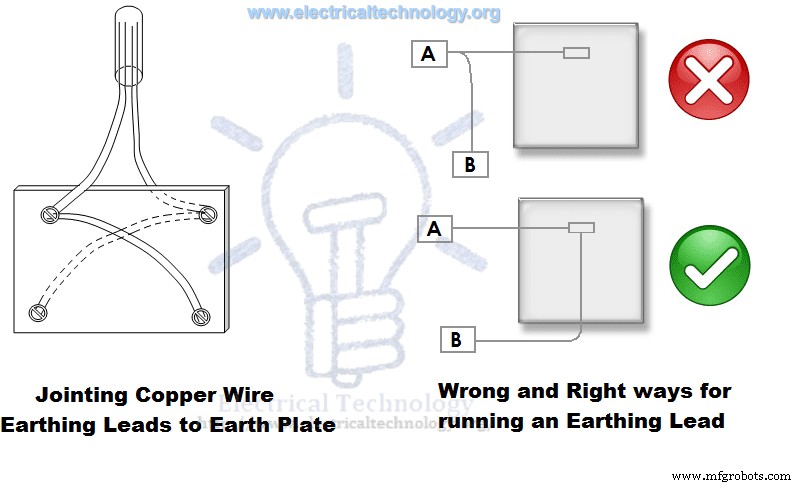
接地极尺寸规范
铜、铁均可作接地极。
铜接地极尺寸: 2×2英尺(长×宽) × 1/8英寸厚,即 2' × 2' × 1/8" (600×600×3mm)。
铁接地极尺寸: 2' × 2' × 1/4" = 600×600×6mm。
建议埋设于湿润土壤。如不具备条件,可在镀锌铁管注水制造湿润环境。
接地极应垂直埋设(如上图)。接地板周围铺设1英尺(约30cm)厚木炭粉与石灰混合层(勿混淆接地极与接地板,二者同物)。
此举有效增大接地极等效尺寸,改善接地连续性,并维持接地板周围湿度。
提示: 将另文提供接地极尺寸计算实例……敬请关注。
须知:
切勿用焦炭(煤经高温炉燃烧脱气后剩余88%碳)或石煤代替木炭(木炭),因其导致接地板腐蚀。
因各地水位不同,接地极埋深各异。但埋深不得小于10英尺(3米),且须低于常年水位1英尺(304.8mm)以下。
电机、发电机、变压器等须从两个不同位置连接接地极。
小型装置接地极/接地板尺寸
小型装置可用金属棒(直径25mm/1英寸、长2m/6英尺)代替接地板。金属管距地面2米以下。周围铺25mm(1英寸)煤灰石灰混合层保湿。
为效率与便利,亦可用直径12.5mm(0.5英寸)至25mm(1英寸)、长4m(12英尺)铜棒。棒式接地安装法后续讨论。
- 相关文章:电气保护系统、装置与单元全解
电气接地方法与类型
接地施工方式多样。室内布线、工厂及关联电气设备的接地方法如下:
板式接地:
用铜板(60cm×60cm×3.18mm / 2ft×2ft×1/8in)或镀锌铁板(60cm×60cm×6.35mm / 2ft×2ft×1/4in)垂直埋入接地坑,距地面不小于3m(10ft)。
按前文(接地极介绍)步骤维持接地极/板周围湿度。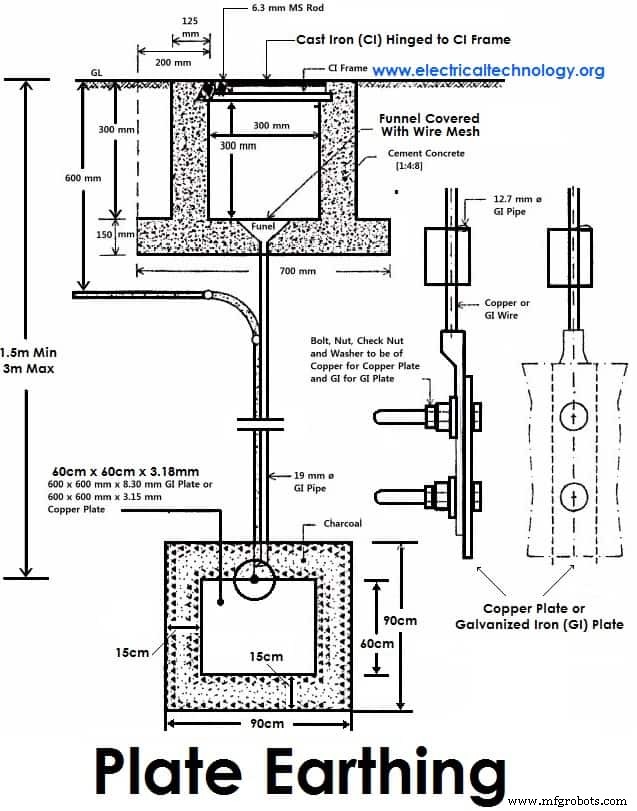
管式接地:
经批准长径的镀锌钢穿孔管垂直埋入湿润土壤。这是最常用接地方式。
管径取决于电流大小与土质。普通土壤典型规格:直径40mm(1.5in)、长2.75m(9ft);干燥岩石土需加长。土壤湿度决定埋深,通常4.75m(15.5ft)。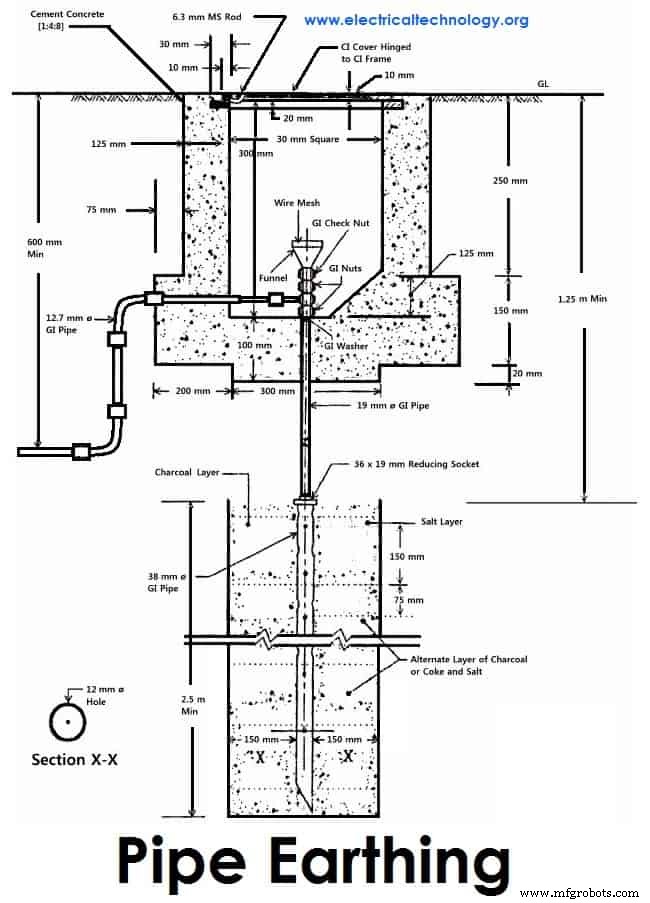
棒式接地
类似管式接地。直径12.5mm(1/2英寸)铜棒、或16mm(0.6in)镀锌钢、或25mm(1英寸)镀锌钢空心管,长度>2.5m(8.2ft),人工或气动锤垂直打入地下。埋设长度降低接地电阻至目标值。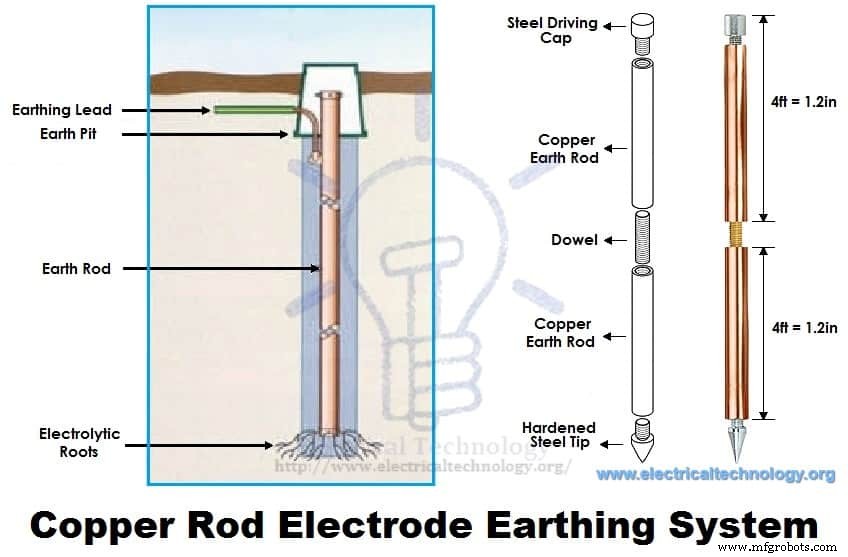
水管接地
利用镀锌钢水管接地。须检测钢管电阻,使用接地夹降低接触电阻确保良好连接。
若用绞合导线作接地线,清理线股末端,确保整齐平行以便紧固于水管。
带/线式接地:
截面不小于25mm×1.6mm(1in×0.06in)带状电极水平埋设于≥0.5m深沟槽。铜带截面25mm×4mm(1in×0.15in);镀锌铁/钢截面3.0mm²。圆导体截面不小于6.0mm²(镀锌铁/钢)。埋设长度提供足够接地电阻,不得小于15m。
- 相关文章:避免与减少电气危害的防护措施
电气接地安装通用分步法
- 挖掘5×5英尺(1.5×1.5m)坑,深20-30英尺(6-9米)。(深宽视地质结构而定)
- 垂直埋设合适接地板(通常2'×2'×1/8" / 600×600×300mm铜板)。
- 接地板两处用螺栓螺母紧固接地引下线。
- 双接地板时每板配两根引下线并紧固。
- 接头涂抹润滑脂防腐蚀。
- 所有引线穿金属保护管引出,管口距地面1英尺(30cm)以上。
- 接地板周围铺1英尺(30cm)木炭粉石灰混合层保湿。
- 用线鼻螺栓紧固导线至设备底板。每设备两处独立接地。两接地极间距≥10英尺(3m)。
- 接地保护导体(连接所有装置金属部件)须紧接接地引下线,用通断测试验证导通。
- 最后用接地电阻测试仪测试整体系统。合格后回填土。允许最大接地电阻1Ω。超标则增大引下线与保护导体截面(非长度)。保持管口敞开,定期注水维持接地极周围湿度。
接地SI规范(印度标准)
- 接地极安装位置距被接地建筑≥1.5m。
- 接地电阻足以致保护继电器动作或熔断器熔断。值随天气(湿度)变化不恒定(但不应小于1Ω)。
- 接地线与接地极材质相同。
- 接地极始终垂直埋设,以接触不同土层。
相关文章:
不接地供电系统的危害
如前强调,接地目的在于:
- 避免触电
- 防止漏电流经非预期路径引发火灾
- 确保带电导体对地电位不超绝缘设计值
若过大电流未接地,设备将在无熔断器保护下损坏。注意:过大电流在发电站接地,故接地线平时承载极小或零电流。因此PVC管内导线(火/零/地)未必全需接地。接地火线将酿成灾难。
曾见一人因架空火线断落湿地而身亡。发电站接地失效时,接地故障断路器可补救。熔断器仅在传输功率超额定值时熔断保护设备。
电器内部若过电流未接地,将遭严重电击。接地仅在故障时动作,将异常电流泄入大地保护人身。电器接地线平时不导电,仅故障时导通异常电流保护安全。
若带电导体意外(故障系统)接触机器金属部件,人触碰金属部件时电流经人体流向大地,导致触电(电击),致重伤甚至死亡。这就是接地如此重要的原因。
电气接地与接零……未完待续……
若需获取后续接地/接零专题(如下),请订阅:
- 不同电气设备(电机、变压器、家庭布线等)接地保护导体、接地引下线、接地极尺寸简易计算
- 接地回路与接地故障电流
- 接地系统保护与接地/接零系统附加装置
- 提供接地/接零时的注意事项
- 正确接地系统重要指令
- 电力规则关于接地
- 如何用接地测试仪测试接地电阻
- 如何用安培计伏特计测试接地回路电阻
- 保护性多重接地
- 更多内容……
相关文章:
工业技术