亿迅智能制造网
工业4.0先进制造技术信息网站!
首页 | 制造技术 | 制造设备 | 工业物联网 | 工业材料 | 设备保养维修 | 工业编程 |
home  MfgRobots >> 亿迅智能制造网 >  >> Manufacturing Technology >> 制造工艺

钣金折弯实战手册:核心工艺、材料选型与专家避坑指南

钣金折弯是制造业最基础且最高频的成形工艺,别称折边、压弯、折叠。通过施加外力使工件发生塑性变形,获得目标几何形状。随着定制化需求激增,折弯工艺应用边界持续拓展。本文系统梳理折弯主流工艺、材料适配性、关键工艺参数与实操避坑指南。

什么是钣金折弯?

利用折弯机对金属板施力,改变其几何形状制造目标零件。亦是冲压成形的基础工序。工艺看似简单,实则涉及材料特性、K因子计算、展开尺寸补偿、模具选型等多维工程要素。金属的延展性是折弯成形的物质基础。

主流折弯工艺分类

同一设备可通过换模实现多种折弯模式,核心差异在于弯曲角度、内圆半径与成形机理。

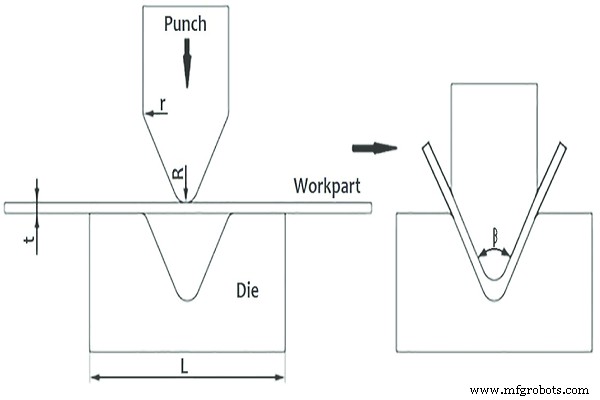
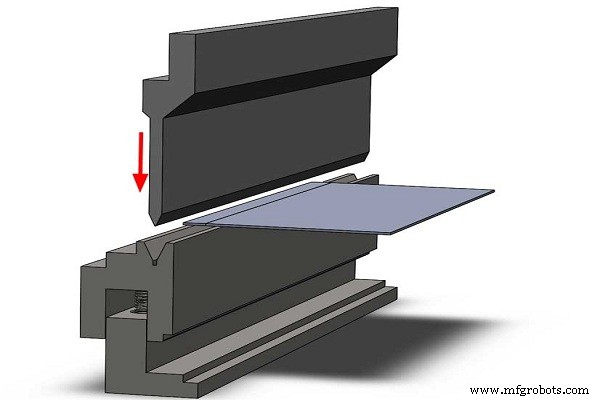
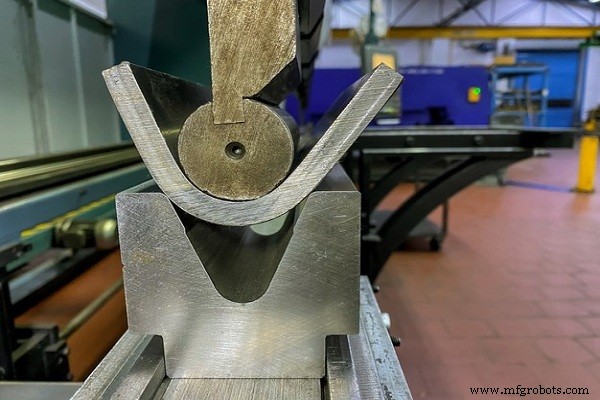
1. V型折弯(主流)

V型上下模配合,冲头压入模腔成形。通用性最强,覆盖90%以上折弯需求。
钣金折弯实战手册:核心工艺、材料选型与专家避坑指南

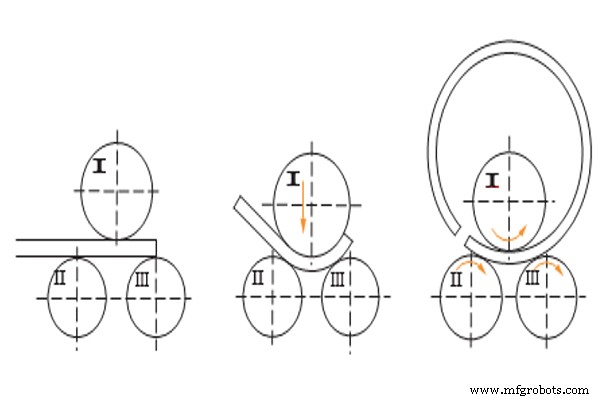
2. 滚圆/卷圆

三辊卷板机配合液压系统,通过调整三辊间距实现大半径曲面成形。
钣金折弯实战手册:核心工艺、材料选型与专家避坑指南

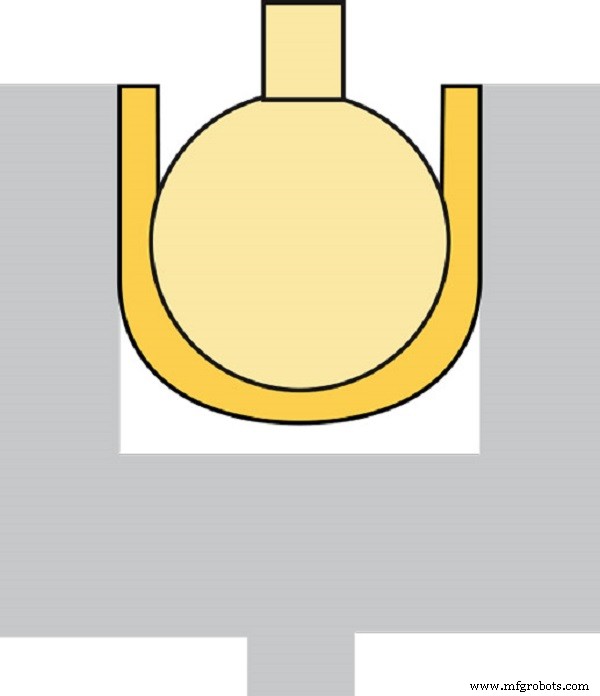
3. U型折弯

U型上下模配合,成形U型截面,本质是V折弯的几何变体。
钣金折弯实战手册:核心工艺、材料选型与专家避坑指南

4. 旋转折弯

旋转模具替代传统冲头,>90°大角度成形时不划伤表面,成形均匀美观。
钣金折弯实战手册:核心工艺、材料选型与专家避坑指南

5. 边缘折弯

专门处理短边折弯,消除尖角、提升外观质感。
钣金折弯实战手册:核心工艺、材料选型与专家避坑指南

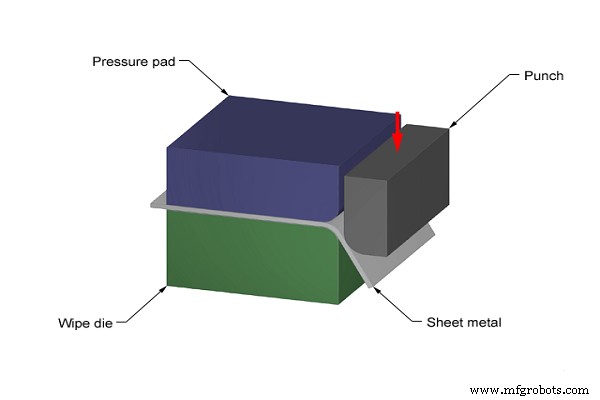
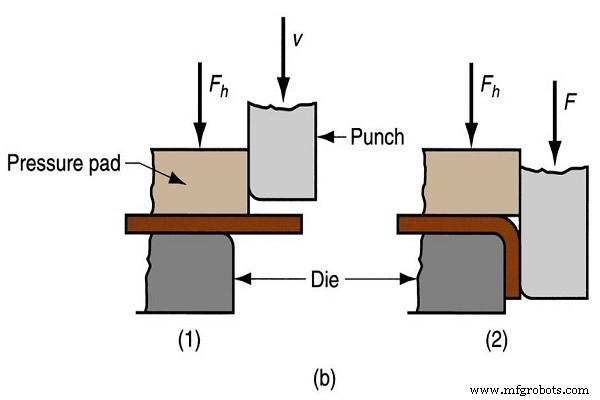
6. 拉弯/擦弯

擦式模结构,压料板锁紧后冲头成形,适合大尺寸工件边缘成形。
钣金折弯实战手册:核心工艺、材料选型与专家避坑指南

折弯工艺推荐材料

钣金折弯实战手册:核心工艺、材料选型与专家避坑指南

  • 碳钢:延展性好、强度高、可回收、性价比最高,应用最广。
  • 铝合金:轻量化首选,但易角部开裂,需退火软化或大圆角工艺。
  • 不锈钢:高强耐蚀,加工硬化显著,需大吨位设备、多道次折弯。
  • 钛合金:医疗/运动装备首选,高强耐蚀,折弯需严格控温控速。
  • 铜:导电导热佳、抗菌、精度高,精密电子屏蔽件常用。

碳钢用量最大,特种材料需前期工艺验证。

折弯实战5大避坑锦囊

1. 必须计算折弯扣料/展开尺寸

K因子/中性层位置决定展开长度。精准计算展开尺寸是展平图正确、成形尺寸达标的前提。

2. 厚板/硬料采用热折弯

易开裂材料改用热成形:退火软化(消除加工硬化)或红热快速成形,大幅降低开裂风险。
钣金折弯实战手册:核心工艺、材料选型与专家避坑指南

3. 严禁锐角内圆角

内圆角R内圆角R ≥ 板厚t,弯曲角度≤90°时同理。分级折弯渐进成形,监控内圆角变化。

4. 设置工艺工位/工艺孔

复杂折弯件预留工艺定位孔、防滑移台阶,保证多工序定位基准一致性。

5. 模具库标准化管理

建立标准V型/圆角/鹅颈模具库,按材料/厚度/角度分类,减少非标模具开发周期与成本。

结语

钣金折弯看似简单,实则暗藏材料、几何、工艺多重耦合风险。WayKen提供专业折弯工艺开发、模具设计、批量交付服务,助您规避风险、加速交付。

制造工艺

  1. 铁钢腐蚀基础:成因、影响与防护全解析
  2. 板材弯曲成型工艺专家指南:术语、工艺分类与应用
  3. 3D打印快速原型:革新铸造工艺流程
  4. 冲孔 vs 落料:金属制造中“减材”与“增材”的本质差异
  5. 板材折弯机详解:类型、工艺与应用
  6. 精通钣金设计:加速生产、降本增效的实证技巧
  7. 精密钣金设计的5大黄金法则
  8. 精密钣金折弯:高性价比与可靠的制造工艺
  9. 钣金制造全流程指南:从设计到交付的八大关键阶段
  10. 金属板 vs 板材 vs 箔材:按厚度选对材料
  11. 钣金弯曲设计专家指南:形状、强度与精度的完美平衡
  12. 钣金规格与换算:实用参考指南