


钣金设计专家贴士:精准加工的关键要点
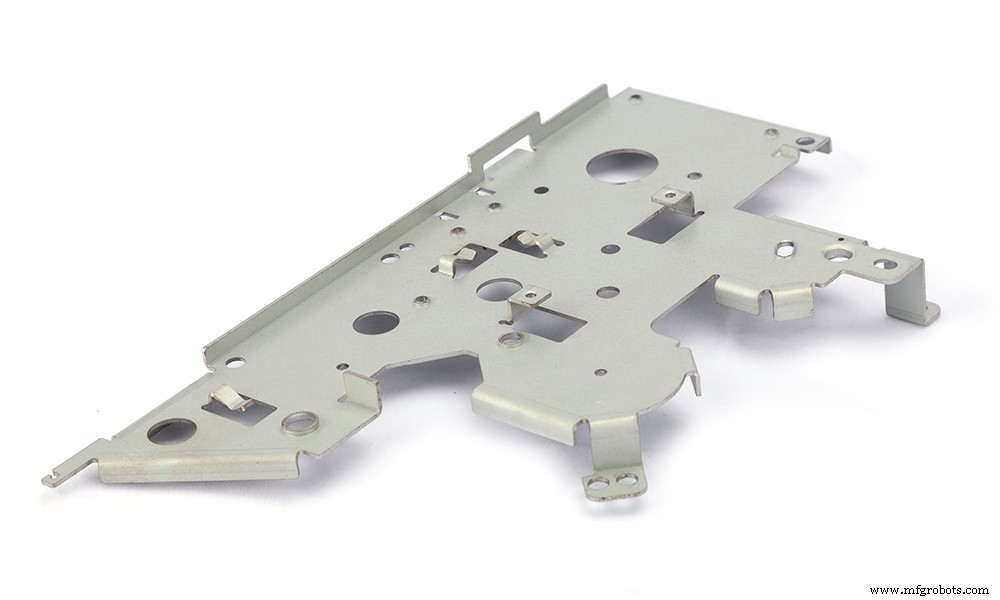
钣金加工是许多行业的核心制造工艺,在航空航天、汽车等领域扮演关键角色。作为设计师,要充分发挥工艺优势,必须明确目标与设计策略。
设计策略涵盖钣金设计技巧与加工窍门。本文汇总关键设计贴士,助您实现顺畅高效的钣金加工。
钣金设计实用贴士
基于标准DFM实践、结果分析及行业需求变化,以下贴士旨在指导钣金零件高效设计:
孔径设计
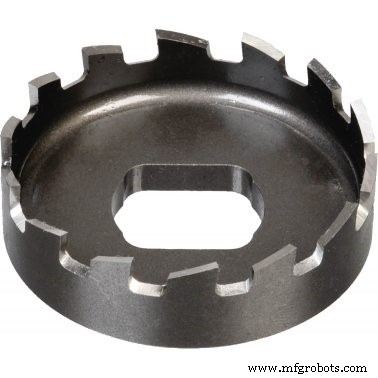
结构上任何孔径直径至少应等于板材厚度。遵循此原则可降低刀具损坏风险,缩短生产周期、降低成本。同一零件统一孔径规格可减少换刀次数,提速生产。孔位应远离卷边,孔间距不小于6倍板厚。
弯曲半径
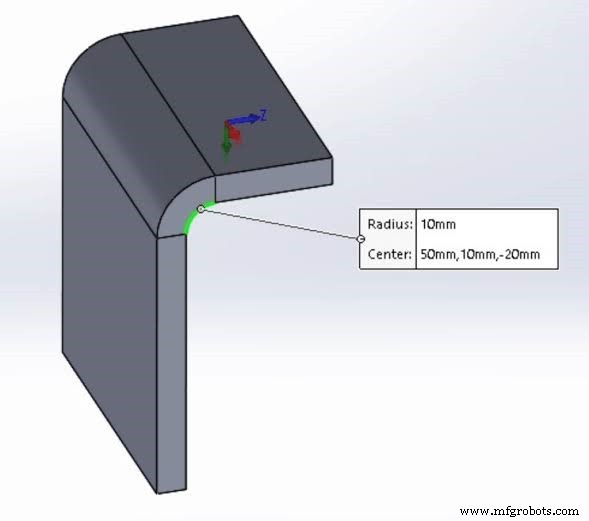
弯曲内半径越小,工件应力越大。通用原则:弯曲内半径等于板材厚度(延性金属如不锈钢尤甚;脆性金属需更大半径)。
弯曲方向
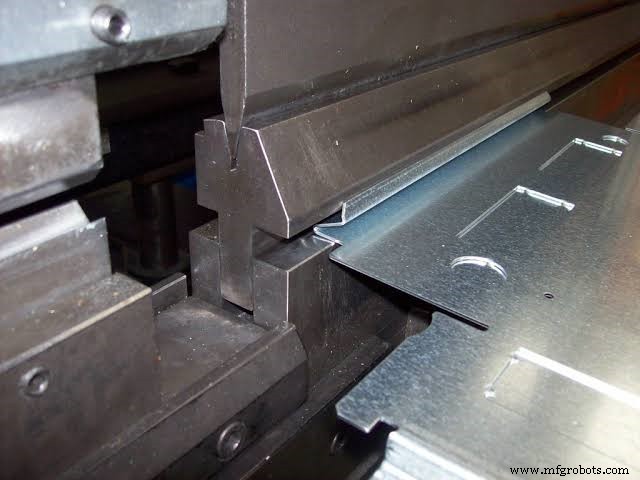
折弯是常见成型技术。为简化生产、降低成本,尽量保持弯曲方向一致,避免制程中翻转工件,节省时间与成本。
翻边(Hems)
翻边通过将板材边缘折回形成安全边缘。关键贴士:避免平翻边,首选开放式或泪滴形翻边,断裂风险更低。开放式翻边内径≥板厚,翻边长度≥4倍板厚。泪滴形翻边遵循相同比例,开口≥1/4板厚。
拉伸件与缺口
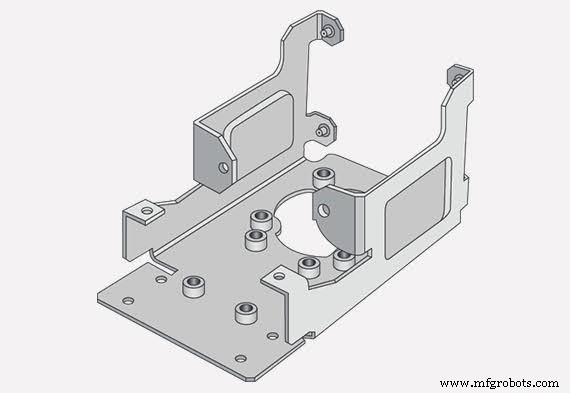
设计拉伸件或缺口时,特定比例可优化设计。拉伸件长度≤5倍宽度,宽度≥2倍板厚。缺口宽度≥板厚,间距≥1/8英寸。靠近弯曲区的缺口/拉伸件,距离应≥3倍板厚+弯曲半径,否则易变形。
刀具选型
此贴士适用于钣金设计与CNC加工。采用标准刀具可实现的弯曲、圆角、孔径设计,能让RapidDirect等制造服务商节省生产时间。保持标准尺寸规格、简化设计,制造更快、更廉。
严格公差
避免不必要的严格公差。公差越紧,成本越高。仅对功能关键特征标注严格公差。
折叠设计
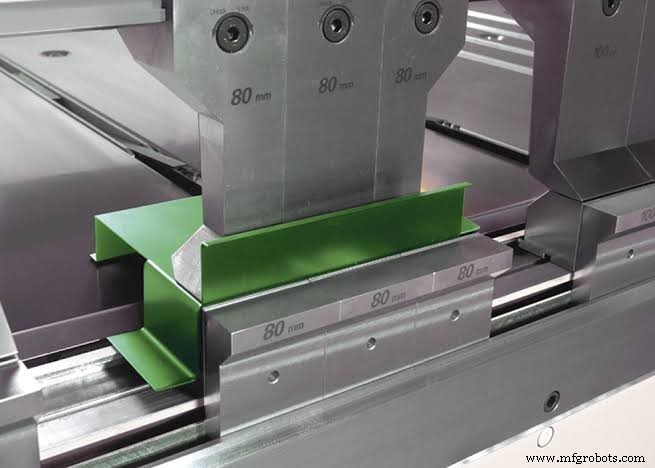
设计越复杂成本越高。简化折弯角度。最佳折叠半径≥板厚。厚件小弯曲精度低于薄件,除非必要,厚件避免小弯曲。
偏移设计
偏移是用于支架、夹具的Z形折弯。关键点:所有弯曲半径保持一致;平行平面间距≥2倍板厚。
钣金规格
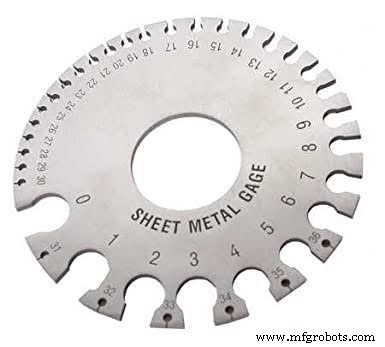
最重要的设计贴士之一关乎钣金规格。厚度取决于项目与几何形状,但厚板限制折弯机可达角度。过锐折弯在折弯机/冲床上难成型,且产生微裂纹导致脆断,引发昂贵调机与长周期。非必要情况,避免厚板,选用更薄、更易成型材料。
材料选择
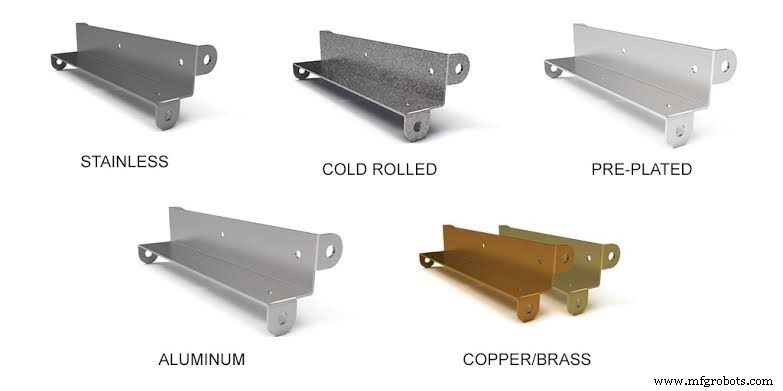
仅知钣金类型特性不够,更需懂选材策略。这是钣金加工关键环节。选材考量因素:
- 硬度:抵抗硬压能力
- 抗拉强度:无断裂承受最大载荷
- 最高使用温度:影响材料性能(如电阻变化)
- 可锻性:匹配项目成型需求
- 伸长率:断后伸长比,反映抗弯折断裂能力
RapidDirect——您的钣金加工理想伙伴
钣金加工是运用设计技巧制造金属零件的多功能工艺。无论应用场景,上述贴士均能精简生产、降本增效。
RapidDirect专家团队乐于协助您优化钣金设计,提供设计准备阶段全程支持。我们在设计阶段评估修复问题,量产前解决隐患,为各方节省时间与成本。
工业技术