


定制钣金加工利润最大化:从选材到公差的成本控制实战
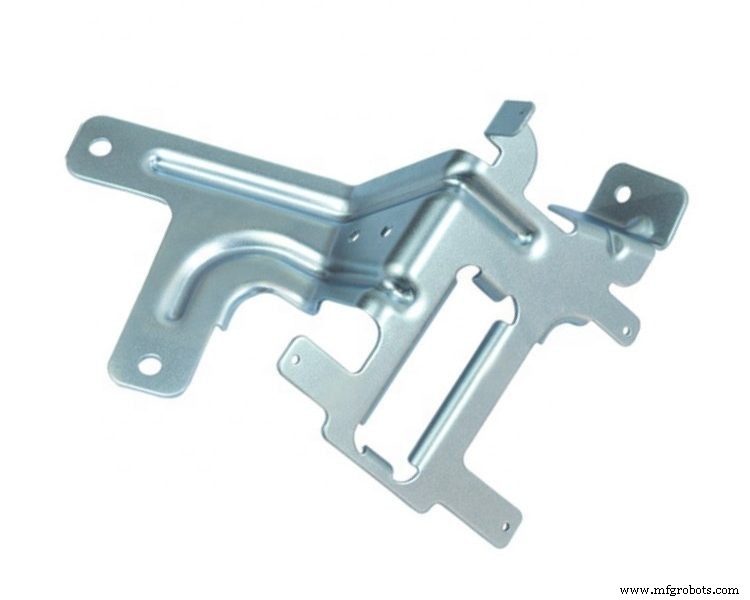
本文探讨如何以最具成本效益方式实施钣金加工,最大化公司利润。
钣金加工是操控钣金的制造工艺集合。工艺包括折弯、冲压、焊接,可按序实施创造具多特征的复杂功能件。
订购定制钣金件不必昂贵。事实上,有RapidDirect等可靠金属切割服务伙伴,定制钣金反而能助您增利。
从成本导向设计到选材,以下是经济高效使用该制造工艺的方法。
选择合适的钣金材料
您有概念和上市路线图。但设计师面临最棘手问题之一是选择钣金材料。
RapidDirect提供多种材料钣金服务,包括多牌号铝、铜、黄铜、钢和不锈钢。
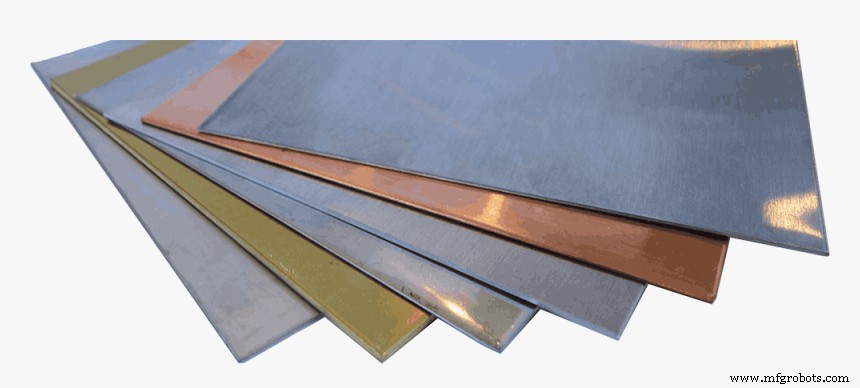
但选材取决于多因素。
决定钣金选择时,设计师应考量:
- 零件是原型还是终端件?
- 是否需坚固耐用?
- 是否需耐化学或耐热?
许多情况下,可用更经济的铝合金替代工业级不锈钢,不损零件完整性。
寻找适配您独特需求的高性价比金属牌号,请直接咨询我们。
使用宽松公差
定制钣金件常含折弯、孔、槽等特征。部分特征对零件功能关键,其他则非关键。
设计钣金件和制造时,区分关键和非关键特征至关重要。
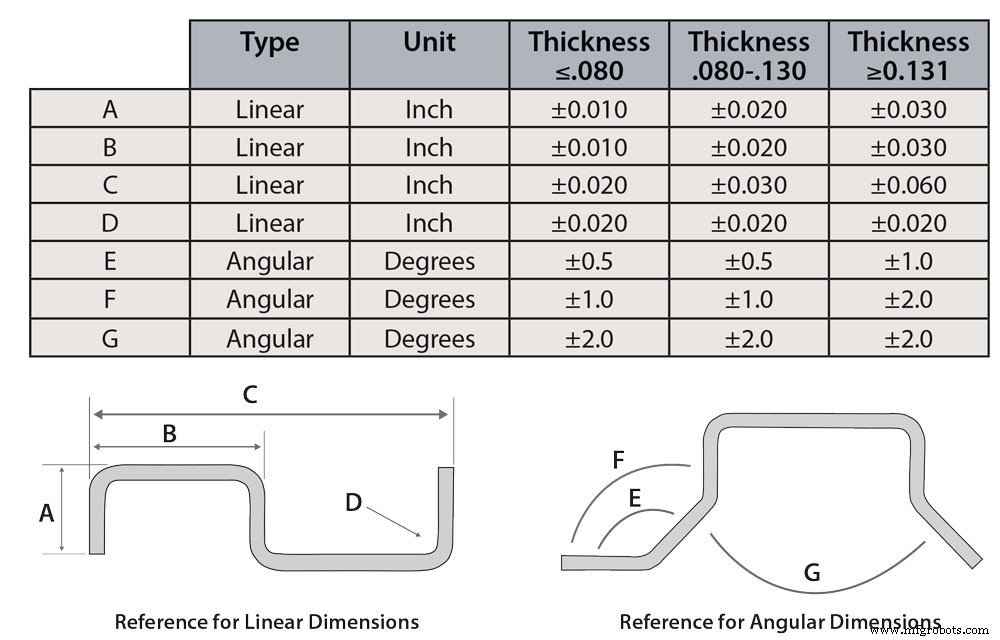
每个特征的重要性应体现在其指定公差中。
仅当缺乏精度严重损害零件时,设计师才应指定严格公差。非此情况,允许宽松公差可大幅节省成本,因制造商能在更短时间完成金属切割服务。
仅在绝对必要处使用严格公差。
折弯简洁统一
多数钣金件含至少一个折弯——通常由折弯机提供,夹持钣金在空间沿指定线折弯。
钣金折弯成本随折弯数量和类型大幅变化。
打造高性价比定制钣金件,需让折弯简洁统一。
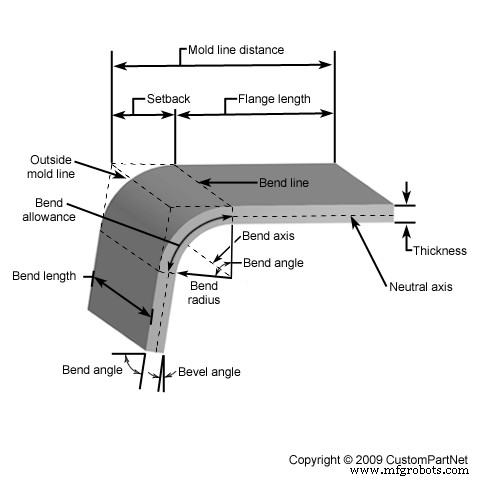
首要诀窍:设计易执行且长期保持形状的折弯。实践中即避免厚板小折弯,因其难执行。
多数折弯机可精准折弯至120度,经验法则:设计折弯半径不小于板厚。
还要注意:多角度折弯成本更高。若能全程统一折弯角度,将降低人工成本,更有利利润最大化。
选择标准规格
定制钣金件制作时,适配现有钣金规格比让钣金迁就零件更划算。
即尽量不设计需非标准钣金规格的零件。这会给项目增添完全可避免的巨大成本负担。
若可能设计利用常见金属厚度的零件,应如此做。
此外,低规格(薄板)更易加工,因薄板更柔韧易切。除非零件需极高强度,否则用薄板可能更具成本效益。
与RapidDirect合作
无论定制CNC轮毂还是定制钣金支架批量订单,RapidDirect提供适配大小客户的金属切割服务。
我们钣金服务快速可靠。提供0.5-20mm板厚,最大尺寸6000×4000mm。报价12小时内返回,最短三个工作日交期。
此外,定制钣金件可阳极氧化、喷砂、粉末喷涂、电镀精加工。
立即获取免费钣金报价。
工业技术