


精通定制钣金加工:破解回弹、翘曲等常见难题的实战方案
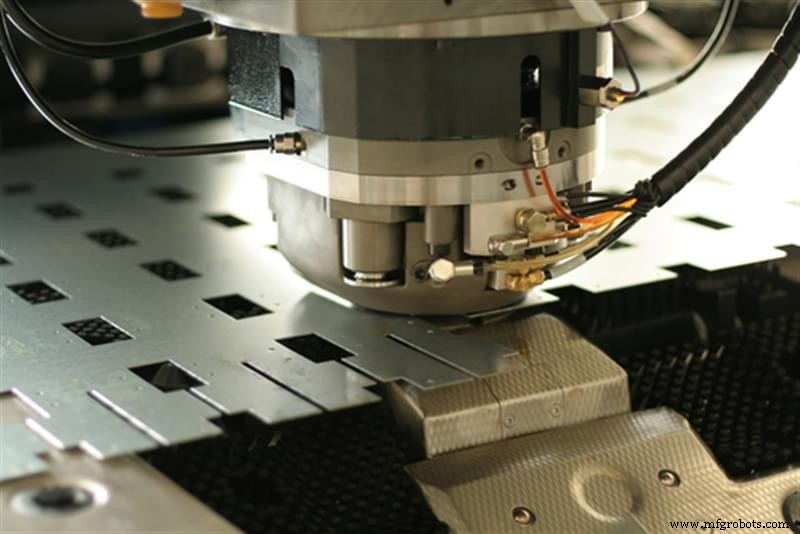
定制钣金加工工艺看似直观:折弯、切割、冲压、焊接金属板成型产品。尽管简单,但将金属板成型为高质量、符合规格零件时,必须考量诸多因素。本文深入剖析定制钣金加工常见问题及破解之道,助您达最佳结果。
应对回弹
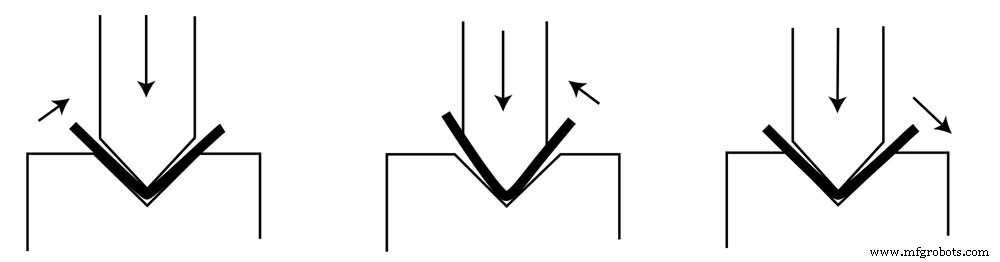
折弯工艺中,钢、铜或铝合金板经折弯机或压力机折成V或U形。折弯钣金件无处不在,该技术常用于高效制造外壳、盖板、支架、矩形风管等。虽折弯工艺大体可靠,但有一关键问题必须核算:回弹。所有钣金加工从业者知晓回弹,最优秀者也知晓破解之道。
简而言之,回弹发生在钣金折弯后,金属不可避免试图恢复原始平直形状。幸好解决方案相对简单:钣金须过度折弯,使预期回弹后达目标角度。实践中即确定折弯角度和弯曲角度。折弯角度是压力机所需过度折弯角度,弯曲角度是钣金件最终目标角度。
如何确定折弯角度和弯曲角度?涉及因素多:钣金类型、厚度、抗拉强度、折弯设备类型。如今有高精度系统预测回弹、指示特定材料工艺所需折弯角度。得益于角度补偿反馈装置(用机械传感器或激光实时监测回弹并调整折弯)与操作员专长结合,回弹问题可轻松破解。
RapidDirect团队具备破解回弹专长,确保所有折弯金属件符合规格,无长交期高成本。我们钣金折弯能力达200吨,最大折弯长度4000mm,最大厚度20mm。
避免收缩与翘曲
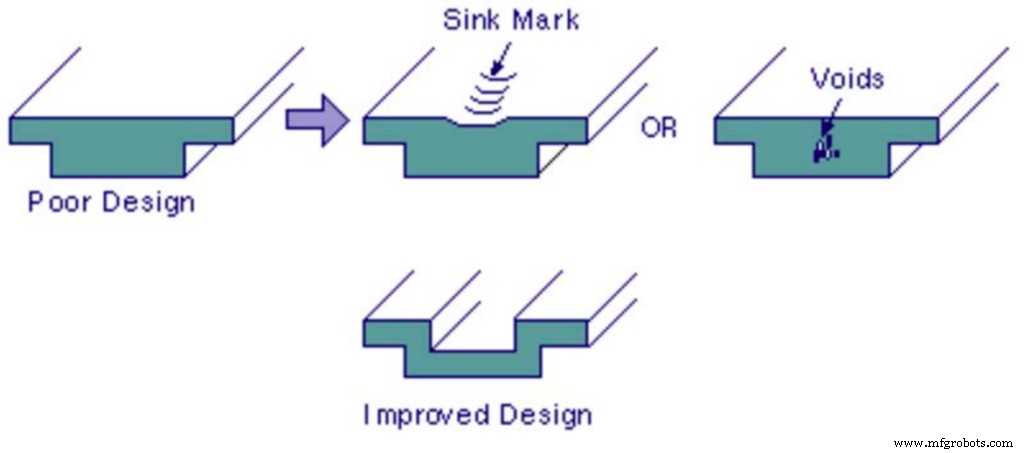
所有制造商知晓无完美制造工艺,所以需熟练操作员可靠产出高质量件。定制钣金加工中,切割和焊接不可避免导致金属材料一定程度移动和收缩,若不核算会导致翘曲。换言之,收缩和移动虽不可避免,但可通过预防措施和步骤缓解控制。
收缩发生在焊接过程,因金属冷却收缩。高导热金属如铜、铝翘曲较低导热、高膨胀系数的不锈钢轻。为最小化最终件收缩翘曲,可采取以下措施。
首先,制造商可用间歇焊代替连续焊降低焊接热输入。类似地,可采用退步焊技术:每焊几英寸跳过,再回溯向初始焊缝。夹持是另一有效减少翘曲技术,用夹具、治具固定金属件焊接中位置。虽解除锁定后仍有收缩,但远小于未夹持件。
尽管这些步骤有效,但最有效避免钣金件收缩翘曲的方法是在设计阶段核算。例如设计集成较小焊缝可最小化翘曲,焊缝布置在零件中性轴周围亦可。RapidDirect团队精通钣金加工,可帮助优化设计,最小化焊接过程翘曲收缩风险。
RapidDirect服务优势
凭借高技能机加工操作员团队,RapidDirect洞悉钣金加工内幕,包括所有潜在问题。我们定制钣金加工服务利用对金属成型工艺的深度认知,交付符合所有规格的高质量零件。服务涵盖CNC冲压、水切割、等离子切割、钣金折弯和钣金焊接。提供标准钣金材料:铝5052、铝5083、不锈钢301、304、316/316L、钢1018、铜101、铜C110、铜260(黄铜)。
得益于前沿在线报价引擎,客户无需等待价格和交期估算。上传CAD文件、指定要求后,我们12小时内提供报价,并按需提供免费可制造性设计(DfM)分析。交付后按需提供SGS、RoHS、材质认证、制程质量报告和首件检验。
有任何疑问或立即获取钣金加工报价,请随时联系我们。
工业技术