


高进给铣削:利用京瓷先进刀具提升效率
高进给铣削具有诸多优势,包括提高金属去除率和延长刀具寿命。以下是可提升加工中心产出的切削策略详解。
随着加工技术日益精进,业界为在竞争激烈的市场中脱颖而出而寻求解决方案,高进给铣削正成为一种流行的加工方法。
高进给铣削允许以比传统方法更快的速度进行加工。采用较浅的切深和高于常规的进给率,可获得更高的金属去除率,从而延长刀具寿命。
高金属去除率使高进给铣削成为一种高产且具成本效益的方法,能快速粗加工各种工件。
高进给铣削的其他优势包括:
- 产生的切屑比传统 90 度和 45 度刀具更薄,从而实现更高的金属去除率和更短的循环时间。
- 使用高进给(10-25 度)刀具,切削力朝主轴方向导向,减少颤振,提高刀具寿命和工件表面质量。(京瓷 MFH 系列高进给刀具还采用凸面切削刃设计,减轻刀具切入工件时的冲击,进一步降低切削力和振动。)
- 10 度切削刃角意味着:
- 切屑厚度在整个切深范围内保持恒定。
- 无论切深如何,都能实现更薄的切屑厚度和更低的切削力。
- 加工温度降低,成为难切削耐热合金材料的更好选择。
- 高进给铣刀功能多样,适用范围广,可用于多种金属加工工序,包括:
- 面铣和肩铣
- 开槽
- 斜坡铣削
- 螺旋铣削
- 型腔铣削
- 轮廓铣削
更大的切深
市场上有多种可转位高进给刀具设计。仅京瓷就提供五种不同选择,其中全新 MFH-Max 的切深能力超越传统高进给刀具。MFH-Max 允许 0.098 英寸(约 2.5 mm)切深,而传统高进给铣刀仅允许 0.039 英寸(约 1 mm)的浅切深。这一特性可提高生产率并延长刀具寿命。
与 MFH 系列其他刀具一样,新款 Max 在汽车零部件、难加工材料和模具等广泛应用中表现优异,为各种加工环境提供多种解决方案。
然而,Max 的大切深能力意味着进给率必须低于传统高进给铣刀。这是否意味着金属去除率降低?为了找出答案,京瓷在典型加工场景下对比测试了 MFH-Max、MFH-Raptor 和 MFH-Mini,以确定哪款更高产。
测试选用典型加工场景——对 4140 工件(硬度 28-32 HRC,尺寸 5″×6″)进行面铣,总切深 0.090″,评估三款不同高进给刀具的生产效率。
参测高进给刀具
测试使用以下刀具:
No. 1:2″ MFH-Raptor MFH2000R-14-4T(4 刃,SOMT14 刀片)
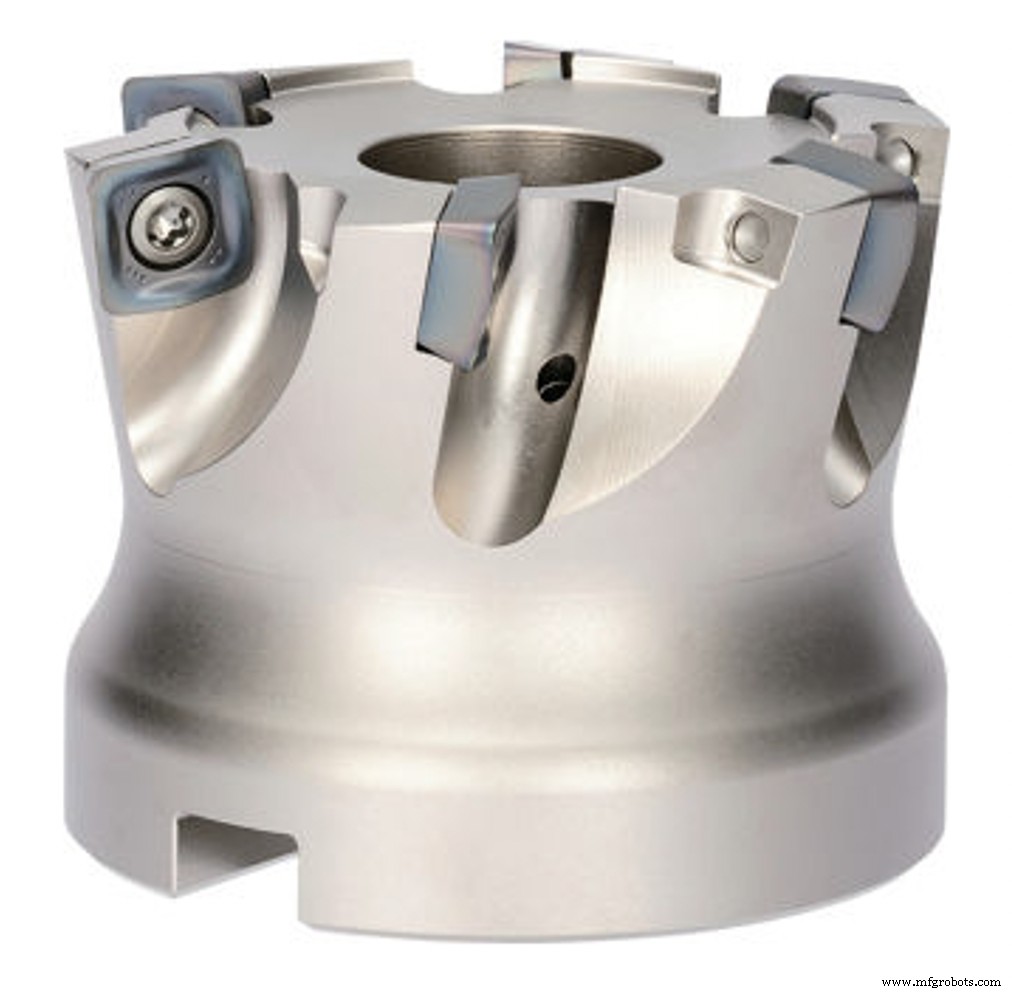
- DCX(外切刃最大直径):2″
- DC(切削直径):1.094″
- APMX(最大切深):0.079″
No. 2:2″ MFH-Mini MFH2000R-03-9T(9 刃,LOGU03 刀片)
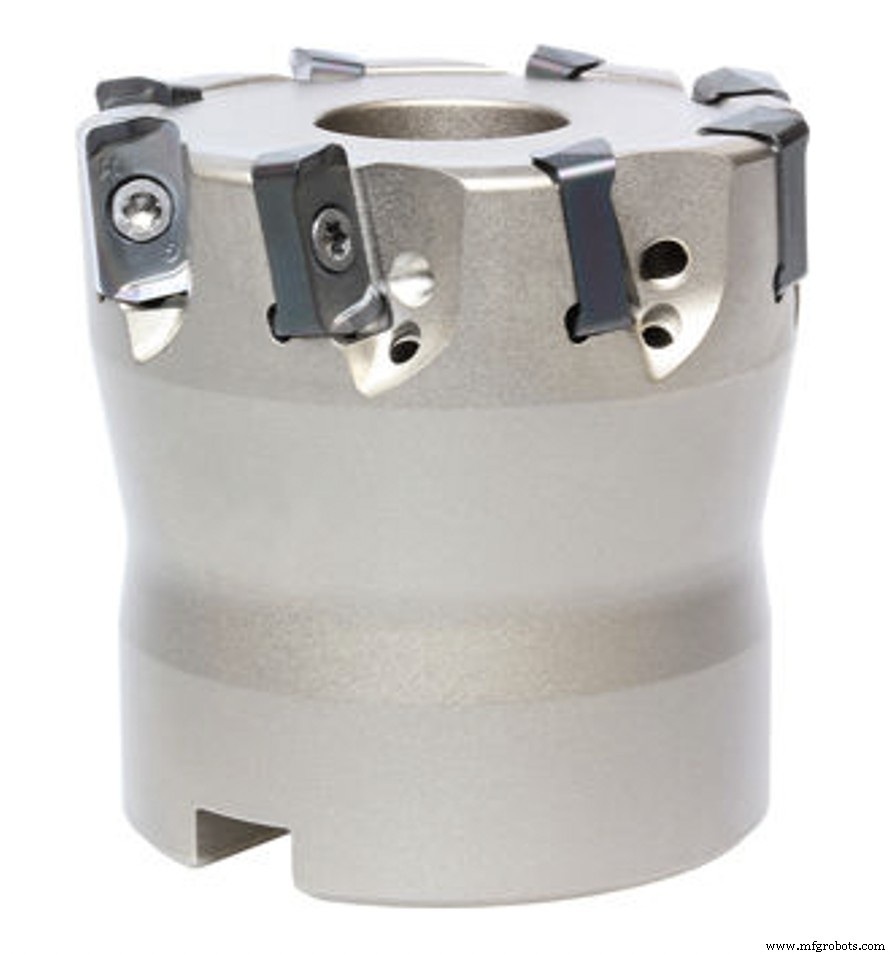
- DCX:2″
- DC:1.685″
- APMX:0.039″
No. 3:50 mm MFH-Max MFH050R-04-7T-M(测试时无 2″ 规格,7 刃,LOMU04 刀片)
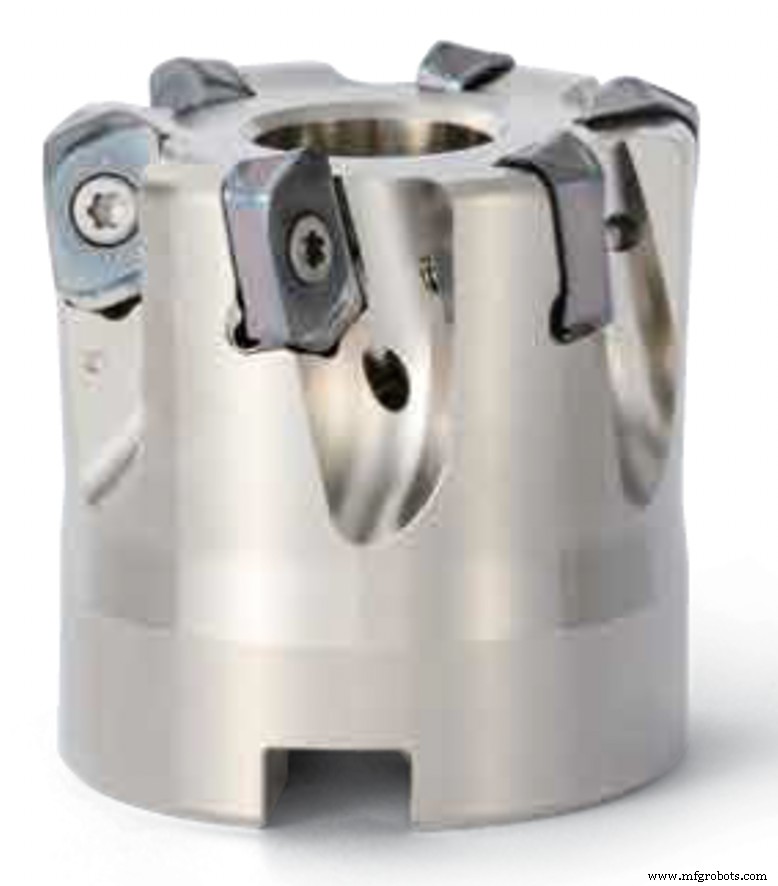
- DCX:1.969″
- DC:1.535″
- APMX:0.098″
高进给刀具与其他刀具一样:除 90 度主偏角外,必须关注 DC 尺寸(决定加工平面宽度)和 APMX 值(最大切深)。了解这些尺寸后,可计算每款刀具将工件面铣至 0.090″ 深度所需的走刀次数。
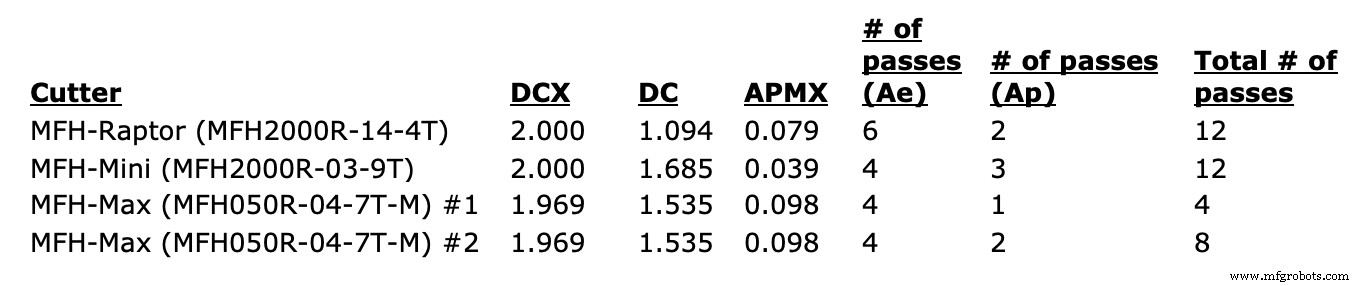
以 MFH-Raptor (MFH2000R-14-4T) 为例,从上表可见其 DC 尺寸略超 1″,面铣该工件需 6 次走刀。
此外,因该刀具 APMX 小于 0.090″,Z 方向需两次走刀才能达到全深度。
因此总共需要 12 次走刀(6 × 2 = 12)。MFH-Mini 虽 DC 尺寸较大但 APMX 较小,结果也是 12 次走刀。MFH-Max 考虑了两种方案:一次性以 0.090″ 全切深走刀,共 4 次走刀,但进给率降低;或分两次各 0.045″ 走刀(共 8 次),采用较高进给率。
为公平评估,所有刀具均使用相同硬质合金牌号 (PR1535),并按推荐起始切削参数运行。
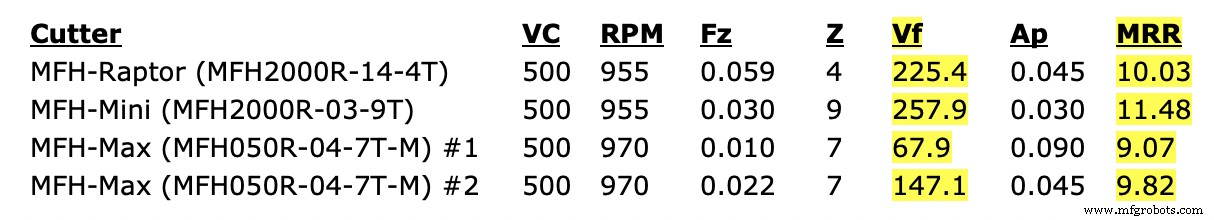
衡量生产效率的两个最常用指标是表进给 (Vf) 和金属去除率 (MRR),如上图高亮所示。
两者均反映切削速度,但不代表全部。金属去除率通常更能准确体现生产率,即单位切削时间内去除的材料体积,它是表进给、切深 (Ap) 和切宽 (Ae) 的函数。在本案例中,Vf 和 MRR 的排名恰好一致。但可见 MFH-Max 的 Vf(67.9 in³/min)约为 MFH-Mini(257.9)的四分之一,而 MRR 却达到了 79%(9.07 对 11.48)。按任一指标预期 MFH-Mini 胜出,其次是 MFH-Raptor,MFH-Max 垫底。但这些指标未考虑非切削时间(为额外走刀而进行的快速定位移动)。走刀次数越多,所需定位移动次数也越多。
点击下方视频链接观看各切削策略演示。
结果解析
各测试表现如何?
下表显示,最少的走刀次数抵消了 Vf 或 MRR 的差异,使 MFH-Max (MFH050R-04-7T-M) 以全 0.090″ 切深实现最短循环时间(30.23 秒)。
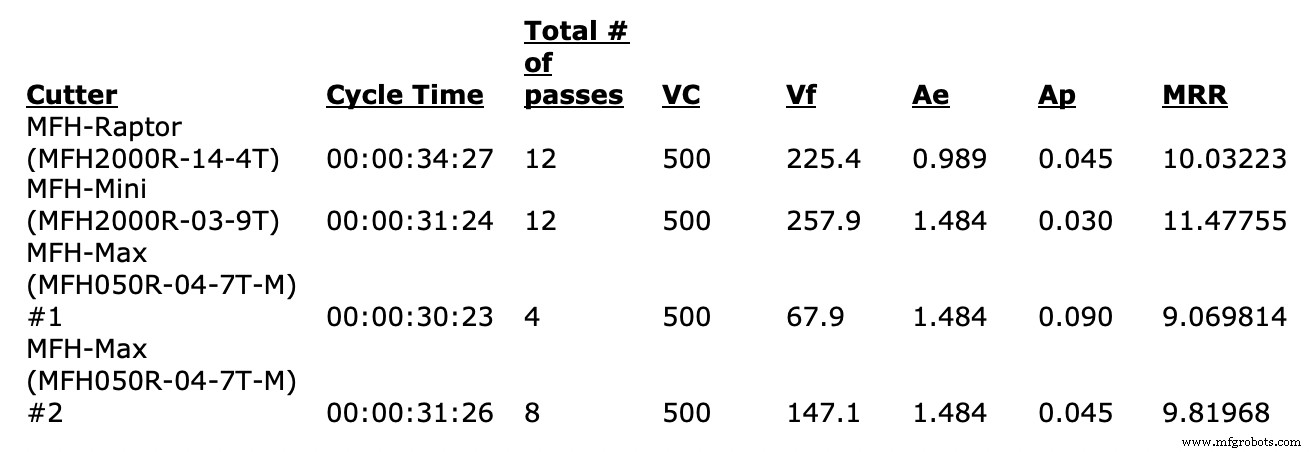
MFH-Mini (MFH2000R-03-9T) 和 MFH-Max (0.045″ Ap) 分别需 12 次和 8 次走刀,循环时间几乎相同(31.24 秒和 31.26 秒)。
MFH-Raptor (MFH2000R-14-4T) 尽管拥有第二高的 Vf 和 MRR,但因走刀次数最多,循环时间最长。
对比 12 次走刀的两款刀具,表进给和 MRR 较高者胜出。这虽是特定案例,但表明评估整体循环时间时,不仅要看 Vf 和 MRR,还需考虑总走刀次数和非切削时间。
显然,工件整体尺寸或总切深的变化会影响测试结果。
不言而喻,您应结合自身情况,确定最适合特定工件的高进给刀具。
您的车间是否采用高进给铣削?发现了哪些优势?欢迎在评论区分享见解。
工业技术