


快速追求卓越:按时交付高质量航空发动机零部件
在本系列关于飞机制造的首篇文章中,我们聚焦发动机零部件,突显刀具制造商每天帮助客户解决的实际问题。我们也深入探讨航空航天零部件制造的当前动态。
航空航天和国防行业现状如何?快速制造飞机并按时交付的压力真实存在 —— 但并非没有障碍或代价。
在零部件制造层面,耐热和复合材料极难切削。据我们采访的三大刀具制造商透露,航空航天制造商被迫在工艺工程、机床编程和刀具选择上变得非常有战略性。
这对构成喷气发动机的所有复杂组件都适用,单个 7.5 万美元的锻件司空见惟 —— 报废一个是昂贵且不愿面对的选项。速度虽关键,但不以牺牲可预测、可靠的结果为代价。
航空航天与国防:产量提升意味着需要先进刀具策略
“随着原始设备制造商提高生产率,供应商面临增产困难的风险依然存在,”Deloitte 航空航天部门负责人 Robin Lineberger 在《2019 年全球航空航天和国防行业展望》报告中指出。“为克服这一挑战,制造商应考虑深化供应链强化、有效项目管理,并利用先进技术提升生产率和效率。”
报告预计 2018 年交付约 1,600 架飞机,2019 年将增加 100 架。生产需求往往意味着使用高吞吐量和多任务机床。报告提到的“先进技术”包括从过程内基于传感器的计量到高速多轴加工,再到专为这一高度监管行业可能出现的任何材料规格设计的高度工程化专用刀具。
Deloitte 未指出的是,先进 5 轴机床交付周期可达 6 至 12 个月。在等待期间,一些分包商只能用现有 3 轴系统或其他老旧机械应对 —— 许多成品航空航天零部件“供应商”不得不在等待中重新思考刀具策略,刀具制造商解释道。
“他们想要更快的制造方式,”专注于航空航天的 Sandvik Coromant 全球工程经理 Bill Durow 说。“无论粗加工还是精加工,他们都想以更高速度运行。如今发动机产量达到行业从未见过的速度。”
找到专为耐热超合金 (HRSA) 设计的正确牌号和刀片工具如今很可行。但刀具制造商表示,关于这些新材料和切削所需几何形状仍有学习曲线。
例如,切削 4140 钢的刀具未必适合切削 Inconel、钛或碳纤维增强塑料 (CFRP)。近几年,一些原本用钛制造的静态和旋转发动机部件现改用陶瓷基复合材料 (CMC),Seco Tools 工程师表示。
“一切的艺术在于协同组合,”Seco Tools 西部区域及航空航天经理 Dave Todd 说。“我们在航空航天的技能已改变,我们更多成为与技术合作伙伴、一级供应商和学术界合作的顾问……大量工艺工程在我们的技术中心离岸完成。”
三大刀具制造商均拥有测试实验室,用于为客户验证潜在解决方案。三家也倾向于混合实验室测试和现场测试,确保策略在实际物理生产线上行之有效。
考虑航空航天国防零部件制造机会?阅读“制造入门:成为航空航天产业一部分”。
切削区热管理的问题与解决方案
燃油效率驱动对轻量化耐热材料的需求,这些材料难加工。推动更高效发动机性能的部分动力源于环保:更清洁燃烧也更高效。
“工程要求传导至供应商层面 —— 意味着您需要更快的刀具技术响应时间以支持先进材料,”Seco Tools 市场细分专家 Scott Causey 说。“某些材料可能仅因其复杂性就需要完全不同的刀具策略:常规 HRSA 材料的切削策略不适用于陶瓷基复合材料。”
CMC 材料呈层状,处理不当易断裂。
但也要考虑:耐热材料 —— 非常适合极热涡轮喷气发动机的效率 —— 切削时也会产生大量热量。刀具牌号本身需要一定耐热性才能完成工作。
为满足冷却需求,刀具内冷已成为先进加工刀具的关键细节。刀具制造商持续在冷却液输送方面创新 —— 包括某些刀具在最有效时间于最近切削位置通过多个端口供冷。
说到冷却液:冷却技术未来如何?在“金属加工液、机床润滑剂和冷却液的未来”中了解。
聚焦航空发动机
切削发动机零件形状和材料所需的几何形状要求立体思维。有独特形状的发动机叶盘和气动叶片,可能结合不同材料 —— 如复合材料与钛。
为应对挑战,这些制造商设计并测试全系列牌号,旨在切削最具挑战性的材料 —— Inconel、HRSA、钛等。还有一种方式:按需制造定制航空航天刀具。这些定制刀具经现场验证后常成为全客户标准产品线。
三大刀具制造商描述了 OEM 规格和航空航天零部件独特几何形状如何推动定制刀具走向标准产品线。三家均有航空航天专项计划,并针对当今发动机组件应用提供极具体的优化零件,包括:叶盘/叶轮、气动叶片、涡轮盘、涡轮外壳、转子、风扇外壳和轴。
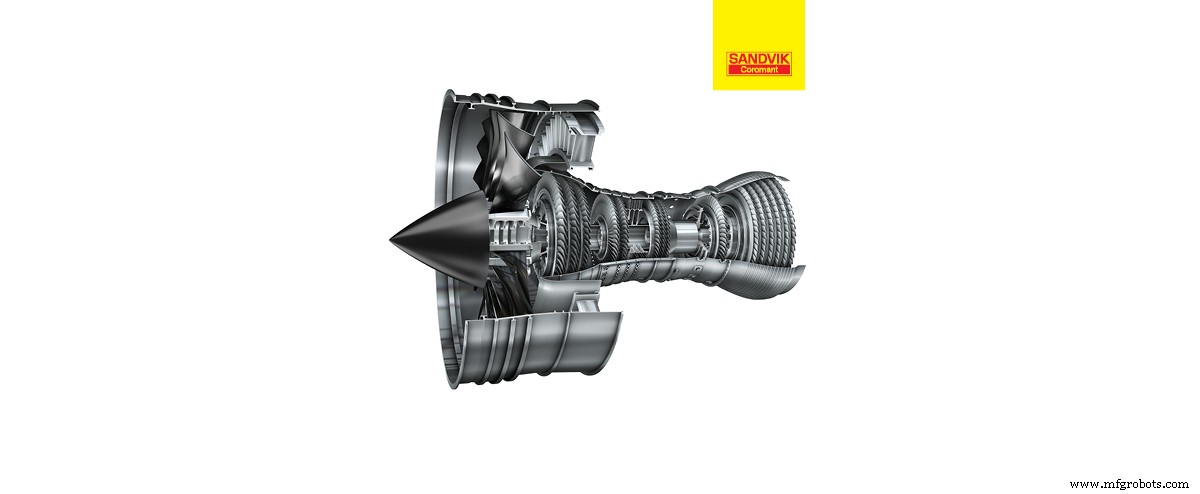
以下是四个实际发动机组件制造案例,正确刀具产生了影响。均涉及平均拥有 35 至 40 台机床、全年无休运行的一级航空航天制造商。这绝非这些制造商发动机组件产品的唯一领域。
Sandvik Coromant 攻克叶盘生产率难题
挑战: 制造一个叶盘耗时七天。镍基零件叶片深、槽窄。传统铣削方法长悬伸粗加工无效。切屑堆积严重。机床频繁碰撞。
“我们看到他们在做什么,全槽铣削仅烧毁立铣刀:来回、来回、来回,”Durow 说。“他们备有冗余刀具,送去重磨后复用……耗时长、耗刀具多。”
解决方案: 类似模具加工中使用的硬质合金插铣刀。随后用直径更小的第二把刀具清理棱角。
“我们把测试件带回实验室,想到用插铣路径,”Durow 说。“效果非常好。最妙的是几乎省去了另一道半精加工工序。”
成果: 七天叶盘生产周期缩短四天(粗加工和半精加工)。最终成为叶盘应用的标准产品。
Kennametal 助气动叶片避免百万美元设备采购
挑战: 由 Inconel 制成的不规则气动叶片在电化学加工 (ECM) 中切削,工件由铋合金夹持。无法对毛坯激进切削,生产缓慢。脉动力导致振动和刀具寿命差。
解决方案: 设计切削策略,调整螺旋角、刃数和微观几何形状以最小化重切削时的推离力。轻切削时增加螺旋角,改变直径和刃数确保旋转中始终有三个接触点。
成果: 切削平稳、刀具寿命延长、最大金属去除率提升。客户取消了即将订购的 100 万美元新机床。
Seco Tools 控制发动机盘深槽切削
挑战: 在热处理 Inconel 718 压气机盘(固定风扇叶片)切削深槽时的切屑控制问题。深插铣导致刀具断裂和寿命差。
解决方案: 多方向车削和切槽系统配合高压冷却液。之字形、斜坡几何切削策略使切屑变薄、降低热量、大幅延长刀具寿命。
成果: 循环时间缩短 15% 至 20%。获得工艺控制,减少人工耗时干预负担。
Kennametal 消除发动机外壳加工振动
挑战: 为发动机外壳去除 1 英寸钛材但无法车削。现有刀具切削力过大、生产率低。难以绕过特定特征区域。
“发动机外壳本该是圆的,对吧?但其实不是,”Kennametal 航空航天国防项目工程师 Mark Francis 说。“它们塞满了消除简单车削循环的特征……我估计 80% 时间靠铣削去除材料。”
解决方案: 使用可适配直径并同时消除振动和推离力的专用刀具。
成果: 稳定可靠的生产线,可预测的金属切削效率。定制刀具转为标准产品。
生产工艺与单件成本的重要性
请记住:大多数一级航空航天零部件供应商并非运行完全相同的加工设备 —— 即使按相同 OEM 规格制造相同零件。刀具制造商和金属加工专家必须理解每个加工环境,设计适用于每个独特加工环境的策略。
三家竞争对手刀具制造商独立希望一点明确:重点应放在使用真正能影响生产率和精度的正确刀具带来的生产率提升。他们还认为更全面的单件成本视角有助于按时交付越来越多的飞机。
证据在于生产率。
航空航天生产率真实吗?在 金属加工论坛 参与讨论。[需注册]
工业技术