


小零件精密加工专家指南:刀具、技巧与生产力秘诀
小零件车削意味着严苛公差、极高主轴转速与难加工材料。专家支招如何在极具挑战的环境中最大化生产力。
有人言世界变小了。或许属实,但除非您身处医疗、航空航天或汽车制造,恐难体会「有多小」。
这些高科技行业持续在微小空间塞入更多功能,倒逼医疗植入体、电子器件等复杂精密装备的机加工零件不断微缩。
材料难度也不减:航空航天用超强钛合金与镍基高温合金,医疗制造常见钴铬、铂金及各类专有合金。
汽车传感器所需微小铜/黄铜连接器、销钉对刀具磨损较小,但任何需显微镜检测的零件都自带独特挑战。
掌控 GRIP
「此领域刀具需极锋利的刃口、易切削、且必须具备良好断屑能力。」Iscar Metals Inc. GRIP 系列产品国家经理 Clay East 如是说道。
他特指瑞士型CNC车削,但文中专家建议同样适用于棒料送料车床、转塔机、多主轴自动车床。
讽刺的是,部分障碍源于熟练工短缺。East 等专家指出,如今机加工人员常需同时操作多台设备——个别车间高达10-15台,这要求工艺必须可预测、无后顾之忧。小零件领域,上述锋利断屑刀具能解决大半问题,但还须易于使用。
「我们为瑞士型行业设计刀具时,重点解决夹持机构。」East 说,「无需完全拧出螺钉即可翻转刀片,仅需3-3.5圈。换刀大幅提速,还杜绝了瑞士型操作员的噩梦——螺钉掉入铁屑盘、浪费宝贵机时寻找。」
破除难题
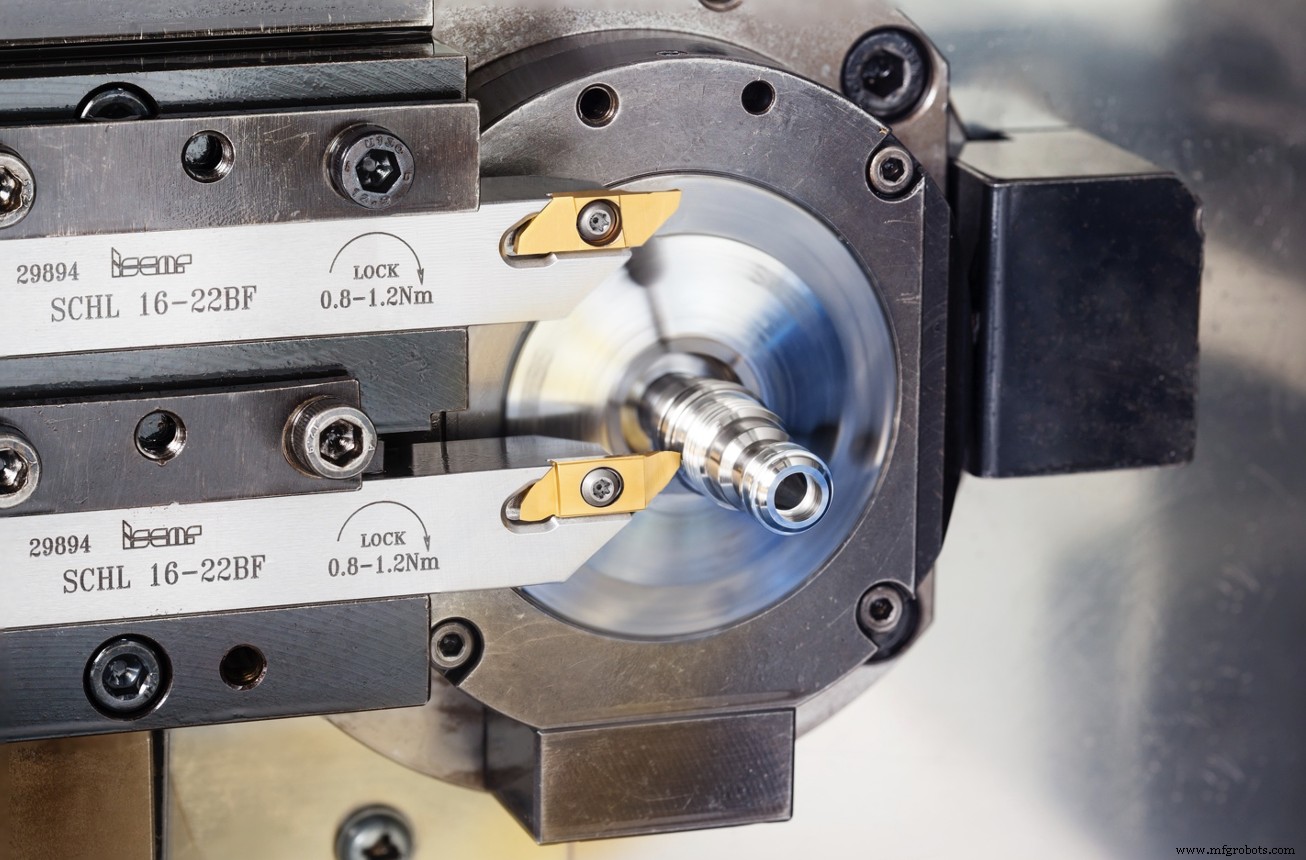
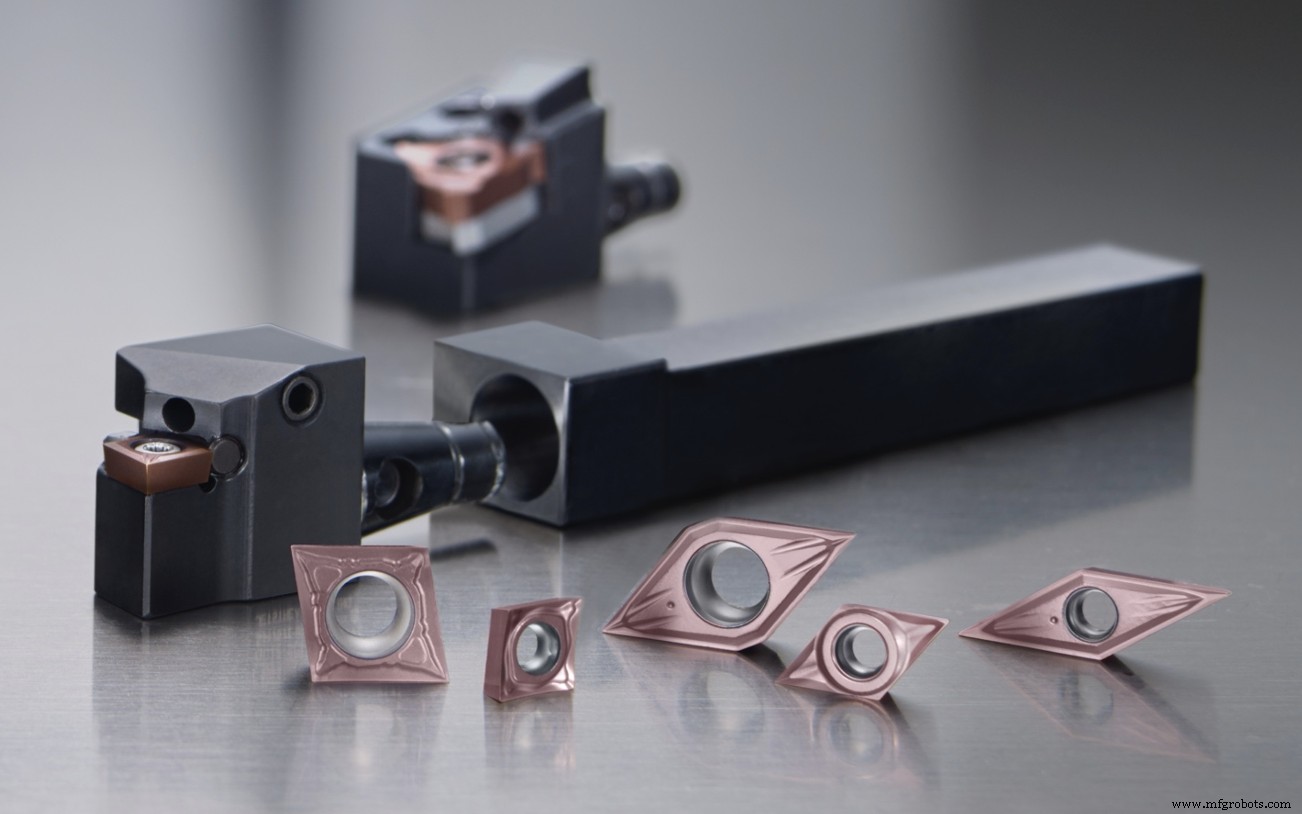
East 指出:瑞士型车削典型的轻进给、小切深下,钛合金、17-4PH等粘性材料难以断屑。得益于 ISCAR 等厂商采用的现代设计工具,这一难题已缓解,车间应持续重新评估刀具选择(见侧栏)。
Kyocera Precision Tools 技术中心经理 Brian Wilshire 认同高品质瑞士型刀具必要性,但指出:机床厂几年前推出的断屑新技术——刀具高频微量振荡,虽利于断屑,却在镍基合金与奥氏体(300系)不锈钢中引发加工硬化新问题。
「新型瑞士型车床具备高频微量振荡功能,断屑效果好但缩短刀具寿命。」Wilshire 说,「我们发现采用更高韧性牌号搭配耐磨涂层,能有效应对振荡刀路。」
Wilshire 还建议:尽量使用大刀尖圆弧半径以最大化进给、获最佳表面质量,但特定应用中这可能带来麻烦。
例如用 0.008" ±0.002" 刀尖圆弧车削最大内圆角 0.010" 的零件,开机即超差。「我们推出仅负公差刀尖圆弧刀片,彻底规避此风险。」他补充。
强力冷却
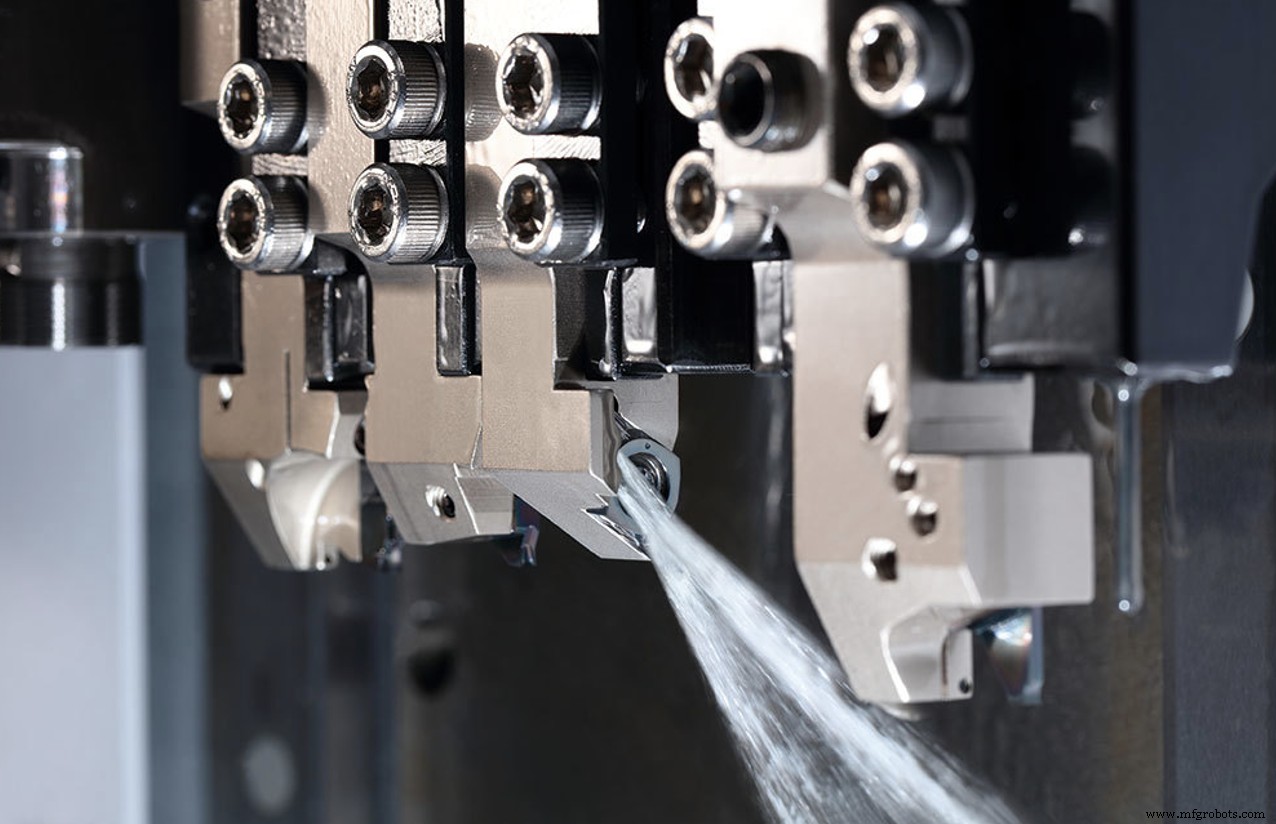
Kyocera 与 Iscar 针对瑞士型车床较新的刀芯出水功能推出对策。传统柔性管与塑料软管安装耗时、易被粘性切屑拽偏,两家推出内置冷却通道与喷孔的刀柄,可承受越来越多CNC机床配备的高压冷却(HPC)。
Seco Tools 亦有同类产品,北美产品经理 Abhay Chaubal 表示:「任何机床的核心挑战是最大化利用率,即缩短装夹与换刀时间。我们新款刀柄不仅通过刀芯出水消除冷却管烦恼,还采用快换模块化刀头,操作员可在机外换刀片且保持精度。」
Seco Tools 北美应用专家 Eric Gardner 指出:如今售出的瑞士型CNC车床多具备铣削功能,这对难装夹、二次加工成本高的小零件至关重要。程序员与机加工人员可在瑞士型平台上应用高速铣削技术。
专用化选择
「我建议车间尽可能采用高速与旋切铣削策略,即使加工小零件。」Gardner 说,「近期我们助医疗客户完成槽铣,动态铣削大幅缩短周期,单刀寿命从200件跃升至2000件以上。」
与竞品一样,Gardner 与 Chaubal 建议机加工车间——无论工件大小——评估材料专用刀具。这对加工前述难加工航空航天/医疗级金属、及瑞士型设备常见的长周期订单尤为关键。
「航空航天与医疗制造商最大障碍是修改已验证工艺的难度。」Chaubal 说,「因此我们倾向在工艺开发早期深度介入,确保客户采用最优刀路、刀具与刀柄。」
老办法?未必是最佳
令人惊讶的是,制造高性能刀具反而随时间变易。不再依赖经验积累与无数试切优化设计,刀具厂商转用有限元分析(FEA)软件,在微观层面剖析金属切削物理机制,确定最适配特定材料/工况的断屑槽、刃口处理与表面处理。结果?刀具性能达前所未有高度。
然而,许多刀具销售与应用工程师仍讲述「老派车间」的故事:自磨刀具或沿用过时技术,固守「我们的方式最好、新刀具只会增加成本」的信念。这与事实背道而驰。看看过去十年各类技术的飞跃,刀具技术同步进化,所有车间都应例行评估新产品,尤其是从事小零件加工等高难度作业的车间。
这非易事。除克服「一直这么干」的思维惯性,管理层还须分配研发测试时间,往往依赖资深员工。需投入刀具采购、重编程序,因生产力提升导致瓶颈后移,下游工序常需调整。尽管麻烦,收益远超暂时阵痛。或许该拥抱锋芒了。
您有哪些小零件车削技巧?欢迎评论区分享。
工业技术