


攻克深腔加工:OSG EXOCARB® WXS® 铣刀的可靠方案
OSG EXOCARB® WXS® 铣刀系列为深腔加工提供可靠替代方案
Magnus Hoyer,OSG 德国
深腔加工常面临排屑不畅、振动、啸刀、刀具不稳、寿命短等难题。工件侧壁阻碍排屑,切深越深越糟。刀柄/转接杆因高轮廓、窄腹环境易碰工件。标准刀具切刃全长接触工件,产生侧向切削力诱发振动、啸刀以至断刀。电火花加工(EDM)虽可替代,但耗时耗钱。
德国原型/生产工模具制造商 Meissner AG 在加工水套芯工具时遭遇上述挑战:紧凑型腔、窄腹、高轮廓。作为紧跟前沿设备技术的企业,Meissner 发现即便上 5 轴加工中心,此类工件也难发挥最优性能。
Meissner 成立于 1922 年,总部位于德国 Biedenkopf-Wallau,约 340 名员工含 50 名工程师,服务全球客户,业务含原型/生产工模具开发设计制造,如发动机缸体/缸盖铸造工具、轮毂零件、燃箱/加油管吹塑模等。采用主流 CAD 系统与 CAD 基础数据管理,保障高效沟通。
Meissner 是德国最早引入 5 轴加工的企业之一。循环时间缩短、精度提升是两大优势。但产品工程师发现,对特定零件,5 轴并非总是最优解。
机械生产部组长 Christoph Schwarz 指出,水套芯工具加工最凸显 5 轴潜力受限:“紧凑区域、深型腔、窄腹、高轮廓,限制机床摆动,降低切削参数。”
Schwarz 补充:摆动还增加刀具应力。故视工件几何,5 轴未必最优。Meissner 也用 EDM 加工深腔,但太慢太贵。
Schwarz 说:“对比表明,对某些工件,3 轴加工中心配合合适刀具反而更快。”
深窄型腔需极长细刀具,偏转是常见痛点。Meissner 寻求替代方案,既不想用 5 轴斜向铣,也不想上 EDM。
OSG 2 刃牛鼻/球头铣刀提供了解法,特别适配水套芯工具的轮廓粗/精加工。此想法源于年初另一项目。选择 OSG WXS® 系列牛鼻/球头铣刀的理由,Schwarz 解释:
“首先是过往良好体验。OSG 响应询价积极、交期短、建议专业。更关键是这些刀具的实测结果。”
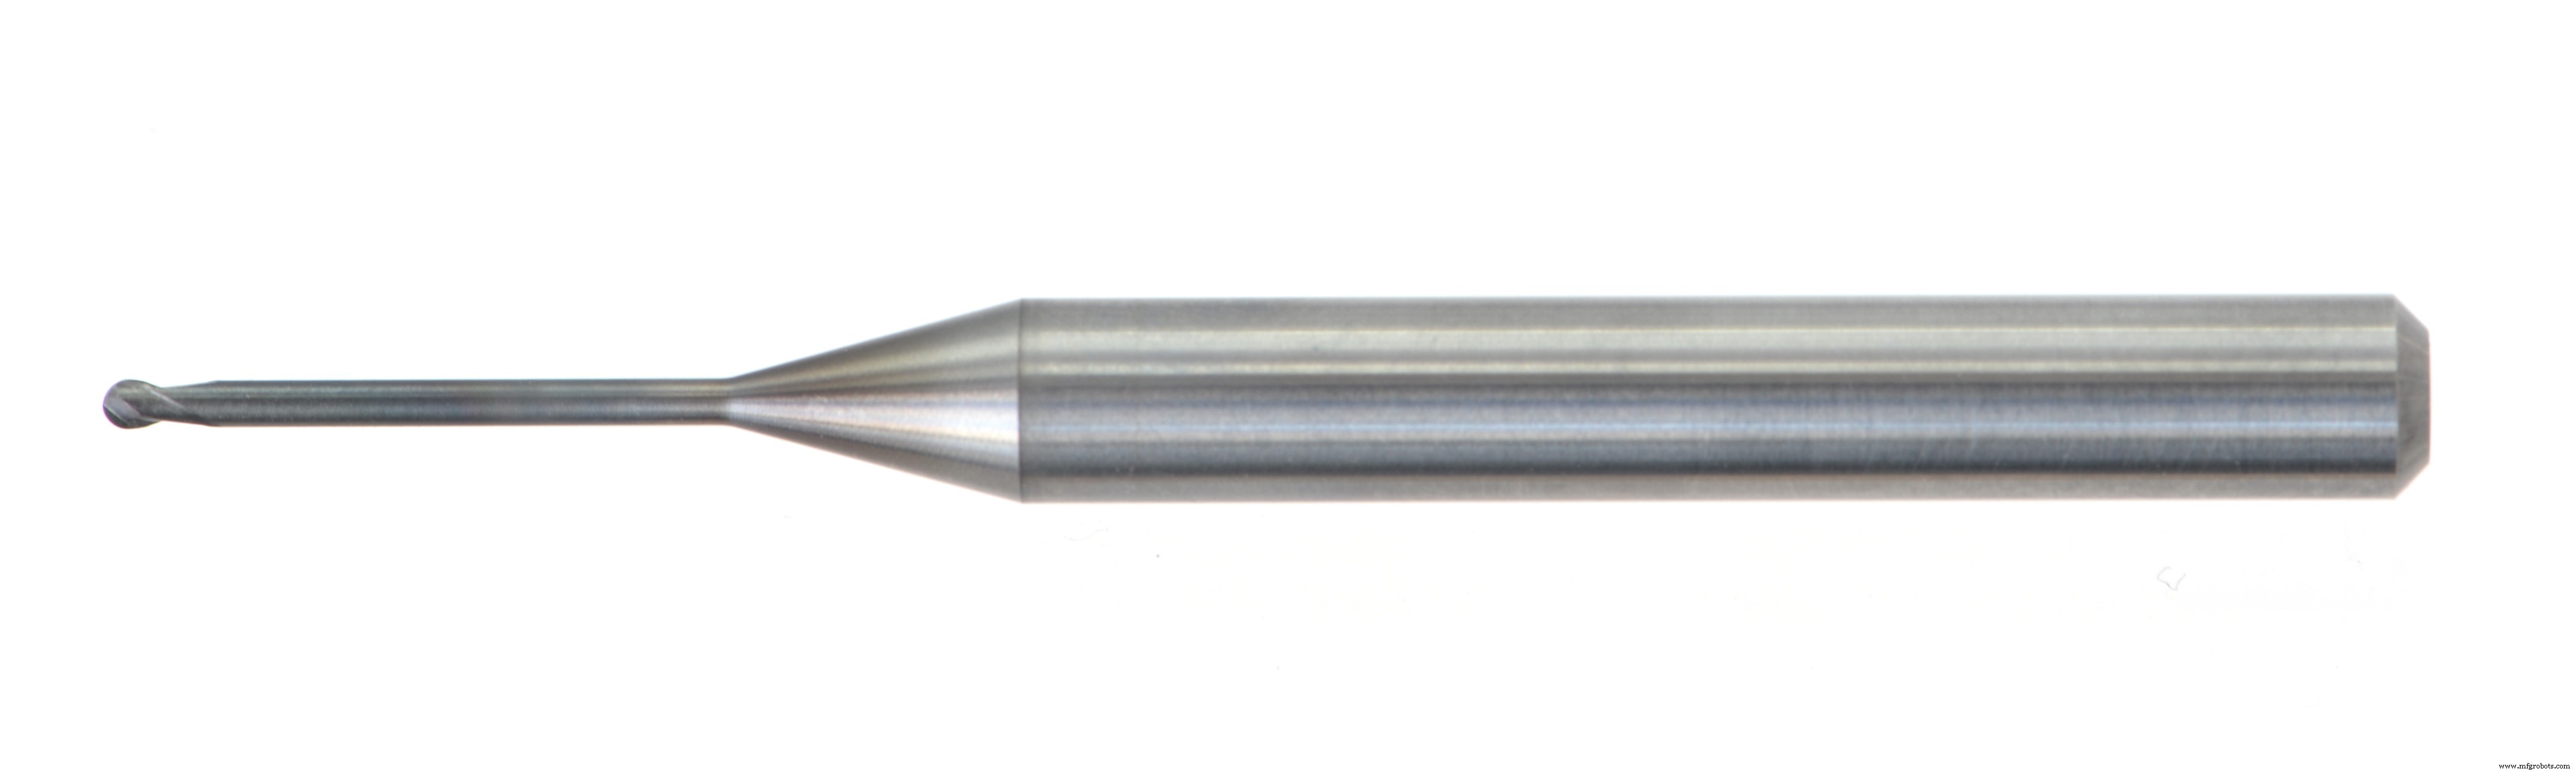
WXS® 和 WXS-C 系列源自 OSG 日本总部,EPL 系列在德国 Göppingen 工厂生产。WXS® 系列采用纳米超硬涂层耐高温,针对 50 HRC 以上材料设计。OSG 原创 WXL® 涂层氧化温度 1300°C,支持更高转速、更长寿命,甚至干式高速加工。独特刀具几何实现困难条件下的高精度高品质铣削。此外,WXS-CRE 为 5 刃超硬涂层大圆角高性能铣刀,适用 65 HRC 材料;EPL 为 2 刃长颈球头高性能系列,擅长 45-60 HRC 材料。
Meissner 在相同条件下对水套芯工具深腔进行 3 轴铣削试切,测试不同厂商刀具。生产部门经理 Matthias Bassler 表示决定选择 OSG。
“我们不抠秒,但时间也是关键因素,”Bassler 说。“精加工工序极多且耗时。质量、刀具寿命、工艺稳定性至关重要。任何返工都会放大成本。测试显示,同材料下他家刀具需增加一道工序,OSG 则一步到位。”
除效率,Meissner 对尺寸精度与表面光洁度要求极严。芯工具预留 0.3mm 精加工余量,精加工后全尺寸公差带 0.03mm。这自然需要合理编程。
Meissner CAM 程序员 Christoph Rothenpieler 说:“必须先定刀具序列。粗/半精加工刀具选型要使精加工时偏转最小,才能获得最优轮廓。”
实现此精度的前提是高精机床与优质刀具。此案中 Hermle 加工中心成果最佳,80% 精加工在其上完成。OSG 销售经理 Uli Blöcher 深知关键:
“刀具差异主要取决于硬质合金选材、切刃几何、锥度刚性,最关键的是基体材料在切刃处的表现。”
OSG EXOCARB® WXS® 系列独特切削几何专为深腔应用设计,螺旋排屑槽技术抑制振动啸刀,实现稳定轮廓铣削。
观看短视频,对比 OSG EXOCARB® WXS® 与竞品在 D2 模具钢中的发热差异:
Meissner 寻找替代工艺的过程,让多台 3 轴加工中心重获新生,释放 5 轴机床全力投入其他任务。
合适刀具下,3 轴可超越 5 轴实现利润最大化。OSG 刀具证明:3 轴也能以最小啸刀、循环时间、装夹时间完成深窄加工,同时提升去除率与刀具寿命。有时,质疑既定方法正是进步的第一步。
刊登于 SHAPE IT 杂志。
工业技术