


精通刀具半径补偿:G41/G42在精密CNC加工中的应用详解
CNC加工规模巨大。2020年行业规模约$819.5亿,预计2028年达$1284亿。
增长动力源于精密零件需求激增,得益于技术进步与定制化趋势,叠加航空航天、医疗、军工等行业对可持续性与严苛标准的要求。
技术与客户高精度需求的融合,倒逼精密制造商调用所有手段满足期望。从材料强度选型、机床选型到刀具质量把控,企业面临全方位精度提升压力。
刀具半径补偿正是关键手段之一。
什么是刀具半径补偿?
刀具补偿(CDC)允许CNC程序路径微调,补偿机床、刀具、材料特性偏差,赋予更高精度。
通过将中心线从刀柄轴线偏移至刀刃切削刃,程序可基于几何特征确定偏移方向,而非依赖刀柄中心点。
优势显著:同一程序适用不同直径刀具;可补偿刀具尺寸、磨损、挠度,成就质量、精度、通用性三重保障。
补偿还是精度兜底。CAD/CAM自动生成复杂刀具路径虽准,但锁死刀具型号不利于快速换刀,亦难补偿磨损保证后续加工精度。
补偿通过G代码定义实际偏移量,视切削类型与刀具尺寸采用刀具直径补偿或半径补偿。中心线始基于刀具半径设定——偏移量小于半径会导致欠切。
复杂轮廓/型腔中,刀具形状与编程路径可能无法满足精度要求,此时补偿介入:切削量≤刀具半径用半径偏移;切削量>半径则可用直径偏移结合中心线优化路径。
何时应用刀具补偿?
CNC执行G代码确定刀具路径,但常需微调应对挠度或磨损。补偿允许不换刀、不改代码即可微调。
手动在机床控制器录入刀具直径即可重新校准刀具位置,通常无需换刀或调整刀库排序。
大量轮廓/复杂几何零件是补偿典型适用场景。以刀尖为例:编程常以刀尖中心坐标定位,但实际切削发生在切削刃。若零件尺寸涉及刀尖切削,需启用补偿。
如何使用刀具补偿?
手动编程CNC可有效应用补偿,在不过度换刀调整前提下保证精度。自动化CNC同样依赖补偿提精度。G代码驱动补偿可缩短生产周期、纠错、减少人工铣削。
CNC读取G代码按刀具直径获取半径定位刀具。操作员录入直径而非手算半径偏移查表,减少人为误差、节省工时。
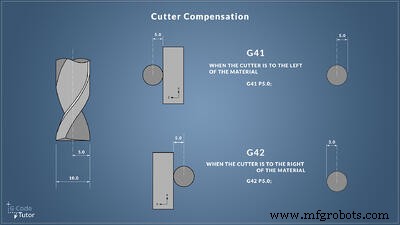
核心调整代码
- G41: 左补偿(刀具路径左侧)
- G42: 右补偿(刀具路径右侧)
- D代码: 紧随G代码后的D号指定刀具号,机床按该刀具直径计算偏移量
 来源
无D代码时按刀具半径补偿。此机制允许使用大直径刀具加工,因CNC可按直径数学计算半径偏移量。
顺铣
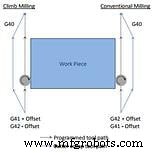
补偿方向受铣削方式影响。顺铣中切削方向与工件进给同向,刀尖从切削顶端切入。切屑落在刀具后方减少二次切削,功耗更低,刀具寿命延长达50%。
自动化CNC常用顺铣。虽需考虑回程间隙,但加工更平稳,表面质量更优,补偿量需求更小。
逆铣
现代CNC铣床多用顺铣。但工件需表面硬化时需逆铣(产生热量)。逆铣磨损大、切屑被卷入再切削。
手动CNC用逆铣时,可通过补偿表编程应对诸多问题。操作员从刀具表选值录入,减少换刀与精加工返工的人工干预。
 来源:MachMotion
刀具补偿的多元应用方式
补偿类型与目的取决于动作方向。多数CNC支持X/Y或X/Z双轴补偿。
刀具半径须垂直于切削区域。补偿亦可修正编程路径与实际路径相对刀具直径的偏差,此时沿同一路径补偿。
例:重磨刀具直径减少0.10mm,补偿按实际半径重走路径,用正偏移补偿额外切除0.10mm。
大直径刀具加工时,CNC读取实测直径用负值调整,使大刀具按直径偏移完成同一切削。
自动化与监控让刀具补偿更简单
自动化与手动CNC均使用补偿。但考量因素多:机床须编程G41/G42执行进退刀斜坡动作,或用G40“关闭”指令避免非补偿区误触发。
补偿虽是精度利器,手动操作仍存人为误差风险。如操作员用P代码手动指定刀具半径,需知晓半径值、确认刀具完好、理解编程要求。
用G41/G42代码,CNC可基于实测变量自动应用补偿,省时省力、规避手工查表计算误差。自动化补偿让加工更精准。
挖掘刀具全生命周期价值
刀具监控方案助力精密制造商洞察刀具全寿命,防范灾难性故障停机与过度换刀,大幅减少磨损导致的废品。
BC Machining为金属制件制造商,因废品量巨大被迫200%产能运行才能达标。无刀具磨损/断裂预警,废品与换刀成本高企。
为消除废品、最大化刀具寿命,BC携手MachineMetrics。阅读案例研究,了解BC如何近乎消除磨损废品、大幅压缩换型时间、单机年省$72k。
工业技术