


通孔技术(THT)在现代PCB设计中的不可替代价值
PCB制造工艺直接决定电子产品质量与可靠性。主流工艺分为通孔插装(THT)与表面贴装(SMT)两大阵营。尽管SMT凭借高密度、自动化、低成本占据主流,但THT凭借独特的机械强度、大功率承载、原型验证便利性,在军工航天、工控电源、连接器接口、大功率器件等领域保持核心地位。本文深度解析THT技术原理、工艺要点、优势局限及与SMT的协同策略。
1. 通孔技术(THT)原理与演进
THT工艺:元件引脚插入PCB通孔,从板底波峰焊/手工焊接至焊盘。引脚贯穿板厚形成机械锁扣+冶金结合双重连接。1980年代前为绝对主流,SMT兴起后虽份额下降,但从未被替代,反而向高可靠、大功率、特种封装细分领域深耕。
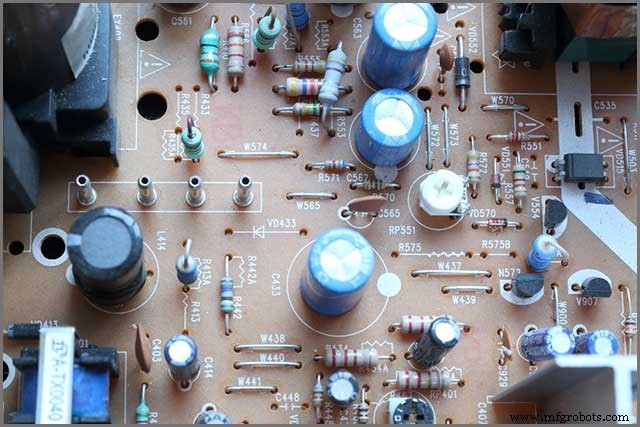
2. THT引脚形态分类
2.1 轴向引脚
引脚从元件两轴向末端引出,呈几何对称轴线分布(如轴向电阻、二极管、电感)。特点:跨度可调,适合点对点空中飞线、短距离桥接,贴装高度低平。
2.2 径向引脚
引脚从元件同一侧平行引出(如电解电容、继电器、连接器)。特点:板面占位小(Footprint紧凑),引脚天然90°垂直板面,兼容高速插件机自动化贴装,是现代THT自动化主力封装。
3. THT焊接工艺进阶指南
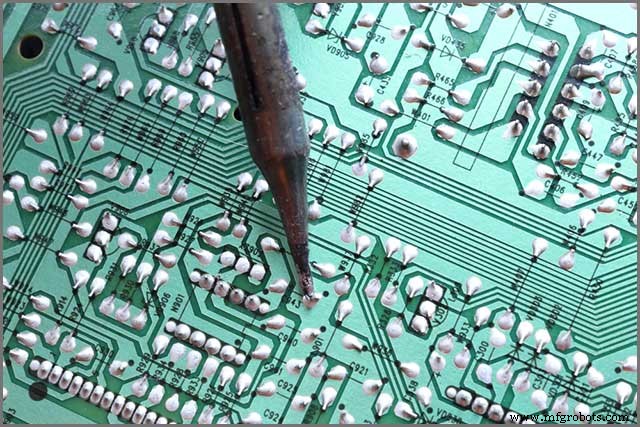
3.1 通孔焊接五步法
- 焊锡流动控制: 核心基本功,需长期练就「吃锡、润湿、成型」手感;
- 烙铁头选型与温控: 不同焊盘热容匹配不同几何/功率烙铁头(刀头/圆锥/凿头),恒温站±5°C精度;
- 加热顺序: 同时加热引脚与焊盘≥2秒,送锡丝至接触面非烙铁头,利用工件余热熔化焊锡润湿通孔;
- 撤离定型: 先撤锡丝,后撤烙铁,保持静止至焊锡凝固(避免冷焊/虚焊);
- 桥接应用: 同技法可实现两通孔间空中飞线桥接。
3.2 助焊剂清洗规范
无铅焊助焊剂活性强、残留难清。标准流程:
- 精密刷洗: 软毛牙刷蘸取99%无水异丙醇(IPA),顺刷焊点及周边;
- 批量防干固: 超声波清洗机+去离子水漂洗+热风烘干,防止助焊剂固化腐蚀;
- 免清洗工艺: 选用免清洗焊锡膏/焊丝,经热失活后残留无腐蚀/绝缘风险,省略清洗环节。
4. THT核心优势:为何不可替代?
4.1 卓越机械强度
引脚贯穿板厚(1.6-3.2mm),形成「铆钉式」机械互锁。耐冲击/振动/热循环能力远超SMT表面焊点。军标(MIL-STD-202)、航天级(NASA-STD-8739)强制关键互联采用THT或加强筋设计。
4.2 大功率/重载器件首选
大体积电解电容、功率电感、变压器、散热器安装座、高压连接器、继电器,重量大、发热大、应力大,仅靠SMT表面张力无法可靠固定,THT提供刚性支撑与热传导路径。
4.3 原型验证与教学优势
面包板、万用板、IC座均基于THT孔距标准(2.54mm/1.27mm)。手工插拔调试、飞线改线、器件替换零成本,是硬件工程师入门、原型迭代、教学实验的基础设施。
5. THT局限性与应对
5.1 板面资源占用大
通孔贯穿所有层,阻断内层布线通道;焊盘/防焊环占用面积大,限制布线密度。高密度设计需最小化THT器件数量,或采用盲/埋孔隔离层间干扰。
5.2 高频寄生效应
引脚引入寄生电感(~5-10nH/mm)与电容,破坏高速信号完整性(>100MHz)。射频/微波/高速SerDes设计严禁关键路径使用THT器件。
6. SMT技术互补概览
SMT:元件直接贴装焊盘表面,无通孔,支持极小封装(01005/0201/BGA/CSP),全自动化高速贴装(>100k CPH),单位成本低,占板面积小。现代PCB主流为「SMT主体+关键节点THT强化」混合架构。
结语
THT与SMT非零和博弈,而是互补共生。精准识别场景边界:机械应力大、功率大、需频繁插拔/调试、大尺寸封装→THT;高密度、高速、自动化量产、小尺寸→SMT。混合工艺设计需同步解决波峰焊/回流焊工艺窗口兼容、焊膏/助焊剂兼容、热容平衡等工程挑战。掌握THT精髓,是硬件工程师从「会设计」到「懂制造、懂可靠性」进阶的必修课。
工业技术