


镀金半孔 PCB (Castellated PCB) 技术全攻略:设计、制造与焊接实战
SMT 贴片与 THT 插装是主流组装方式,但当模块需作为“元件”焊接到主板、且要求极薄、高可靠、可自动化贴片时,镀金半孔 是最优解。本文系统讲解半孔定义、设计规范、制造工艺、焊接实操与典型应用,助您一次成功量产模块化产品。
什么是镀金半孔 PCB?
镀金半孔是指在 PCB 边缘制作的半圆形/新月形镀铜通孔,也称“半金属化孔”。制造流程中,先钻全孔镀铜,再沿板边铣切切开,形成“半孔”结构。其核心价值:
- 板对板直接表面贴装:模块像大尺寸 SMD 元件一样回流焊上主板,无需插针/排针,厚度节省 3~5 mm;
- 自对准定位:半孔与主板焊盘自动张力对准,消除人工对齐误差;
- 电气/机械双重连接:焊锡润湿半孔内壁与主板焊盘,形成高可靠互连;
- 射频/高速信号友好:极短引线长度 (<1 mm),寄生电感 <0.5 nH,适配 GHz 级信号。
为什么选择半孔?
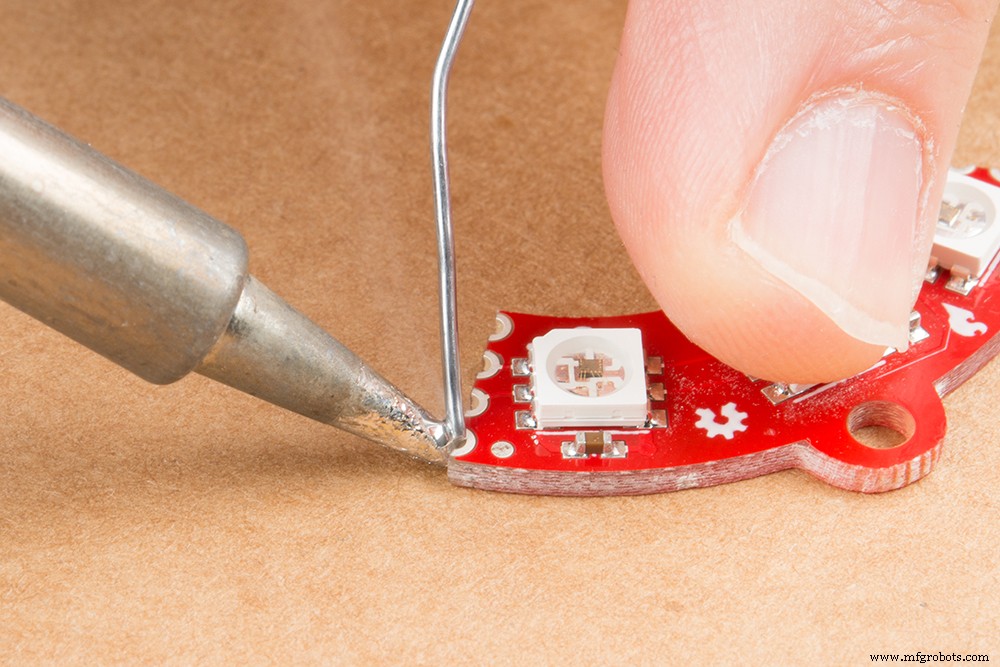
镀金半孔特写
- 模块化设计:Wi-Fi/BLE/GPS/LoRa 模块、传感器模组、电源模块、FPGA 核心板;
- 产线自动化:贴片机可识别半孔焊盘拾取贴装,兼容标准回流焊/选择性波峰焊;
- 维修友好:热风枪可整体拆卸模块,不损伤主板;
- 信号完整性:回流路径极短,插损/串扰优于排针/排母。
典型应用场景
计算机/服务器模块化应用
- 消费电子:手表/耳机/手机内部模组 (Wi-Fi/BT/GNSS/PMIC);
- 工业控制:PLC I/O 模块、运动控制核心板、安全栅模块;
- 汽车电子:域控制器子板、激光雷达模组、BMS 采样板;
- 通信基站:RRU 射频模块、光模块引擎板;
- 测测仪器:示波器/频谱仪插卡式功能板。
半孔 PCB 核心优势总结
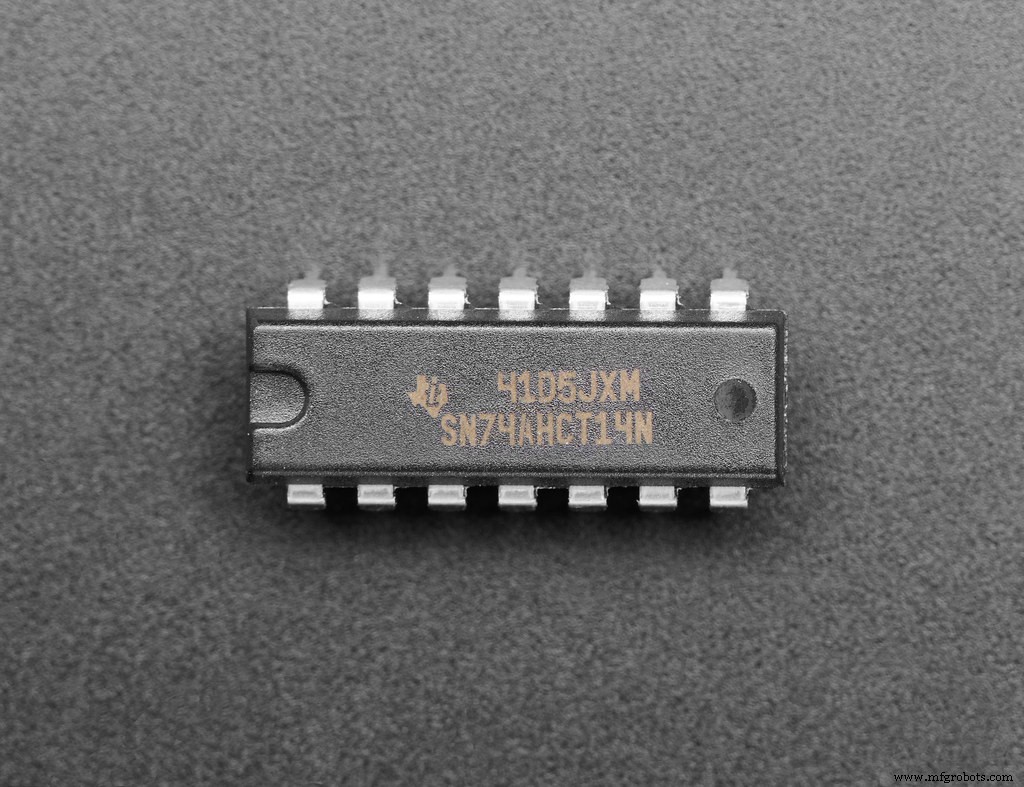
子电路复用示例
- 子电路复用:反相器、反馈环、LDO、驱动级等通用模块标准化,主板仅预留半孔焊盘,极大缩短开发周期;
- 无线互连:模块间天线馈线、天线分集通过半孔直连,避免同轴线损耗;
- 灵活改变 Pinout:同一模块通过不同半孔焊盘映射,适配多款主板;
- Breakout Board 友好:小尺寸模块配合转接板快速验证;
- 集成度跃升:单片 PCB 集成 MCU+射频+传感+电源,作为 SIP (System-in-Package) 供货。
镀金半孔制造工艺流程
常规工艺 (量产主流)
- 钻全孔 (机械/激光) → 化学沉铜 → 图形电镀铜/锡 → 蚀刻 → 阻焊 → 表面处理 (ENIG/OSP) → 轮廓铣切切开半孔 → 最终检验。
⚠️ 常规工艺痛点:铣刀振动导致半孔铜层撕裂、毛刺、焊盘残铜,影响焊接可靠性。
进阶工艺 (高可靠/车规/射频)
- 板边钻孔:使用专用板边钻钻半孔 (非全孔切割),孔壁完整度显著提升;
- 沉铜/电镀加厚:孔壁铜厚 ≥25 µm (IPC-6012 Class 3 要求),保证机械强度与电流承载;
- ENIG 表面处理:Ni 3~6 µm + Au 0.05~0.1 µm,平整度佳、防氧化、利于多次回流;
- 轮廓精铣 + 抛光:板边倒角 R0.2~0.5 mm,消除毛刺,防止组装划伤。
半孔设计规范 (DFM 推荐值)
| 参数 | 推荐范围 | 备注 |
|---|---|---|
| 半孔直径 | 0.6~1.2 mm (典型 0.8 mm) | 过小难焊接,过大占用边缘空间 |
| 焊盘尺寸 (顶/底) | ≥孔径 + 0.3 mm (单边) | 尽量做大,增强焊锡润湿面积 |
| 半孔间距 (中心距) | ≥1.0 mm (典型 1.27 mm / 2.54 mm) | 匹配标准排针间距,便于手工焊接验证 |
| 板边到孔中心距 | ≥0.5 mm | 保证机械强度,防止铣切崩边 |
| 表面处理 | ENIG 首选 / OSP / 沉锡 | ENIG 平整度最佳,耐多次回流 |
| 阻焊开窗 | 半孔区域全开窗 | 防止阻焊残留污染焊接界面 |
| 铜厚 | ≥1 oz (35 µm),大电流建议 2 oz | 配合孔壁铜厚满足载流 |
半孔模块手工焊接 / 返修实操指南
工具与材料清单
- 恒温烙铁 (350~370°C) + 细尖刀头 (C2/B2 型);
- 无铅锡丝 (Sn96.5/Ag3.0/Cu0.5, 0.5 mm);
- 助焊剂笔 (免洗/水溶性) + 吸锡带/吸锡器;
- 镊子 (ESD 防静电)、软毛刷、无水异丙醇 (IPA) + 无尘布;
- 可选:第三只手、预热台 (150°C)、显微镜 (10~20×)。
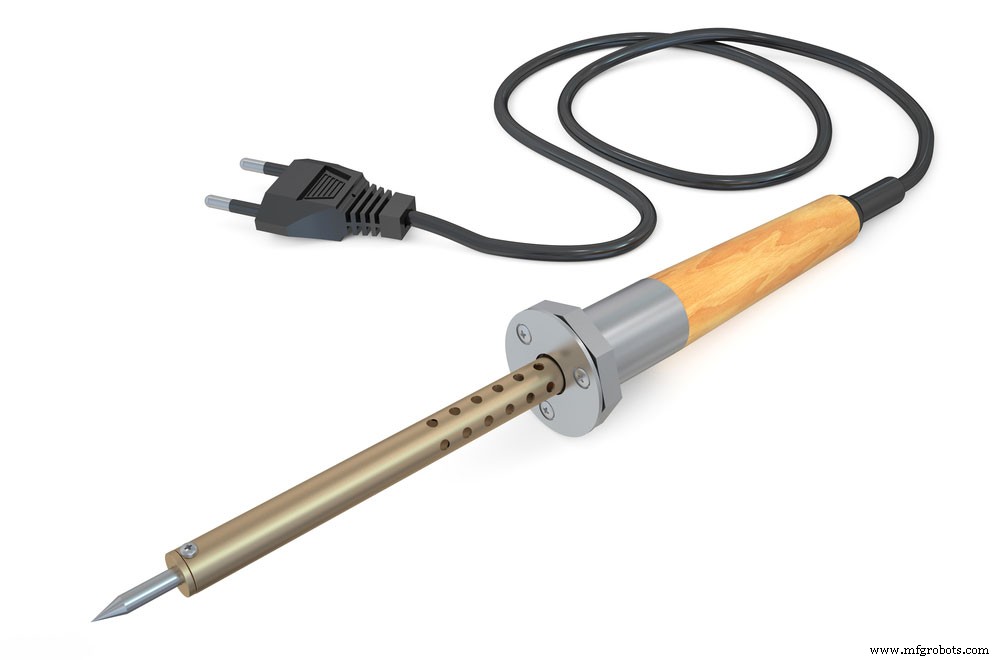
恒温烙铁
黄铜清洁海绵
无铅锡丝
助焊剂笔
防静电镊子
无水异丙醇 (IPA)
焊接 6 步法
- 工位准备:防静电垫、通风、烙铁预热 370°C、海绵微湿;
- 烙铁头镀锡:上锡→黄铜海绵擦拭→光亮无氧化层;
- 主板焊盘预锡:每个半孔对应焊盘点少量锡,形成光滑锡锥;
- 涂抹助焊剂:焊盘与半孔内壁薄涂助焊剂,避免过量;
- 模块对齐贴装:镊子夹持模块,单手烙铁加热单个焊盘,锡膏熔化瞬间推模块就位,利用表面张力自对准;
- 逐孔回流:依次加热各半孔 1~2 s,确保锡料润湿孔壁与焊盘,形成饱满漏斗状焊点;
- 清洗检查:IPA 刷洗残留助焊剂,显微镜检查:无虚焊、无锡桥、孔壁润湿 ≥75%。
⚠️ 关键提醒:焊接过程中严禁移动模块待锡点固化;大面积模块建议预热台整板回流,避免局部热应力翘曲。
结语
镀金半孔技术让“板级模块化”走向量产现实,兼顾电气性能、机械可靠、自动化组装与维修灵活性。设计端遵循 DFM 规范、制造端选用进阶工艺、组装端执行标准化焊接流程,三位一体即可实现零返修量产。如需半孔模块打样、ENIG 工艺验证或自动化贴片工艺对接,欢迎联系我们工程团队。
工业技术