


CNC加工钻孔、铰孔、镗孔关键区别详解:工艺选择指南
与外表面加工相比,CNC加工孔加工条件差得多,加工孔比加工外圆难。原因在于:
- 孔加工刀具尺寸受孔径限制,刚性差,易弯曲变形振动;
- 定尺寸刀具加工孔时,孔径常直接由刀具对应尺寸决定,刀具制造误差和磨损直接影响孔加工精度;
- 孔加工切削区域在工件内部,排屑散热条件差,加工精度和表面质量难控制。
1. 钻孔
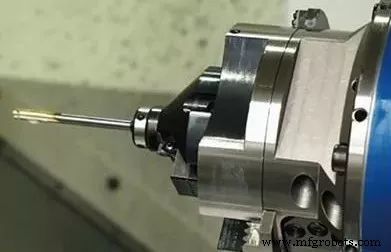
钻孔是实心材料加工孔的首道工序,孔径一般<80mm。钻孔两种方式:钻头旋转、工件旋转。两种方式产生误差不同。钻头旋转法中,因切削刃不对称和钻头刚性不足导致钻头偏斜,加工孔中心线偏斜扭曲不直,但孔径不变;反之工件旋转法中,钻头偏斜导致孔径变化,孔中心线仍直。
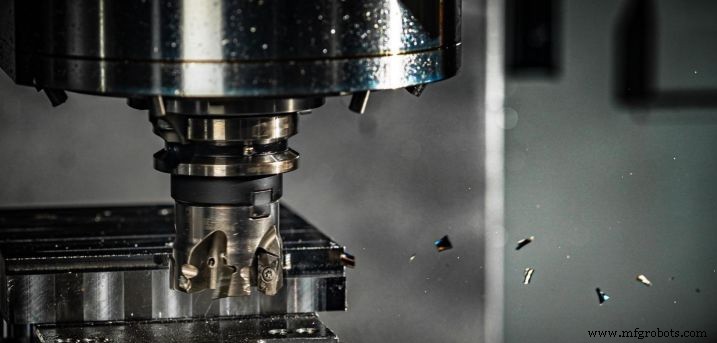
常用钻削工具:麻花钻、中心钻、深孔钻等,最常用麻花钻,直径规格如图。受结构限制,钻头弯曲刚性和扭转刚性低、导向性差,钻孔精度低,一般仅达IT13~IT11;表面粗糙度大,Ra一般50~12.5μm。但钻孔金属去除率大、切削效率高。钻孔主要用于加工质量要求不高的孔,如螺栓孔、螺纹底孔、油孔等。 高精度高表面质量孔需后续铰、镗、磨实现。
2. 铰孔
铰孔是孔精加工方法之一,生产中广泛应用。 对小孔,铰孔比内圆磨削和精镗更经济实用。
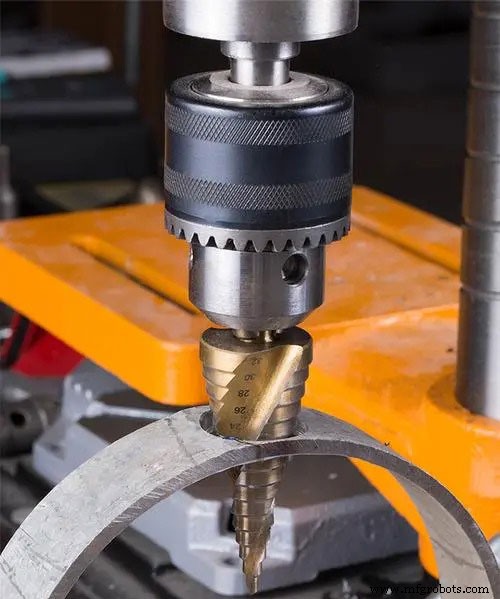
铰刀
铰刀分手用铰刀和机用铰刀。 手用铰刀柄部直、工作部长、导向功能好,有整体式和可调外径两种结构。机用铰刀有柄式和套式两类。铰刀不仅加工圆孔,锥孔可用锥度铰刀加工。
铰孔工艺及应用
铰孔余量对铰孔质量影响大。余量过大,铰刀负荷大、刃口快钝、难得光滑表面、尺寸公差难保证;余量过小,上道工序刀痕去不净,自然不提高孔加工质量。一般粗铰余量0.35~0.15mm,精铰0.15~0.05mm。
为避免积屑瘤,铰孔通常低切削速度(高速钢铰刀加工钢铁v<8m/min)。进给值与待加工孔径相关,孔径越大进给越大。高速钢铰刀加工钢铁进给通常0.3~1mm/r。
铰孔必须用适当切削液冷却、润滑、清洗,防止积屑瘤、及时排屑。相比磨削和镗削,铰孔生产率高、易保证孔精度;但铰孔不能纠正孔轴线位置误差,孔位置精度靠前道工序保证。阶梯孔和盲孔不宜铰孔。
铰孔尺寸精度一般IT9~IT7,表面粗糙度Ra一般3.2~0.8。中等尺寸高精度孔(如IT7级),钻-扩-铰工艺是生产中典型常用方案。
3. 镗孔
镗孔是用切削工具扩大预制孔的加工方法。镗削可在镗床或车床进行。
镗削方法
镗削有3种不同加工方法。
(1) 工件旋转、刀具进给。车床上大部分铰削属此法。工艺特征:加工后孔轴线与工件旋转轴线一致,孔圆度主要取决于机床主轴旋转精度,孔轴向几何误差主要取决于刀具相对工件旋转轴进给方向位置精度。此法适合加工与外圆有同轴度要求的孔。
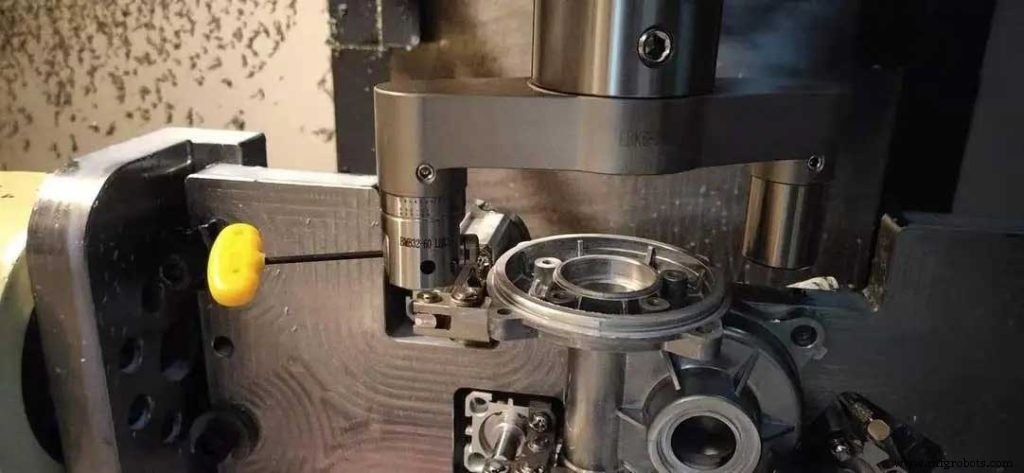
(2) 刀具旋转、工件进给。镗床主轴带动镗刀旋转,工作台驱动工件进给。
(3) 刀具旋转并进给。此法用于镗削。镗杆悬伸长度变化,受力变形变化,孔径变小形成锥孔。悬伸增加,主轴自重弯曲变形增大,加工孔轴线随之弯曲。此法仅适合短孔。
金刚石镗削
相比普通镗削,金刚石镗削特点:后切量小、进给小、切削速度高。可获高加工精度(IT7~IT6)和极光滑表面(Ra 0.4~0.05)。金刚石镗削原用金刚石镗刀,现多用硬质合金、CBN、合成金刚石刀具。主用于非铁金属工件,也加工铸铁和钢。
金刚石镗削常用切削用量:预镗后切量0.2~0.6mm,终镗0.1mm;进给0.01~0.14mm/r;切削速度:铸铁100~250m/min,钢150~300m/min,有色金属300~2000m/min。
为保证金刚石镗削高精度高表面质量,机床(金刚石镗床)须高几何精度和刚性。主轴通常用精密角接触球轴承或静压滑动轴承支撑,高速旋转部件须精密平衡;进给机构运动须极稳定,保证工作台稳定低速进给。
金刚石镗削加工质量好、生产率高,广泛用于批量生产精密孔最终加工,如发动机缸孔、活塞销孔、机床主轴箱主轴孔。但注意:金刚石镗削铁族金属只能用硬质合金和CBN镗刀,不能用金刚石镗刀,因金刚石碳原子与铁族元素亲和力大、刀具寿命低。
镗刀
镗刀分单刃镗刀和双刃镗刀。
镗削工艺特点与应用范围
相比钻-扩-铰工艺,镗孔直径不受刀具尺寸限制,纠错能力强,镗孔与定位面保持高位置精度。
相比车外圆,因刀杆系统刚性差变形大、散热排屑条件差、工件刀具热变形大,镗孔加工质量和生产效率不如车外圆。
综上,镗削加工范围广,可加工各种尺寸不同精度等级孔。对大直径、高尺寸位置精度要求的孔及孔系,镗削几乎是唯一加工方法。镗削精度IT9~IT7,表面粗糙度Ra。可在镗床、车床、铣床等机床进行,灵活性好、生产中广泛应用。批量生产为提高镗削效率常用镗模。
工业技术