


深度解析EDM电火花加工:微观脉冲放电原理与材料去除机制
或许您在生产中每天接触EDM,但真了解EDM吗?
首先,EDM技术如何诞生?1943年,前苏联科学院院士拉扎连科夫妇研究开关触点火花放电腐蚀损伤现象及成因时发现,电火花瞬间高温可熔化汽化局部金属并将其蚀除。
人们也利用线切割EDM服务通过此法在工业产品和零件制造领域高效快速完成加工。
那么EDM原理是什么?继续阅读了解电加工原理及其微观机制过程。
何种加工方法可称为EDM?
EDM是利用脉冲放电微观过程中产生的高温(瞬时温度达10000℃)熔蚀材料的加工方法。
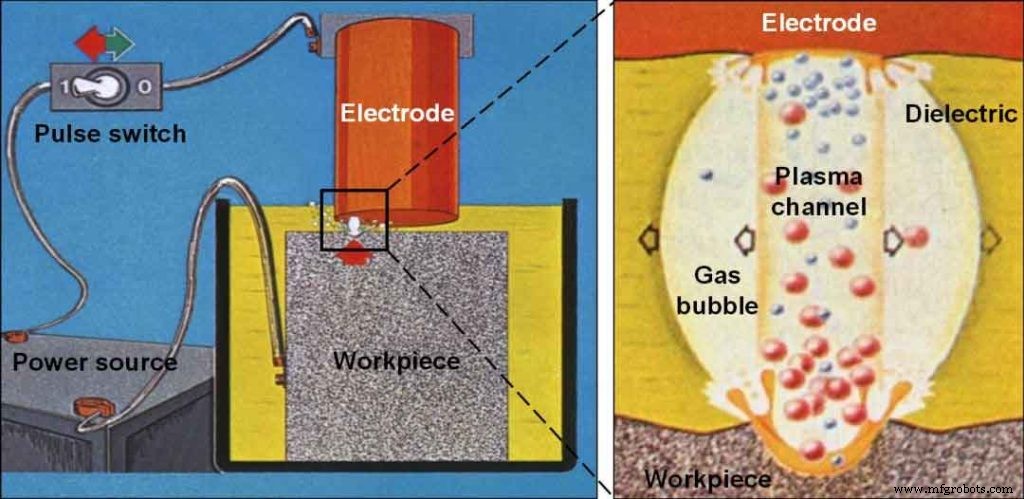
单次脉冲放电微观过程
EDM是利用电火花放电连续去除金属。单次脉冲放电虽时间短,但因电磁学、热力学、流体力学耦合作用而成复杂过程。概括起来,单次脉冲放电过程可分以下阶段:
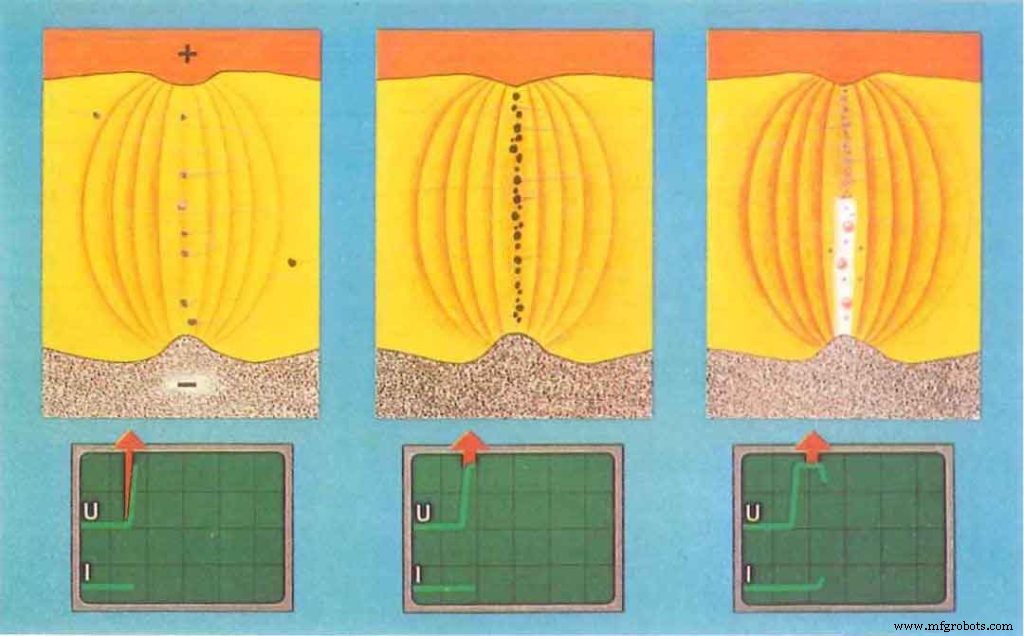
极间介质电离、击穿与放电通道形成
工具电极与工件间施加脉冲电压时,两电极间即形成电场。电场强度与电压成正比、与极间距离成反比。随电极间电压增大或距离减小,电场强度增大。因工具电极和工件微观表面不平、极间距离极小,电场强度极不均匀,距离最近的凸点或尖端电场强度通常最大。当电场强度增至一定值,介质击穿,放电间隙电阻从绝缘态迅速降至几分之一欧姆,间隙电流迅速上升至最大值。因通道直径小,通道电流密度大。间隙电压从击穿电压迅速降至火花维持电压(通常约20-30V),电流从0上升至某峰值电流。
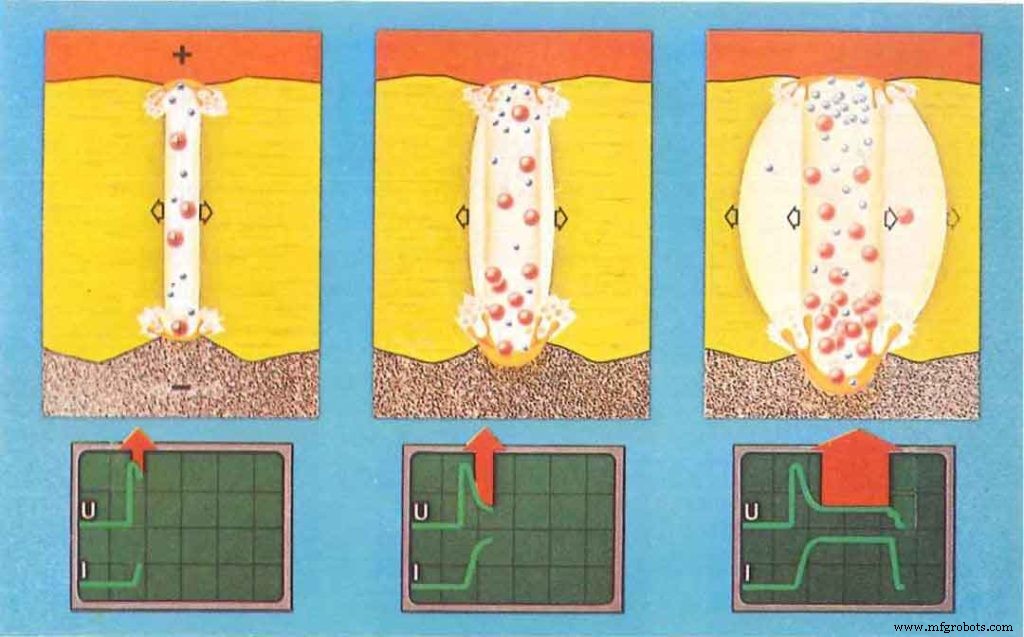
介质热分解、电极材料熔化、汽化热膨胀
极间介质电离击穿形成放电通道后,脉冲电源使通道内电子高速奔向阳极,正离子奔向阴极。电能转化为动能,动能经碰撞转化为热能。故通道内正负电极表面成为瞬时热源,温度极高。通道高温使工作液介质汽化,随即热裂解汽化。这些汽化工作液和金属蒸气体积骤增成为放电间隙气泡。气泡急剧热膨胀具爆炸特性。观察EDM过程可见气泡从放电间隙涌出、工作液逐渐变黑、听到轻微清脆爆裂声。因EDM主要依靠热膨胀和局部微爆炸熔化汽化电极材料腐蚀材料表面实现切割。
电极材料处理
EDM工作中,放电通道表面放电点及正负电极瞬时高温使工作液汽化、金属材料熔化汽化。热膨胀产生高暂态压力。通道中心压力最高,汽化气体持续向外膨胀,高压下熔融金属液和蒸汽被推出抛入工作液。在表面张力和内聚力作用下,抛出材料冷凝成微小球状颗粒。熔化汽化金属从电极表面抛离时四处飞溅,除大部分抛入工作液缩成小颗粒外,小部分飞溅、镀附、吸附在对极表面。此相互飞溅镀附吸附现象在特定条件下可用于减少或补偿工具电极损耗。蚀除抛射金属材料过程远比这复杂。
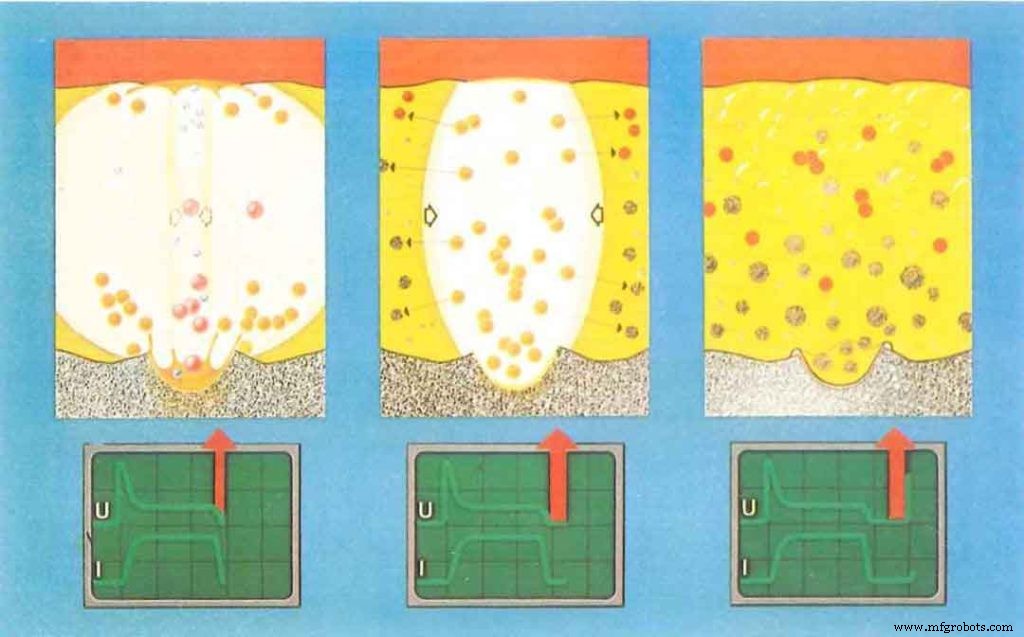
极间介质去离子化
脉冲电压结束,脉冲电流迅速降至零,但此后仍需短时间让间隙介质去离子化,即放电通道带电粒子复合成中性粒子。通过快速恢复放电通道介质介电强度、降低电极表面温度等措施,避免下次同一位置重复放电引起电弧放电。可见为保证EDM正常进行,两脉冲放电间一般应有足够脉冲间隔时间。此外击穿放电点应有空间分散转移,否则仅在一点附近放电易形成电弧。
工业技术