


孔加工工艺深度解析:钻、扩、铰、镗、拉、珩的区别与应用
与外表面加工相比,孔加工条件差得多,难度大于外圆加工。原因在于:
- 孔加工刀具尺寸受被加工孔尺寸限制,刚性差,易弯曲变形和振动。
- 用定尺寸刀具加工孔时,孔尺寸常直接取决于刀具相应尺寸,刀具制造误差和磨损直接影响孔加工精度。
- 孔加工切削区域在工件内部,排屑散热条件差,加工精度和表面质量难控制。
钻削与扩孔
1. 钻削
钻削是实心材料加工孔的首道工序,孔径一般小于80mm。两种钻孔方式:钻头旋转、工件旋转。两种方式产生误差不同。钻头旋转法中,因切削刃不对称和钻头刚性不足导致偏斜时,加工孔中心线偏移或不直,但孔径基本一致;工件旋转法相反,钻头偏斜导致孔径变化,孔中心线仍直。
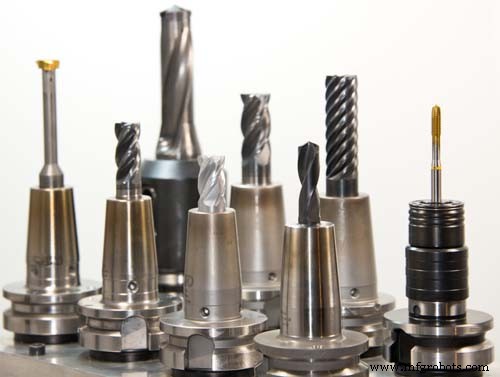
常用钻削刀具:麻花钻、中心钻、深孔钻等,最常用直径Ф0.1-80mm麻花钻。
受结构限制,钻头弯曲刚性和扭转刚性低、导向性不好,钻削精度低,一般仅IT13~IT11;表面粗糙度较大,Ra一般50~12.5μm;但钻削金属去除率大、切削效率高。主要用于加工质量要求不高的孔:螺栓孔、螺纹底孔、油孔等。高精度高表面质量孔需后续扩孔、铰削、镗削或磨削实现。
2. 扩孔
扩孔用扩钻进一步加工已钻、铸、锻成的孔,扩大孔径、提高孔加工质量。扩孔工序可作精加工前预处理,或作为要求不高孔的最终加工。扩钻类似麻花钻但齿多、无横刃。
与钻削相比,扩孔特点:
- 扩钻齿多(3-8齿),导向好,切削相对稳定。
- 无横刃,切削条件好。
- 加工余量小,屑槽可浅、钻芯可粗,刀体强度刚性更好。扩孔精度一般IT11~IT10,表面粗糙度Ra 12.5~6.3μm。小直径孔常用扩孔。大直径孔(D≥30mm)常先用小钻头(0.5~0.7倍孔径)预钻,再用相应扩钻扩孔,可提高质量和效率。
扩孔不仅加工圆柱孔,还可用各种特殊扩钻(沉孔钻)加工沉孔座孔和倒角。沉孔钻前端常有导向柱,由加工孔导向。
铰削
铰削是孔精加工方法之一,生产中广泛应用。对小孔,铰削比内圆磨削和精镗更经济实用。
1. 铰刀
铰刀一般分手用铰刀和机用铰刀。手用铰刀柄部直、工作部长、导向效果好。有整体式和可调外径两种结构。机用铰刀有柄部式和套式两种结构。铰刀不仅加工圆孔,锥度铰刀还可加工锥孔。
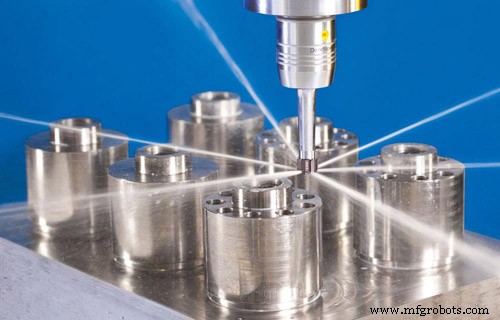
2. 铰削工艺及应用
铰削余量对质量影响大。余量过大,铰刀负荷大、刃口快钝、难获光滑表面、尺寸公差难保证;余量过小,上道工序刀痕无法去除,自然无改善孔质量效果。一般粗铰余量0.35~0.15mm,精铰余量0.15~0.05mm。
为避免积屑瘤,铰削通常低切削速度(高速钢铰刀加工钢铁铸铁v<8m/min)。进给值与加工孔径有关,孔径大则进给大。高速钢铰刀加工钢铁铸铁进给常0.3~1mm/r。
铰削需用适当切削液冷却润滑清洗,防积屑瘤、及时排屑。与孔磨削和镗削相比,铰削生产率高、易保证孔精度;但铰削不能修正孔轴线位置误差,孔位置精度须由上道工序保证。铰削不适合加工阶梯孔和盲孔。
铰孔尺寸精度一般IT9~IT7,表面粗糙度Ra一般3.2~0.8μm。对高精度中等尺寸孔(如IT7精度),钻-扩-铰工艺是生产中典型常用方案。
镗削
镗削是用切削刀具扩大预制孔的加工方法。可在镗床或车床进行。
1. 镗削方法
镗削有三种不同加工方法:
- 工件旋转、刀具进给:车床上大多镗削属此法。特点:加工后孔轴线与工件旋转轴一致,孔圆度主要取决于机床主轴旋转精度,孔轴向几何误差主要取决于刀具进给方向相对工件旋转轴的位置精度。适合加工与外圆面有同轴度要求的孔。
- 刀具旋转、工件进给:镗床主轴带动镗刀旋转,工作台带动工件进给。
- 刀具旋转并进给:用于镗削。镗杆伸出长度变化,镗杆变形也变。靠近主轴箱孔大、远离孔小,形成锥孔。且镗杆伸出增加,主轴因自重弯曲变形增大,加工孔轴线随之弯曲。此法仅适合加工较短孔。
2. 金刚石镗削
与普通镗削相比,金刚石镗削特点:后吃刀量小、进给量小、切削速度高。可获高加工精度(IT7~IT6)和极光滑表面(Ra 0.4~0.05μm)。原用金刚石镗刀,现一般用硬质合金、CBN和合成金刚石刀具。主要加工有色金属工件,也可加工铸铁钢件。
金刚石镗削常用切削参数:预镗后吃刀量0.2~0.6mm、精镗0.1mm;进给量0.01~0.14mm/r;切削速度:铸铁100~250m/min,钢150~300m/min,有色金属300~2000m/min。
为保证金刚石镗削高精度高表面质量,所用机床(金刚石镗床)须有高几何精度和刚性。主轴支撑常用精密角接触球轴承或静压滑动轴承,高速旋转部件须精密平衡;进给机构运动须平稳,确保工作台平稳低速进给。
金刚石镗削加工质量好、生产率高,广泛用于大批量生产精密孔最终加工:发动机缸孔、活塞销孔、机床主轴箱主轴孔等。注意:金刚石镗削加工铁族金属制品时,只能用硬质合金和CBN镗刀,不能用金刚石镗刀,因金刚石碳原子与铁族元素亲和力大,刀具寿命低。
3. 镗刀
镗刀分单刃镗刀和双刃镗刀。
4. 镗削工艺特点与应用范围
与钻-扩-铰工艺相比,镗削孔径尺寸不受刀具尺寸限制,纠错能力强。可通过多次切削修正原孔轴线偏差,使镗削孔与定位面保持高位置精度。
与车外圆相比,因刀杆系统刚性差变形大、散热排屑条件不好、工件刀具热变形大,镗削加工质量和生产效率不如车外圆。
基于上述分析,镗削加工范围广,可加工各种尺寸不同精度等级孔。大直径、高尺寸位置精度要求的孔及孔系,镗削几乎是唯一加工方法。镗削精度IT9~IT7。可在镗床、车床、铣床等机床进行,具灵活性,生产中广泛应用。大批量生产为提高镗削效率常用镗削模具。
珩磨孔
1. 珩磨原理与珩磨头
珩磨是用带砂条(油石)珩磨头磨光孔的方法。珩磨时工件固定,珩磨头由机床主轴驱动旋转并作往复直线运动。砂条以一定压力作用于工件表面切削极薄金属层,切削轨迹为交叉网。为使磨粒轨迹不重复,珩磨头每分钟旋转次数与往复冲程次数应互质。
珩磨轨迹交叉角与珩磨头往复速度和圆周速度有关,角度大小影响珩磨质量效率。为利于排出碎磨粒切屑、降低切削温度、提高加工质量,珩磨时应充分使用切削液。
为使孔壁均匀加工,砂条行程须在孔两端超出超程量。为保证均匀珩磨余量、减少主轴旋转误差影响加工精度,珩磨头与机床主轴多采用浮动连接。
珩磨头砂条径向伸缩调节有手动、气动、液压等结构。
2. 珩磨工艺特点与应用范围
- 珩磨可获高尺寸精度和形状精度,加工精度IT7~IT6。孔圆度圆柱度误差可控制在范围内,但珩磨不能提高孔位置精度。
- 珩磨可获高表面质量,表面粗糙度Ra 0.2~0.25μm,表面金属变质缺陷层极薄2.5~25μm。
- 与磨削速度相比,珩磨头圆周速度不高(vc=16~60m/min),但因砂条与工件接触面积大、往复速度较高(va=8~20m/min),珩磨仍有较高生产率。
珩磨广泛用于大批量生产发动机缸孔、各种液压装置精密孔加工。直径范围一般φ5~500mm,可加工长径比大于10深孔。但珩磨不适合加工塑性大有色金属工件孔,也不能加工键槽孔、花键孔等。
拉削孔
1. 拉削与拉刀
拉削是高生产率精加工方法,在拉床上用专用拉刀进行。拉床分卧式和立式,卧式最常用。
拉削时拉刀仅作低速直线运动(主运动)。同时工作齿数一般不少于3,否则拉刀工作不平稳易产生环状波纹。为防拉刀因拉削力过大折断,工作齿数一般不超过6-8。
拉削有三种不同方法:
- 层式拉削:拉刀分层切除工件加工余量。为利于断屑,刀齿磨制交错分屑槽。按此法设计拉刀称普通拉刀。
- 块式拉削:加工表面每层金属由一组尺寸基本相同但交错排列齿(通常每组2-3齿)切除。每齿仅切除一层金属部分。按此法设计拉刀称轮式拉刀。
- 综合式拉削:集层式块式优点。粗齿部分块式、精齿部分层式。可缩短拉刀长度、提高生产率、获更好表面质量。按此法设计拉刀称综合拉刀。
2. 拉削工艺特点与应用范围
- 拉刀多刃工具,一次拉削行程可依次完成孔粗、精、光加工,生产效率高。
- 拉削精度主要取决于拉刀精度。正常条件下拉削精度达IT9~IT7,表面粗糙度Ra 6.3~1.6μm。
- 拉孔时工件由加工孔本身定位(拉刀导向部分为工件定位元件),孔不易保证与其他表面相互位置精度;对内外圆面要求同轴度的回转体零件,常先拉孔再以孔为定位基准加工其他表面。
- 拉刀不仅加工圆孔,还可加工异形孔和花键孔。
- 拉刀形状复杂昂贵的定尺寸刀具,不适合加工大孔。
拉孔常用于大批量生产加工中小零件直径Ф10~80mm、孔深不超过5倍直径的通孔。
制造工艺