


CNC加工:克服大型与小型零件的挑战
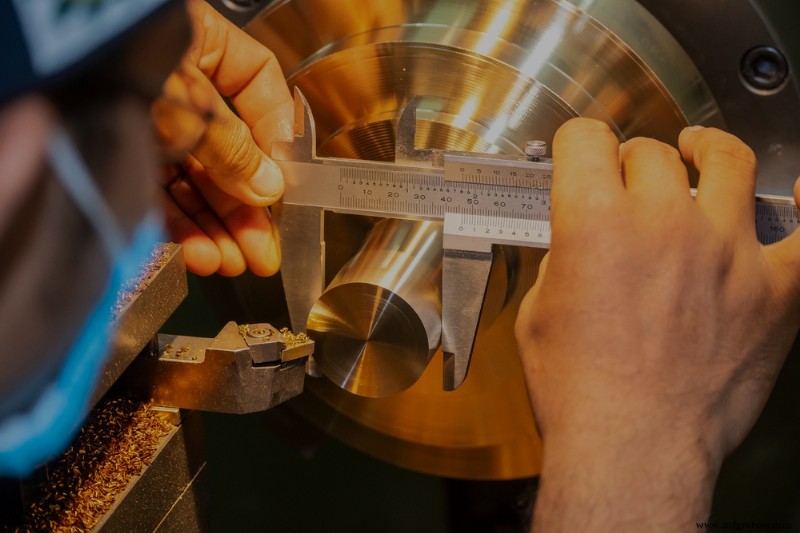
CNC加工是一种传统制造工艺,利用高速计算机控制的切削工具从实心工件上去除材料,以成型成品零件。由于该过程高度自动化,产品团队通常可以“设置好即放手”,信任每次都能获得精准、精确且可重复的零件。此外,CNC加工通常是一种高性价比的生产方式,兼容多种材料,为产品团队提供了极大的创作灵活性。
鉴于CNC加工的灵活性、适应性和经济性,产品团队可能认为可能性无限。然而,根据零件尺寸的不同,仍有一些重要考量必须牢记。以下是关于加工超大或超小零件的最佳实践指南:
CNC加工的关键考量因素
无论零件大小,所有产品团队都必须关注两个CNC加工核心因素——刀具几何形状和刀具接触范围。大多数CNC切削工具(如钻头和铣刀)呈圆柱形,且切削长度有限。
刀具几何形状
加工过程中,刀具几何形状会转移到工件上。因此,任何CNC加工零件的内角都会因圆柱形刀具而形成圆角,即使刀具本身很小。
产品团队必须留意这一点,并在设计中尽量避免尖锐内角。若无法避免,有一些变通方案,但通常需要额外工具、工序和资源。
刀具接触范围
刀具接触范围在CNC加工中至关重要。切削工具从上方接近工件,任何无法从上方被切削工具触及的工件区域都无法加工。倒扣是个例外,但并非适用于所有场景。产品团队应将主模型的所有特征对齐到六个主方向之一,或使用五轴CNC机床以解锁更高级的工件夹持能力。
其他针对常见痛点的通用CNC设计最佳实践包括:
- 将关键特征置于零件同一侧,以减少装夹次数
- 尽可能避免深腔特征
- 尽可能选用较软材料,因硬质材料加工耗时更长
- 尽量简化零件设计
这些CNC设计最佳实践是面向制造设计(DFM)的关键,有助于创建整洁、功能完善的零件。针对制造性优化的设计也能加快生产、降低难度和成本。掌握DFM后,产品团队便可转向大型零件加工和小型零件加工的特殊考量。
大型零件CNC加工的关键变通方案
大型零件加工最常见的两大挑战是:
- 零件过重:大多数CNC机床有重量上限,不可超载。
- 零件尺寸超出CNC机床行程范围:大型零件需要更大工作区和更长刀具伸出长度,以便刀具触及所有尺寸。
幸运的是,有许多变通方案可缓解这些痛点。
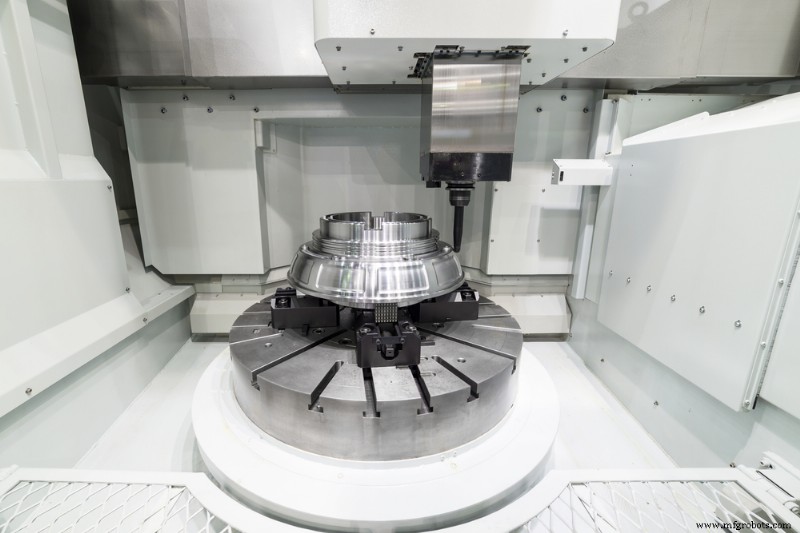
最具成本效益的方法是在设计阶段预判重量挑战,将零件拆分为不超重的子组件。但这会增加制造工时,且某些子组件可能仍过重,工人难以安全搬运。必要时,可使用支腿支架均匀分担载荷,减轻机床负担。
针对机床行程限制,操作员可通过以下方式应对:
- 倾斜零件,使其特征与机床行程路径对齐,更好适应可用空间
- 使用滑动夹具为长条形零件钻孔
- 使用滑动第四轴夹具为大型管材钻孔
- 旋转大型圆形零件,使所有特征落在工作包络内
- 同时滑动和旋转零件,以延伸X轴和Y轴行程
小型零件的设计考量与高效加工策略
尽管小型CNC零件更轻、生产效率更高,但定制加工极小零件仍面临技术难题,且难以保证高质量。产品团队只有在看清加工细节时才能准确检测,而小于0.005英寸(约0.127毫米)的特征肉眼难以分辨。此外,小型零件加工还需要专用设备。
好消息是,产品团队通常只需微调即可克服这些挑战。只要设计针对制造性优化,零件就适合CNC加工。为确保小型零件检测准确,团队可备置3D显微镜,放大观察特征和表面光洁度。
生产小型CNC零件时,制造商应仅使用高转速设备,以便使用更小钻头,有效深入零件的各个角落。
携手Fast Radius,构建更优、更智能的制造——您的按需制造合作伙伴
CNC加工可创建多种材质、尺寸和形状的高质量零件,但产品开发团队和机加工人员仍须留意零件尺寸。大型零件笨重难加工,极小特征在微小零件上更难验证质量。
设计和生产阶段均可调整,以确保超大或超小零件的精准生产。从一开始就面向可加工性设计,并在生产中实践上述变通方案,无论尺寸大小,您都能创造卓越产品。
无论是大型零件加工还是小型零件加工,资深制造合作伙伴的专业经验都能助您一臂之力。Fast Radius乐于将多年的设计经验分享给客户,助力他们以前所未有的速度创新、打造高质量零件。立即联系我们获取报价,开启合作之旅。
想深入了解?请访问Fast Radius学习中心,获取更多关于CNC加工及我们全套按需制造能力的深度文章。
准备好与Fast Radius共创零件了吗?
立即获取报价
工业技术