


CNC可制造性设计:您的完整DFM检查清单
CNC加工因工艺高度通用、可重复、可靠——兼容从木材、塑料到泡沫、金属广泛材料——成为最流行制造方法之一。产品团队在设计阶段专注DFM可大幅缩短CNC加工零件生产时间和成本。
本可下载指南汇总了设计CNC加工零件时应牢记的八大常见DFM考量。提交制造前对照此清单检查设计,可节省大量时间和成本。
CNC加工八大可制造性设计考量
1. 设计中是否有深腔?
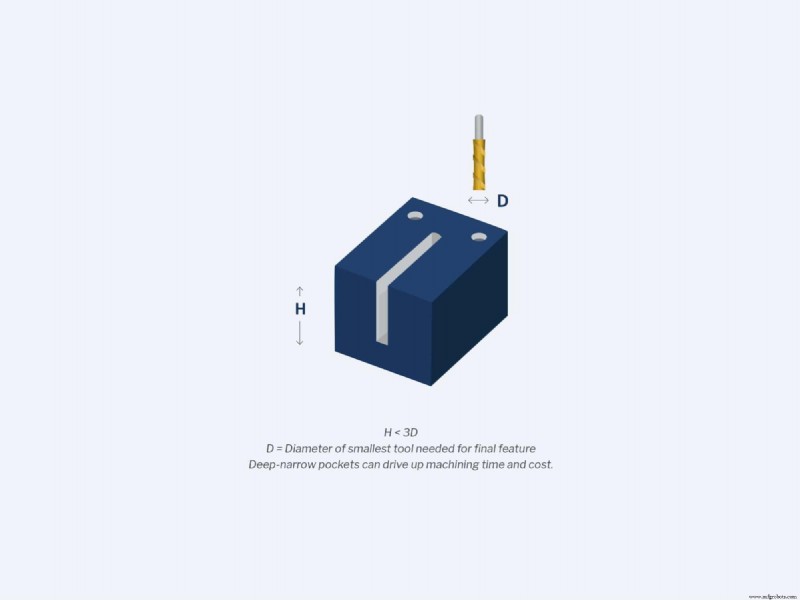
深窄腔或槽必须用较长刀具加工,长刀具更易断裂,也可能导致颤刀(机床振动)。此外,加工深腔需多次走刀,增加加工时间和制造成本。
尽可能避免设计带深腔零件。若深腔不可避免,工程师和设计师应尽量减小深度或增加腔横截面积。原则上,腔深度不应超刀具直径3倍。例如,用0.5英寸刀具时腔深不应超1.5英寸。工程师可能需根据所用材料和可用工具调整此数值。
2. 是否有窄区域?
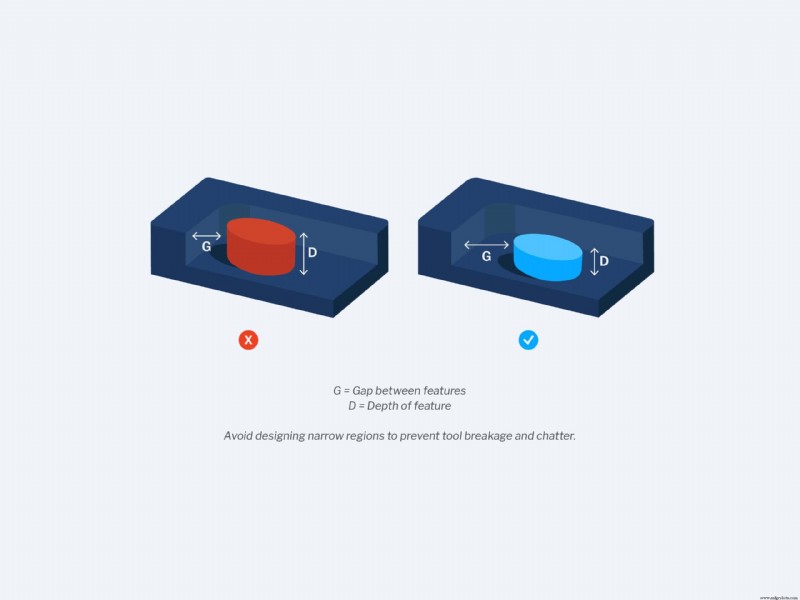
窄区域难制造,因刀具尺寸受限于特征各面最小距离。长小直径刀具易断裂和颤刀。
避免设计刀具难通过的过窄特征或面。若窄区域不可避免,不应太深。记住任何特征深度应小于刀具直径3倍。最佳实践:壁段厚度应大于0.01英寸。也可用较短大直径刀具减少颤刀。
3. 是否有尖锐内角?
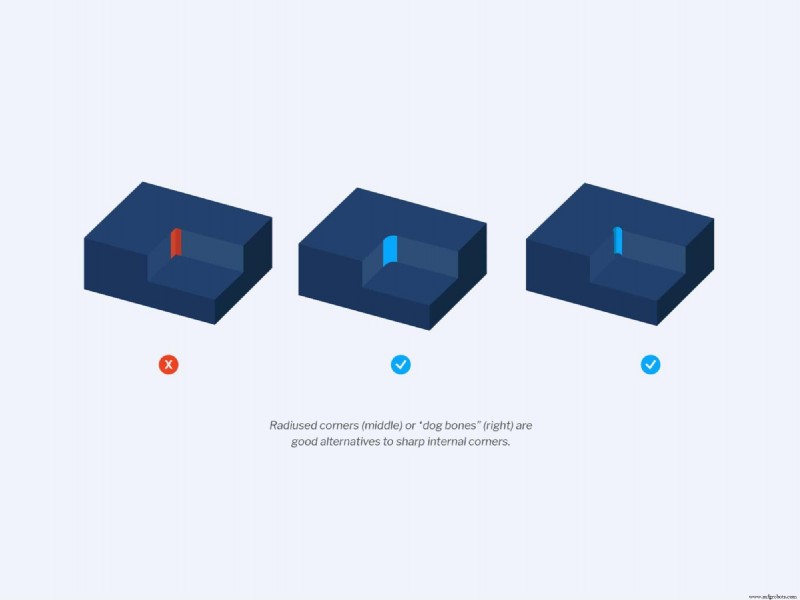
因所有CNC钻头圆柱形,难实现尖锐内角。钻头将留下未加工空间袋称内角圆半径。可用电火花加工等变通方法加工尖锐内角,但这些方法往往昂贵。
尽可能避免尖锐内角。理想情况下,内角半径需略大于刀具。若内角半径与成型它的刀具直径相同,会导致颤刀和刀具过早磨损。
将内角半径超标准值哪怕仅增加0.005英寸,可给刀具足够空间移动并遵循更圆弧路径。
4. 是否有不可触达特征?
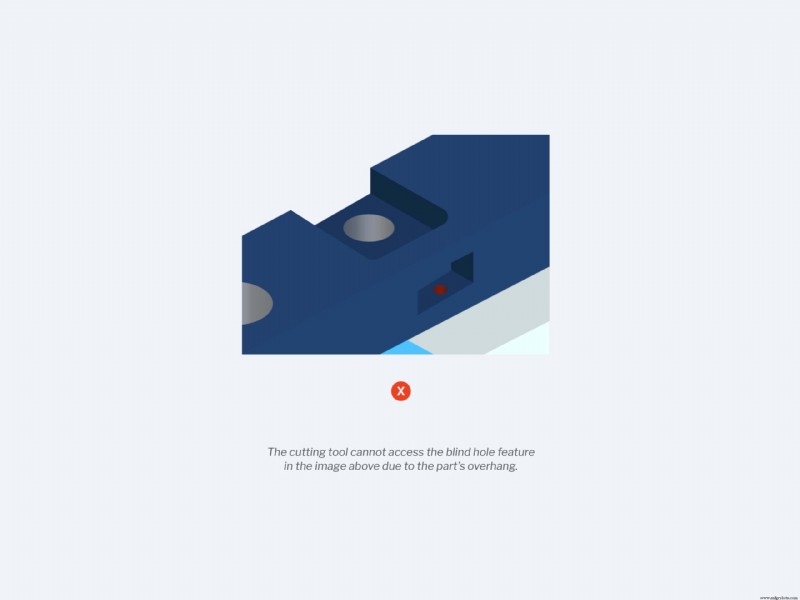
不可触达特征如另一腔内开口的沉孔或负拔模角腔,加工耗时更长——若可能的话——因切削刀具难轻松触达,进而推高成本。
应确保切削刀具能完全触达零件内所有特征,不被其他特征阻挡。
5. 是否有外圆角?
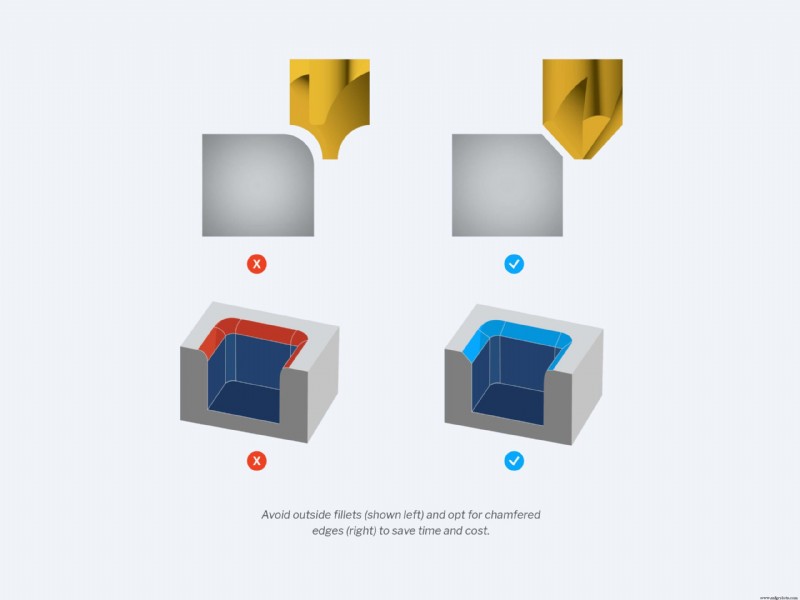
外圆角,即腔、凸台、槽顶部边缘圆角,需要极锋利刀具和精密设置。这两要求对某些产品团队可能成本过高。为避免这些成本,外部特征边缘倒斜角或倒角——而非圆角。
6. 零件壁是否过薄?
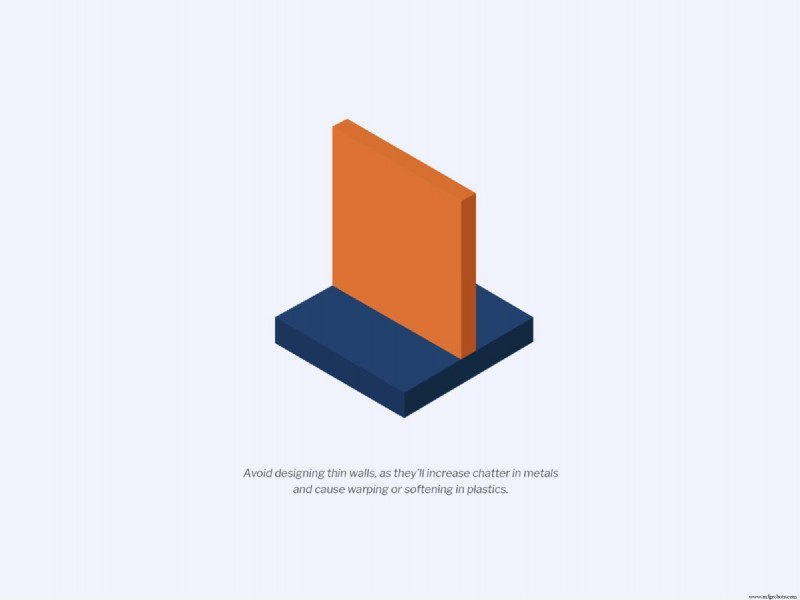
CNC加工金属时,薄壁增加颤刀,可能损害加工精度和零件表面光洁度。塑料薄壁可能导致翘曲和软化。因此,应尽力避免设计薄壁零件。
金属理想最小壁厚0.8mm,塑料1.5mm。可能在无显著风险下实现更薄截面,但需逐案评估。
7. 是否有平底孔?
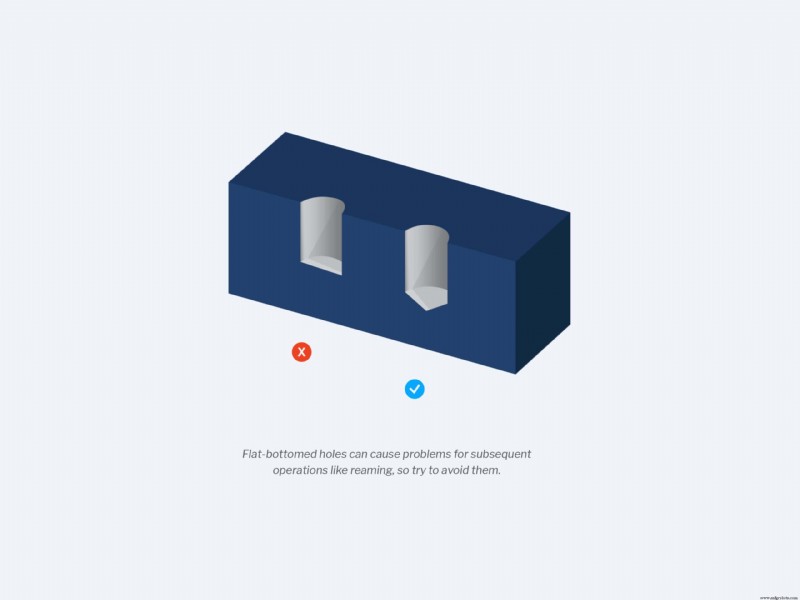
平底孔需要高级加工操作,常给后续操作如铰孔带来麻烦。避免创建平底盲孔——特别是小孔——改用标准麻花钻创建锥底孔。锥角通常118°或135°。
8. CNC机床钻头能否轻松进出?
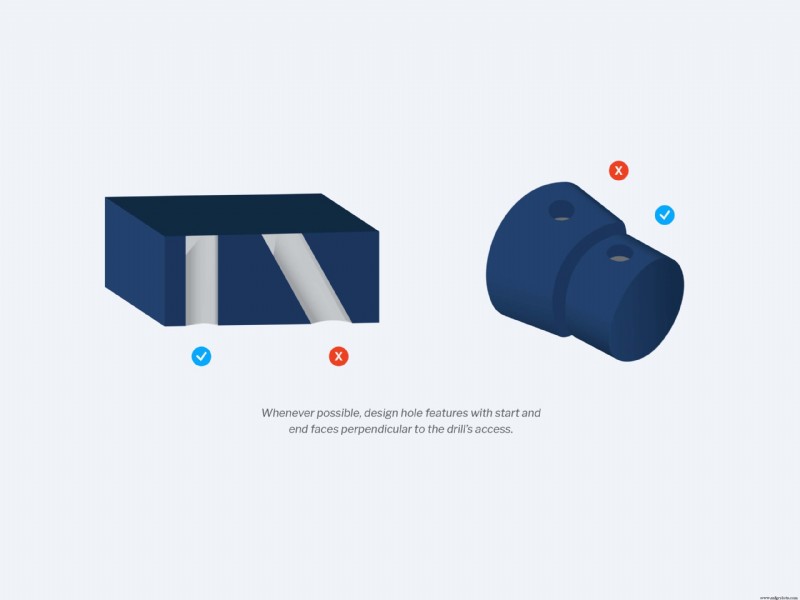
若表面不垂直钻轴,钻尖接触材料表面时会游移。此外,出口处不均匀毛刺使去毛刺困难。为缓解进出,避免设计孔特征始末端面不垂直钻轴。
CNC加工八大设计考量回顾
- 尽可能避免设计深腔零件,因深窄腔增加加工时间和成本。
- 避免设计刀具难通过的过窄特征或面,防止刀具断裂和颤刀。
- 圆角(中)或"狗骨"(右)是尖锐内角好替代方案。
- 确保切削刀具能完全触达零件内所有特征,不被其他特征阻挡。
- 避免外圆角(左图)选倒角边缘(右图)节省时间成本。
- 避免设计薄壁,因其增加金属颤刀、导致塑料翘曲软化。
- 避免平底盲孔导致铰孔等后续操作问题。
- 尽可能设计孔特征始末端面垂直钻轴。
与DFM专家及Fast Radius合作起步
为可制造性设计加速CNC加工过程、降低运营成本、提升能效、帮助产品团队创建清晰功能零件。常参考此简短清单确保设计正轨,但经验丰富制造合作伙伴如Fast Radius可提供更细致洞察。
Fast Radius团队可帮助工程师、设计师、产品团队确保DFM不偏离目标。我们拥有最新数字设计技术,合作伙伴可将设计推向新高度,我们提供可制造性和零件质量专家建议。更有甚者,我们专家准备好协助客户进行从CNC加工、注塑成型到聚氨酯铸造和3D打印等多种制造方法的设计和原型制作。让我们共创非凡。立即联系我们。
了解更多设计课程和CNC加工所有内容,请查看Fast Radius学习中心。
准备好与Fast Radius合作制造零件了吗?
开始获取报价
工业技术