


精通钣金折弯:专业人士必备的核心技术与设计指南
15世纪末,达·芬奇草绘简易轧机展示钣金折弯可能性。1590年,金属工匠始用双重滚筒压制金属改变厚度形状,将草图变为现实。自此钣金折弯技术迭代升级,涌现多种差异化能力的折弯工艺。但亘古不变的真理是:钣金成型项目的成败,取决于你对各类折弯方法及其设计适用性的理解深度。本文系统梳理钣金折弯核心知识,助你一次性做对项目。
钣金折弯工艺流程
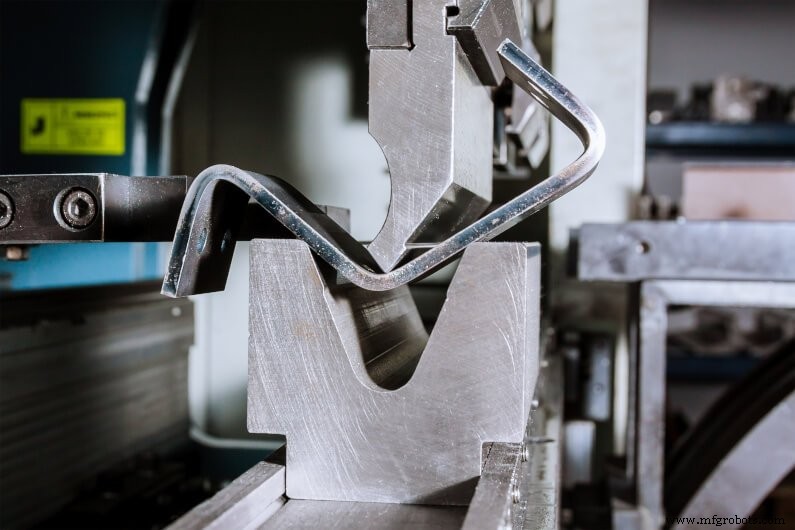
钣金折弯通过施加外力改变零件几何形状。应力超越材料屈服强度,使其发生塑性变形而不断裂。折弯机是常用设备:冲头下压置于模具上的钣金,形成目标几何形状。

(钣金折弯过程动画. 公共领域 via Wikimedia Commons)
虽原理直观,但折弯方法虽功能相似、操作迥异。选对方法是项目成功的第一步。
六大钣金折弯方法
方法一:V型折弯
最常用方法。V型模具与冲头配合,将钣金压入V型槽成型。通过不同角度冲头模具可实现锐角、钝角或90°折弯。
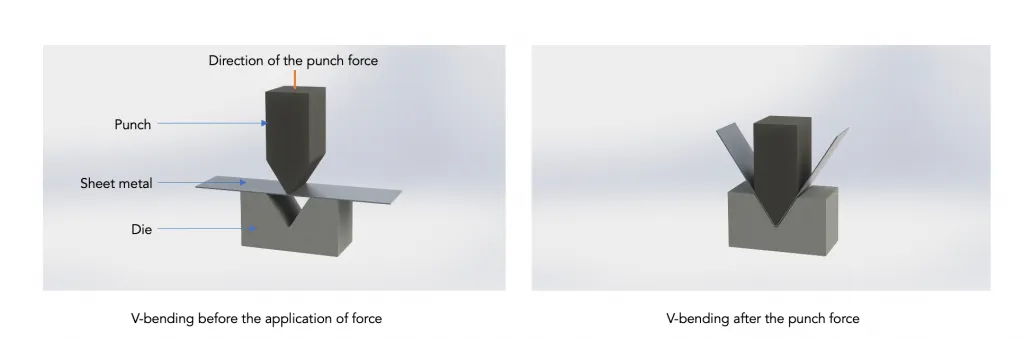
图1:V型折弯示意
方法二:气弯(自由弯曲)
同用V型冲头模具,但冲头不压至模具底部,保留空隙(气隙),赋予比常规V弯更精准的角度控制。例如90°模具可实现90°-180°任意角度。因回弹(弯曲力移除后零件部分恢复原形)更小,精度更高。回弹会导致折弯不准。
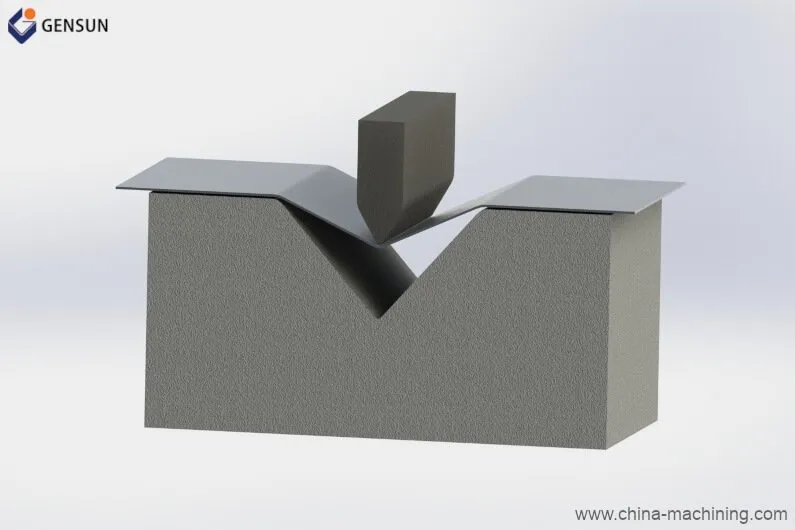
图2:气弯示意
方法三:底接(底弯)
V弯变体,同样解决回弹问题。折弯完成后,冲头尖端施加额外力量使折弯区进一步变形。
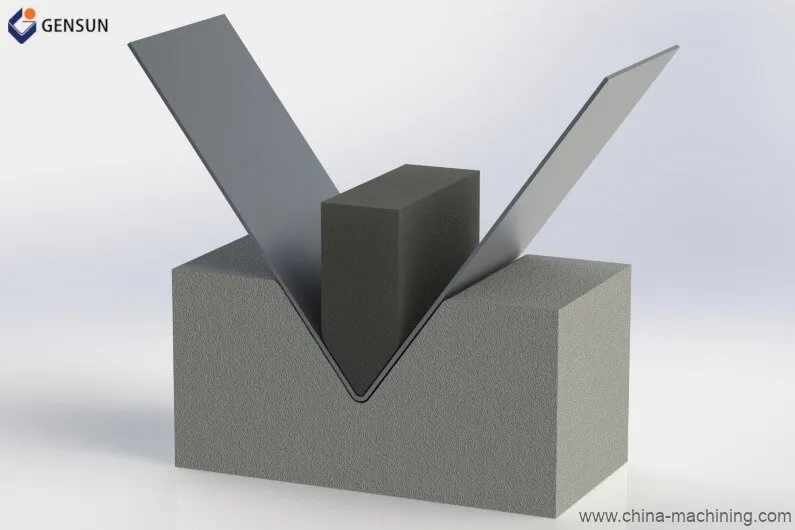
图3:底接示意
气弯与底接均提供精准角度控制,但底接需更大吨位冲床。
方法四:擦弯(边弯)
钣金由压料板压紧于擦弯模具,冲头作用于伸出模具与压料板的边缘,使其绕模具端部弯曲。
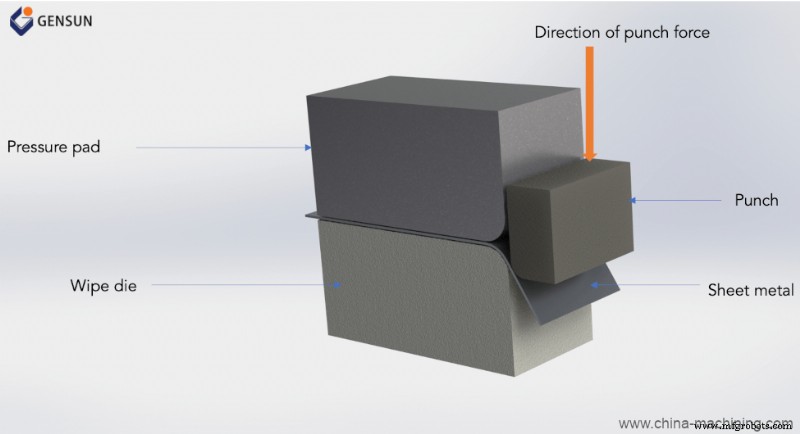
图4:擦弯示意
机械优势佳——以较小力实现目标折弯。但不适合钝角折弯,因需能提供水平力的复杂设备。
方法五:滚弯
利用多组辊轮送料并弯曲,将钣金成型为卷料、管材、锥体或曲面。可形成多曲线复合截面。特别适合厚度0.004-0.125英寸、宽度至20英寸的超长钣金件,如建筑照明、屋顶、暖通空调用的面板、轨道、货架。
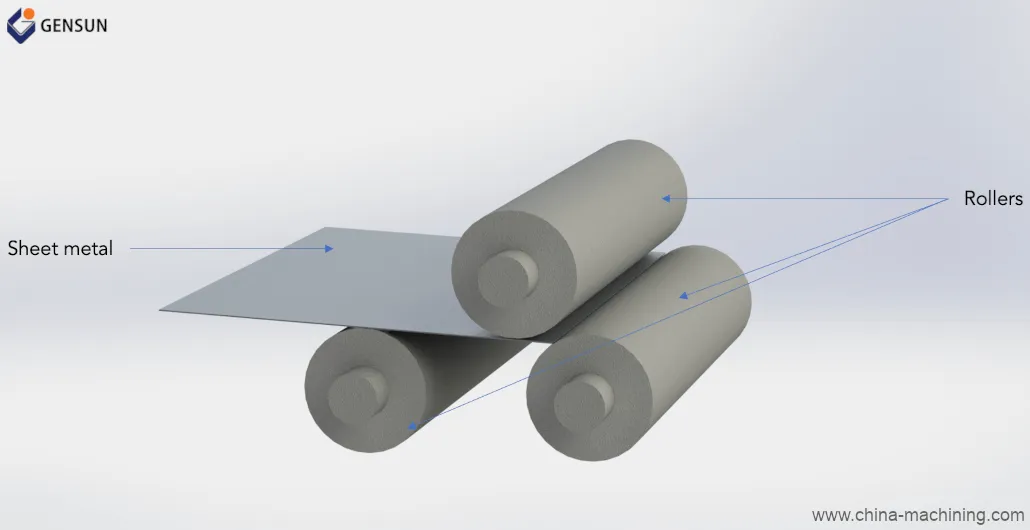
图5:滚弯示意
方法六:旋拉弯
钣金夹紧于旋转模具并绕其拉伸成型,弯曲半径与模具半径匹配。常配内部芯棒防止壁面起皱。
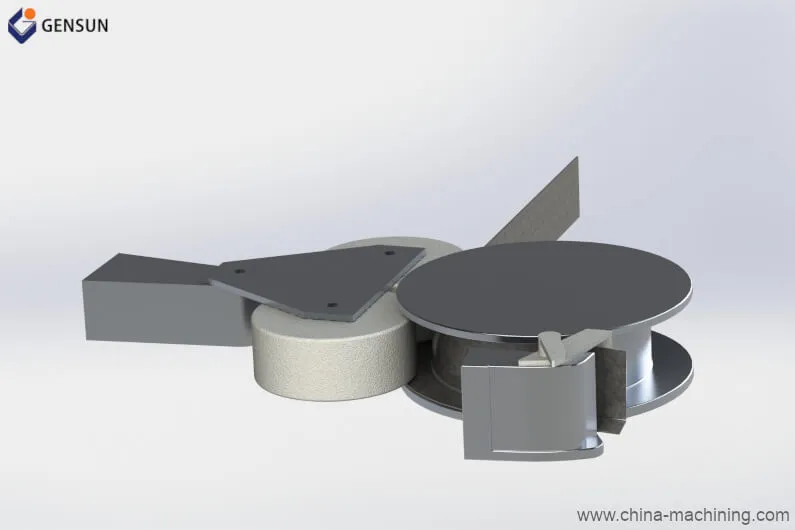
图6:旋拉弯示意
优势:不划伤表面(擦弯/V弯会划伤);能将材料弯成立尖锐钝角。
相关阅读:产品设计师须知的钣金原型制作五大要点
钣金折弯五大设计贴士
- 确保折弯区材料充足;
- 统一所有折弯内圆半径,减少换模成本;
- 内折弯半径≥板厚;
- 硬质材料垂直轧制方向折弯防断裂;
- 孔槽等特征距折弯线≥3倍板厚,避免变形;
- 选择有高质量钣金成型服务记录的机加工厂合作。
Gensun Precision Machining是亚洲领先的钣金成型服务商,提供高品质折弯服务,配合3D打印、CNC加工等能力,提供全方位制造解决方案。了解更多折弯服务。
工业技术