


注塑成型设计避坑指南:12大常见陷阱
通常我们乐于撰写最佳设计实践助您零件完美。应万圣节氛围,来聊聊“绝不该做什么”避免惊悚劣质零件。年产数十万零件,我们见过些令人毛骨悚然案例!避雷指南如下。
注塑成型翻车现场
壁厚过厚
壁厚是成型零件关键考量。壁过厚易缩痕、翘曲、形成内部气孔(气穴)。别怕,我们指南助您规避。注:仅为通用规则,非所有零件壁厚均达图表高低端。
| 树脂 | 英寸 |
|---|---|
| ABS | 0.045 - 0.140 |
| 乙缩醛 | 0.030 - 0.120 |
| 亚克力 | 0.025 - 0.500 |
| 液晶聚合物 | 0.030 - 0.120 |
| 长纤维增强塑料 | 0.075 - 1.000 |
| 尼龙 | 0.030 - 0.115 |
| 聚碳酸酯 | 0.040 - 0.150 |
| 聚酯 | 0.025 - 0.125 |
| 聚乙烯 | 0.030 - 0.200 |
| 聚苯硫醚 | 0.020 - 0.180 |
| 聚丙烯 | 0.025 - 0.150 |
| 聚苯乙烯 | 0.035 - 0.150 |
| 聚氨酯 | 0.080 - 0.750 |
未实施脱模斜度与圆角
脱模斜度与圆角对注塑零件设计至关重要。脱模斜度帮助零件从模具脱模时减少表面拖拽,因材料收缩紧贴模芯。脱模斜度不足需过大顶出压力,可能损坏零件甚至模具。经验法则:每1英寸(25.4毫米)型腔深度施加1度脱模斜度,但视材料和模具能力可能仍不足。务必与设计团队确认您零件规划脱模斜度是否充分。
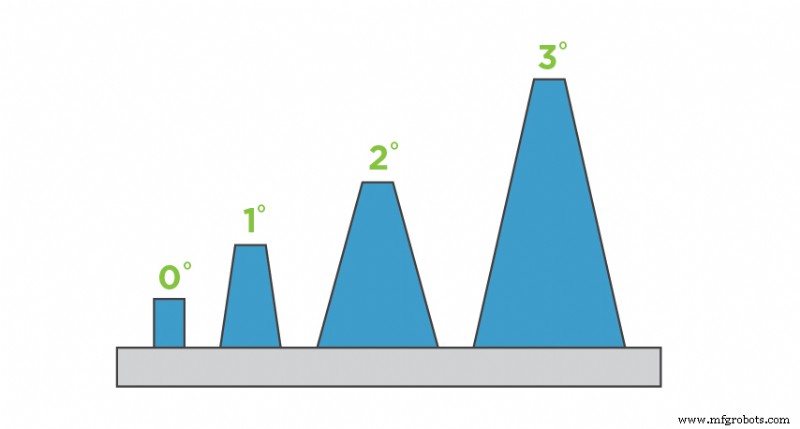
脱模斜度助零件脱模。此处展示各度数脱模斜度。
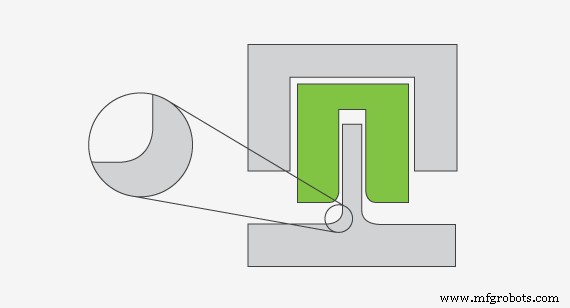
尖角应力集中高、塑料流动受阻。相反圆角应力集中降低、塑料流动增强。
圆角虽非注塑必须但应加于零件——消除尖角改善材料流动及零件完整性。树脂填充型腔流经圆角更顺畅。塑料倾向走最小阻力路径以最小化材料和模具应力。内置圆角也助脱模、降低脱模时翘曲断裂风险。
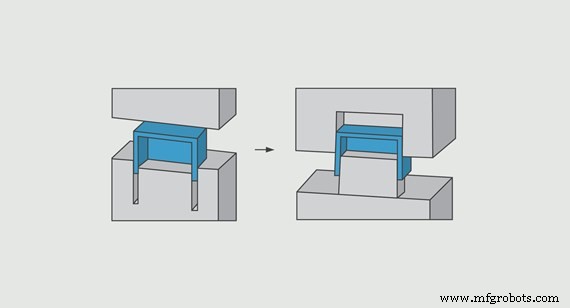
深肋方案:壁作肋设计盒子。加工抛光型腔成本高。型芯-型腔方案:盒子用型芯-型腔法设计。可用更大更快刀具加工特征。抛光更易更快。
未挖空或加筋
型芯和型腔常称为模具A/B面(上下半)。型芯-型腔设计法可节省制造时间成本、改善零件外观。此技术要求内外壁有脱模斜度使其平行。此法保持壁厚一致、维持零件完整性、提升强度和可成型性、降低整体制造成本。
3D打印陷阱
许多3D打印错误针对制造工艺。我们增材工艺各异且有独特考量。三大印刷问题避雷:
未上传高分辨率STL文件
有时收到低分辨率STL文件,导致粗糙分面(宝石状表面)。低分辨率文件不阻止制造但可能影响美观。大多数CAD建模软件允许导出设置调整分辨率。建议确保STL高分辨率但不超100MB以便上传操作。另选提交STP/STEP文件由我方转STL。
除STL,我们接受SolidWorks原生(.sldprt)、ProE(.prt)文件及其他CAD系统输出的实体3D CAD模型:IGES(.igs)、STEP(.stp)、ACIS(.sat)、Parasolid(.x_t或.x_b)格式。
未规避SLS和MJF收缩
材料分布不均导致差异收缩。零件一侧远比其余厚时,冷却速率不同。厚部位冷却慢于薄点,导致收缩。零件需厚特征时,建议挖空成壁厚约0.100英寸(2.54毫米)至0.125英寸(3.175毫米)壳体。若可能,使零件整体厚度匹配大特征壳厚。
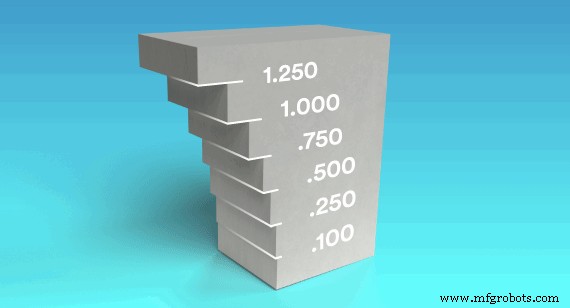
DMLS设计警惕悬垂——零件几何突变。如例所示,若下层比上层大将产生悬垂。
未避免金属3D打印大悬垂
不同于提供平滑坡度的自支撑角度,悬垂是零件几何突变。DMLS/金属3D打印对悬垂支持远不如立体光刻(SLA)和选择性激光烧结(SLS)等其他3D打印技术。设计悬垂勿挑战极限,大悬垂可能降低零件细节、更糟导致整构建崩溃。查看金属3D打印设计贴士了解DMLS如何制造复杂耐用轻量金属零件。
CNC加工误区
未避免需不必要加工的特征
常见错误:设计含无需机加工区域。此类不必要加工增加零件运行时间——运行时间是最终生产成本关键驱动。例:设计指定应用所需关键圆形几何(右图左侧插图)。要求先加工中间方孔特征再切除周围材料显露成品。但此法大幅增加切除剩余材料机加工时间。
简化设计(右图右侧插图)仅从块料切出零件,完全消除额外浪费加工。此例设计变更使机加工时间近乎减半。保持设计简洁避免额外运行时间、无谓加工——及增加成本。
设计高薄壁
CNC机床切削工具在加工力下微微偏转弯曲,被切材料亦然。可能导致不理想波纹表面、难满足零件公差。壁可能崩刃、弯曲、断裂。壁越高——我方最大2英寸(51毫米)——为增加材料刚性可能需越厚。壁宽高比3:1为良好经验法则。给壁加脱模斜度使其锥度而非垂直,可让加工更易、剩余材料更少。
添加小或凸起文字
零件可能需铣削件号、描述、公司logo。加文字增成本。文字越小成本越高。因切削文字极小铣刀相对低速运行,增加零件运行时间从而增最终成本。反之若零件容纳,较大文字切削显著更快、降成本。专业提示:若可能选凹陷而非凸起文字。
钣金痛点
特征离弯曲线太近
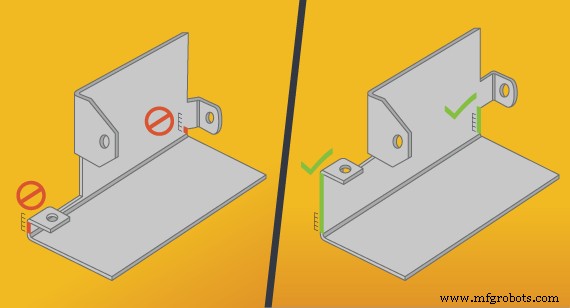
留意孔、凸耳等特征放置位置,确保不离弯曲太近,如图例所示。
快速制造麻烦:孔、凸耳或其他特征离弯曲太近。多近算近?遵循4T法则。所有特征离弯曲线至少4倍材料厚度。如设计指定0.050英寸(1.27毫米)铜,特征需至少0.200英寸(5.08毫米)间隙。否则零件折弯机成型怪异变形,无人愿见。
设计垂直钣金角
折弯机弯钣金不形成完美90度角。因刀具圆头,弯曲处会有圆角。量弯曲区长度除以二得弯曲半径,由制造刀具决定。
最常见内弯曲半径(我方默认)0.030英寸(0.762毫米)。重要考量:外弯曲半径——折弯机刀具模侧形成者——等于材料厚度加内弯曲半径。设计师爱花哨给每弯曲不同半径,但若成本控制优先,选所有弯曲同半径。
未包含硬件规格
始终记住在顶层装配信息含硬件详情告知制造商想用何种硬件。例:想含自攻螺母。务必在设计文件指定以确保获期望硬件置于零件预期位置。遵循这12条“避雷”贴士是良好开端,但制造过程中与我们资深应用工程师合作获取设计建议。他们全程护航确保零件完美,无论您选择何种制造工艺。
工业技术