


掌握钣金公差:精密制造实战洞见
选钣金零件制造商时,公差一词常被提及。皆愿零件成模型精确复刻,但真相是完美定义总需留些余地。这变异即我们称公差。虽术语常用,制造公差现实因工艺而异颇复杂。本文对比机加工、3D打印、钣金工艺及其对可达公差影响。
钣金制造 vs 机加工 vs 3D打印
机加工和3D打印是高精度制造方法,分别精准去除/添加材料产出最终几何。钣金是稍低精度方法,依赖薄金属板切割、弯曲、拉伸产出最终几何。钣金达成的较宽公差源于实现几何的高度可变工艺。
机加工提供制造公差最理解的参考帧。钣金图纸常见机加工公差块,如右图所示。
工程教育教导:三位有效数字±0.005英寸(0.127毫米)为基准公差。因单一机床创建特征与已创特征无关。无论在何处钻孔,下一孔位置尺寸仅由切削机床决定。
3D打印也是精密制造方法,实际精度由材料工艺决定。切记,像机加工,3D打印创建零件特征与先前特征无关。将持续添加材料至必要位置并保持高精度(假设设计正确支撑零件制造)。Protolabs 3D打印公差范围±0.002至±0.012英寸(±0.051至0.305毫米)。
除非另有说明: | |
.XX | ±0.01 |
.XXX | ±0.005 |
.XXXX | ±0.0005 |
角度 | ± 0.5° |
某种意义上,钣金走在制造与手工艺品界线。我们弯曲拉伸材料达成最终几何。非用单一高精度机床增减金属。事实钣金制造视特征需近十台机床。即使最基础成型件需切割机和弯曲机,各有公差限制。
Protolabs钣金公差
我们将公差分两类。
- 单一表面公差
- 跨多表面公差
单一表面公差远严于跨多表面。观察单一表面,大多特征用单一机床——激光或冲床——创建。像机加工和3D打印,这允许保持更严公差。引入弯曲几何时情况变复杂。
单一表面公差
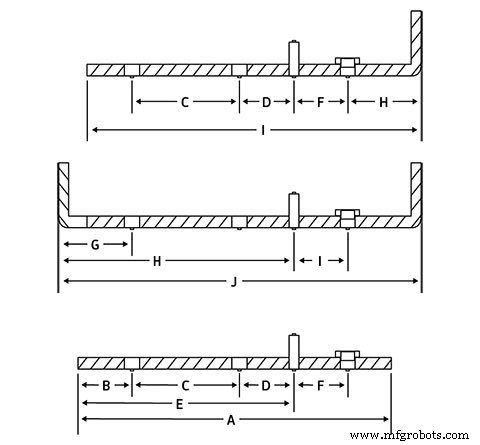
参考下表各标记零件段标准公差。
特征 | 参考 | 公差 ± |
边缘到边缘 | A | 0.005英寸(0.13毫米) |
边缘到孔 | B | 0.005英寸(0.13毫米) |
孔到孔 | C | 0.005英寸(0.13毫米) |
孔到硬件* | D | 0.010英寸(0.25毫米) |
边缘到硬件* | E | 0.010英寸(0.25毫米) |
硬件到硬件* | F | 0.015英寸(0.38毫米) |
弯曲到孔 | G | 0.015英寸(0.38毫米) |
弯曲到硬件* | H | 0.015英寸(0.38毫米) |
弯曲到边缘 | I | 0.010英寸(0.25毫米) |
弯曲到弯曲 | J | 0.015英寸(0.38毫米) |
*硬件指螺柱、螺母、支撑柱或其他自紧固件。
跨多表面公差
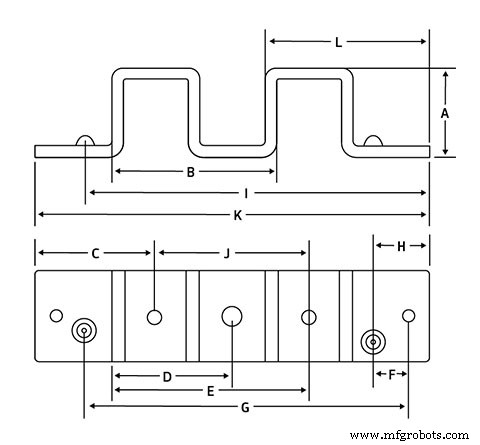
参考下表各标记零件段标准公差。
特征 | 参考 | 公差 ± |
弯曲到弯曲 | A | 0.015英寸(0.38毫米) |
弯曲到弯曲 | B | 0.030英寸(0.76毫米)* |
边缘到孔 | C | 0.015英寸(0.38毫米) |
弯曲到孔 | D | 0.030英寸(0.76毫米)* |
弯曲到孔 | E | 0.030英寸(0.76毫米)* |
孔到成型特征 | F | 0.010英寸(0.25毫米) |
孔到成型特征 | G | 0.030英寸(0.76毫米)* |
边缘到成型特征 | H | 0.010英寸(0.25毫米) |
边缘到成型特征 | I | 0.030英寸(0.76毫米) |
孔到孔 | J | 0.020英寸(50毫米)* |
边缘到边缘 | K | 0.030(.76毫米)* |
边缘到弯曲 | L | 0.030(.76毫米)* |
*非累积。
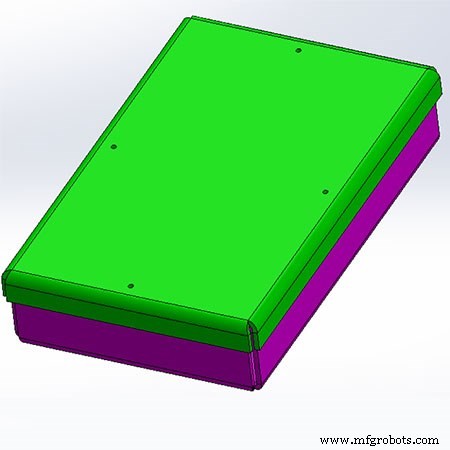
带基础盖钣金盒设计看似简单,但有细微差别需考量以确保配合良好。
叠加公差挑战
用此盒盖作钣金公差案例研究,分析钣金制造对可达公差影响。此组件简洁欺骗性。深入设计看设计良好钣金零件涉及细微差别。
先看绿盖。此件有四法兰从中部成型向上。中部四孔用于安装盖到下方粉盒。四孔由激光切割,位置尺寸受计算机控制工艺严控。这些孔定位精准,免受周围弯曲角度和线性公差影响。
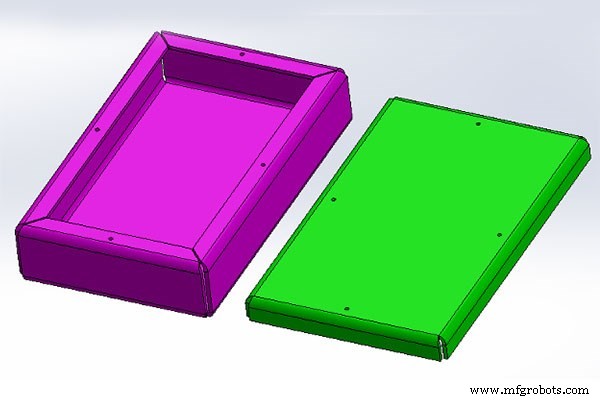
移除钣金盖,显露助创建良好盒盖设计的额外特征。
粉盒孔情况略异。不同于盖上孔在同一表面,盒孔在四不同表面每两表面间隔一弯曲。跨四弯曲测孔到孔,线性公差±0.030英寸(±0.762毫米)且每弯曲叠加角度公差1°。意味着孔位置控制不如盖紧。设计钣金组件时务必牢记此点。
如何克服?可放大盖孔允许安装孔错位,或用盒中浮动硬件允许盖盒错位。两法结合有效消除盒中叠加公差。最终得到功能可靠配合组件,以钣金设计功力折服客户。
公差要点
我们制造精密钣金组件。但精度非跨所有制造方法一致。设计师不能期望钣金零件保持机加工级公差。理解此点,深思设计指南和钣金方法,您也能用零件成就大事。
工业技术