


金属表面光洁度对照表在Metal Cutting质量管控中的核心作用
金属表面光洁度特性参考工具
金属表面光洁度对照表是Metal Cutting内部质量保证流程有时使用的参考资料。(可访问我们网站“质量承诺”页面了解更多质量措施。)
通常这些图表提供标准表面光洁度测量指南,如:
- 使用的不同参数
- 不同加工方法典型粗糙度
- 从微英寸(µin)到微米(µm)的单位换算
什么是标准表面光洁度?
表面光洁度通常描述为表面纹理度量。由表面花纹方向(纹向)、粗糙度、波浪度表征。标准表面光洁度包括不同生产方法实现的加工光洁度常用特征。
搜索“表面光洁度对照表”能找到什么?它与金属零件标准表面光洁度有何关联?让我们细看。
Ra及其他表面光洁度单位
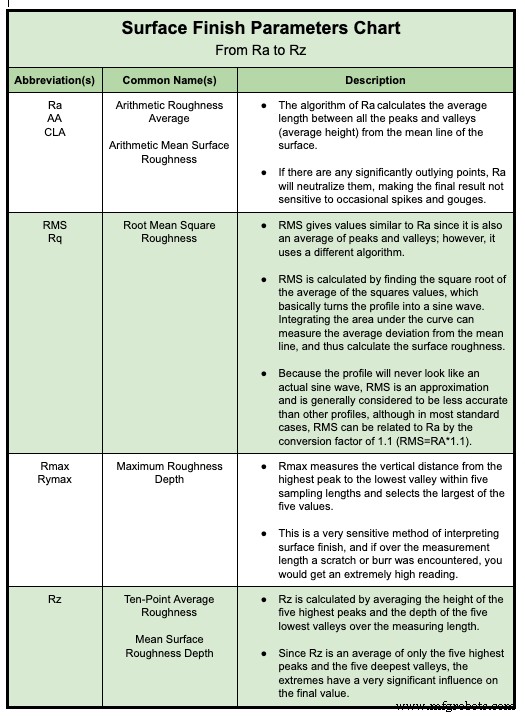
一类金属表面光洁度对照表可能描述表面光洁度参数——即描述表面光洁度的不同测量单位和算术计算。此类图表可能含以下参数:
- 最常用参数是算术平均粗糙度(Ra)。计算所有峰谷间平均长度(或从表面中心线平均高度)。因中和显著离群点,Ra对偶尔尖峰和沟槽不敏感。
- 均方根粗糙度(RMS)与Ra相似但普遍被视为近似值,因此不如Ra准确。RMS用算法求值平方平均值平方根。基本上RMS将表面轮廓转为正弦波并测量曲线偏离中心线平均偏差。
- 最大粗糙度深度(Rmax)测量采样长度内最高峰至最低谷垂直距离并取最大值。作为高灵敏度表面光洁度估算法,Rmax易受毛刺划痕导致读数偏高,指示整体表面更粗糙。
- 十点高度(Rz)通过平均五个最高峰高度和五个最低谷深度计算。因只看极值,Rz产生值偏高,可能不准确反映平均表面光洁度。
Metal Cutting通常测试Ra,也是大多数客户要求。虽Ra和RMS有时因近似换算因子RMS = Ra x 1.11而交替使用,我们鼓励客户用Ra。它被认为更准确且行业广泛接受。
表面粗糙度对照表
另一类金属表面光洁度对照表可能显示不同制造工艺可达表面粗糙度平均范围值。这有助于了解,因加工工艺不同表面光洁度差异巨大。
在不同切割方法间决策是关键步骤,若成品金属零件特定表面对应用成功至关重要。此外,达成特定表面光洁度可能需多道工序。
每种金属切割工艺有自身特征(机加工人员称“见证痕迹”)。可在特定程度和限制内变化,仍取决于工艺。
例如,机加工表面光滑度有下限,可用抛光实现高光滑表面。或用磨削创造锐利边缘或亮面。
可找对比磨料切割、EDM、平面磨削、铣削、车削、研磨、抛光等标准表面光洁度的表面粗糙度对照表。注意表面光洁度测量中数值越低,表面越光滑——即粗糙度越低。
表面粗糙度单位换算
另一类金属表面光洁度对照表可能显示特定表面粗糙度等级不同单位间换算。例如此处图表提供Ra和RMS在标准制和公制(微英寸和微米/微米)间换算:
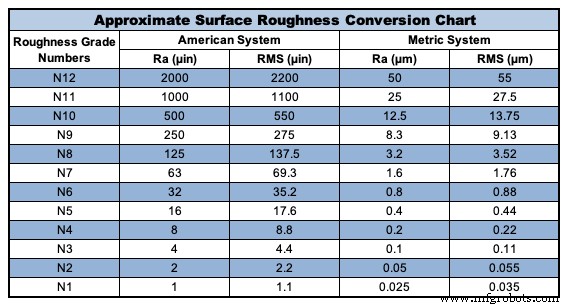
注意表面粗糙度换算为近似值。因Ra和RMS测量不同东西,仅当正弦波轮廓——或峰谷贯穿表面完美一致时可换算,这在现实中罕见。
目视比较表面光洁度工具
搜索标准表面光洁度图表的人可能实际在找图片,展示特定表面——如粗糙度63 µin Ra——应长什么样。
此处另一实用参考工具登场:表面光洁度比较样板,也称表面粗糙度比较板。
表面光洁度比较样板提供替代机械测试每个零件获取实际Ra值的检验工具。机械测试通常涉及两法:
- 接触式表面粗糙度轮廓仪,探针骑行零件表面读取——可能划伤或改变零件表面
- 非接触非破坏性工具,利用干涉仪或其他光学3D计量测量而不接触零件表面
但可看比较样板上Ra 63 µin(或32、16、8 µin等)外观与待检零件对比。
使用表面光洁度比较样板是快速简便方式,通过目视而非物理测量表面轮廓判断零件是否合格。
不同类型比较样板
正如不同金属切割工艺有不同平均表面光洁度范围,不同工艺也有不同比较样板。
因为例如EDM切割零件表面呈微小“凹坑”外观,磨料法产生极细微微弧线横跨端面。即使完全相同Ra值,因切割工艺不同外观可能截然不同。
因此,务必确保看正确工艺对应的比较样板。
比较样板局限
此外,当达到更低(更光滑)表面光洁度要求如2 µin或1 µin Ra,比较样板无帮助。因除非高倍放大,2 µin与1 µin Ra(或更低)差异不明显。
若应用有关键范围——如每件必须在10至25 µin Ra间——比较样板也可能非最佳。这些情况可能需机械测试确保表面光洁度在指定范围内。
严苛表面光洁度标准
Metal Cutting最常处理的表面光洁度是小精密金属零件端面切割和管棒直径体表面。
重要的是记住,若零件某处有瑕疵、凹痕、划痕,可能不计入零件总表面光洁度测量。但我们极力最小化此类表面光洁度缺陷,并在表面光洁度对产品关键时可按需检测任意缺陷。
端面切割典型结果
我们磨料切割法保守产出32或63 µin Ra或更好端面切割,视砂轮而定。(记住数值越低越光滑——“或更好”即“或更低”。)我们保守从高Ra值起步,因不同金属类型在可达成结果中起关键作用。
研磨件端面切割表面光洁度典型16 µin Ra或更好。最佳结果是机械抛光达1 µin Ra甚至更光滑端面切割。
体表面典型结果
若客户要求异于原材料“拉拔态”表面,Metal Cutting可磨削材料达成零件直径表面(或零件本体)期望结果。我们通常通过磨削达8至16 µin Ra,特定条件下2至4 µin Ra可能。
滚光去毛刺附加益处是可产生抛光作用,产生更光滑8 µin Ra或更好表面。自此可用机械抛光技术将本体表面光洁度降至1 µin Ra以下。
若需较粗糙表面,可用喷砂或磨削刻意制造极粗糙表面,可能超100 µin Ra。
(阅读更多我们如何满足小金属零件Ra表面光洁度要求。)
如何满足您的金属表面光洁度需求
从不同类型金属表面光洁度对照表可见,有各种表面光洁度选项和不同看待表面粗糙度方式。
幸而,凭借金属切割工艺选择和各种精加工技术,合适合作伙伴能生产满足您表面光洁度要求及其他关键尺寸需求的金属零件。
了解更多,请查看视频如何避免最后时刻表面光洁度问题。
工业技术