


掌握弯曲缓冲槽:钣金零件中何时及如何添加
拿一张纸,试着只折叠中间一英寸形成一个翻盖。您做不到,因为其余部分也想跟着折叠。要实现这一点,您需要一种方法,确保只有那一英寸宽的纸能折叠,而其余部分保持平整。但钣金在弯曲时会拉伸,从周围汲取材料以实现产生几何形状所需的变形。如果在没有缓冲槽的情况下弯曲法兰,这种拉伸会从弯曲相邻区域拉取材料,导致难看的变形和撕裂。这就是为什么弯曲缓冲槽如此重要。
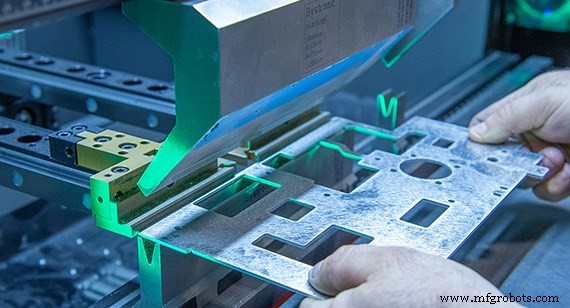
什么是弯曲缓冲槽?
弯曲缓冲槽无非是在钣金上切两个小口,以释放两者之间的金属。它将您想要折叠的材料与零件其余部分分开。只有当弯曲两侧都有材料时才需要它。如果冲压或激光切割的特征(如孔或切口)离弯曲太近,导致切口的一部分在另一侧与平面齐平的地方变形或撕裂,该特征可充当弯曲缓冲槽。为避免产生意外的弯曲缓冲槽,请确保孔特征距离弯曲区域至少2-3倍材料厚度。
何时使用弯曲缓冲槽
弯曲缓冲槽可防止弯曲之间或弯曲与平面之间过渡处发生撕裂。它们是确保零件外观整洁、无变形、毛刺和弯曲边缘终止处尖点的好方法。如果您的零件承受振动或弯曲,这一点尤为重要,因为无缓冲槽弯曲产生的撕裂和裂纹往往会迅速扩展。使用圆角缓冲槽而非直角缓冲槽也有助于减少撕裂和裂纹扩展。最终,设计良好的弯曲缓冲槽能创造出更坚固、更稳定、更美观的零件。
弯曲缓冲槽的优势
添加弯曲缓冲槽:
- 防止折弯机导致的零件撕裂和变形。 无撕裂意味着零件更安全、更易制造、更耐用,制造完成后能获得外观更好、更令客户满意的零件
- 分离零件的弯曲和非弯曲元素。 隔离零件的弯曲部分使其更耐用、更美观
- 确保成型精度。 弯曲缓冲槽给折弯机操作员留出工具放置的余地。通过使用较宽的弯曲缓冲槽来宁可多留余量,将大大方便折弯机操作员的工作,使其更轻松、安全、准确。这在大批量生产时可转化为成本节约,因为成型设置和运行时间会减少。
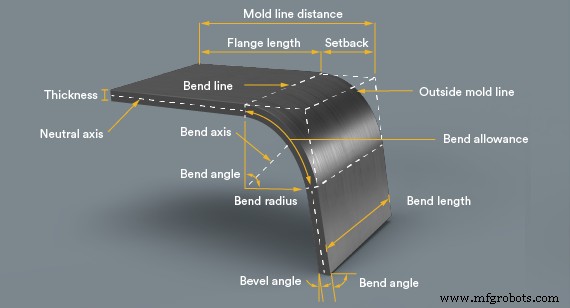
如何在设计中添加弯曲缓冲槽
我们经常收到不包含弯曲缓冲槽的设计。为确保成功制造您的零件,我们会在您的设计中添加缓冲槽。如果您想节省时间和金钱,自己添加非常简单。只需在您想要弯曲的零件区域两侧,添加一个至少0.030英寸(0.762毫米)宽、至少延伸至弯曲半径末端0.015英寸(0.381毫米)以外的切口。请参考插图获取指导。对于90度弯曲,弯曲缓冲槽的计算公式为:材料厚度 + 弯曲半径 = 弯曲缓冲槽,即 0.10英寸(2.54毫米)+ 0.030英寸(0.762毫米)= 0.13英寸(3.302毫米)。
对CAD模型的这一微小调整,可能意味着零件制造成功与失败的区别。
工业技术