


钣金折弯精通:原理、展开补偿与专家实战技巧
定制化产品需求激增,研究证明钣金是可通过简单成型工艺(如金属折弯)转化为各种形状的多功能材料,满足生产所需多样形式。实现此过程涉及多道工序,懂得如何折弯钣金需具备相关知识储备。
本文探讨钣金折弯重要性、在钣金加工中的地位、如何折弯钣金,并含折弯钢板实用贴士。
钣金折弯
钣金折弯是制造不同形状产品的有效途径,保证简便高效。您将了解折弯定义、重要性及工艺方法。
钣金折弯通过施加外力改变板材形状,以达成制造所需形式。外力仅改变外部特征,板材长度、厚度等参数不变。钣金延展性允许其经历多种成型过程。
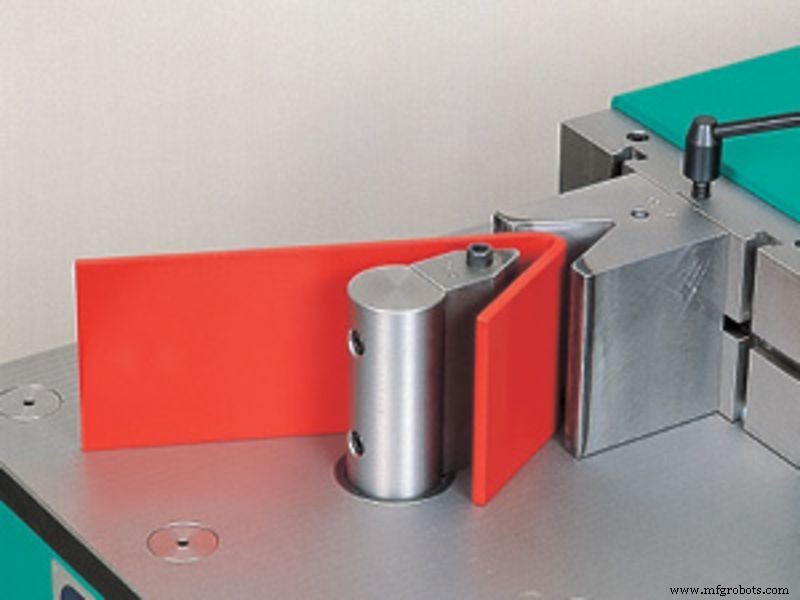
折弯钣金应用
钣金折弯是金属加工行业核心工序。如汽车行业通过不同形状组合实现完美零部件设计。工艺可用于工业级大型发动机部件,也可制造更换磨损发动机部件的小零件。所有折弯方法遵循标准技术确保生产精度。
钣金折弯方法
折弯方法目标一致——将钣金结构转化为目标形态,但操作手段不同。懂得折弯钣金需理解材料厚度、弯曲尺寸、弯曲半径、用途等因素决定方法选择。
以下方法不仅展示如何折弯,更指导最佳工艺选择。最常用方法:
V型折弯
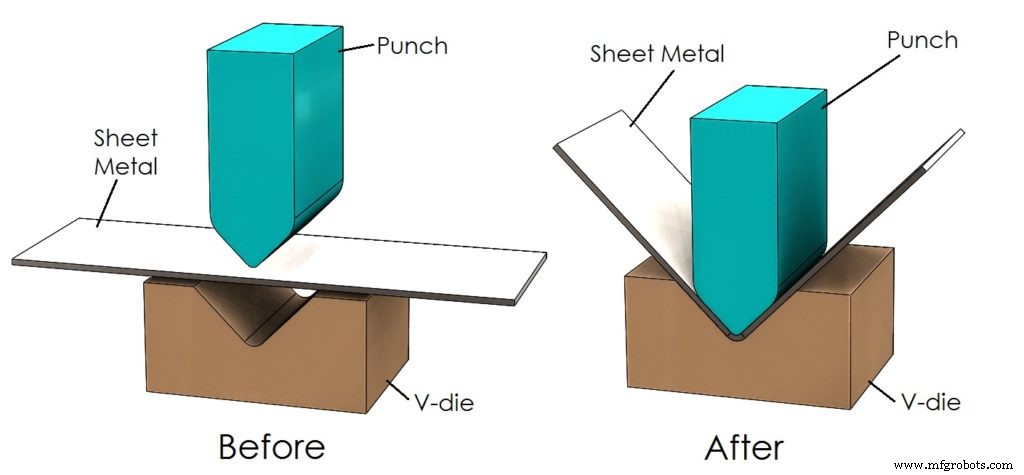
最常用折弯法,适用大多数项目。使用冲头和V型模具在期望角度折弯。冲头压住置于V型模上的板材。
折弯角度取决于冲头压力点位置。此法简便高效,可在不改变钢板位置下完成折弯。
V型折弯分三类:
· 底死点折弯
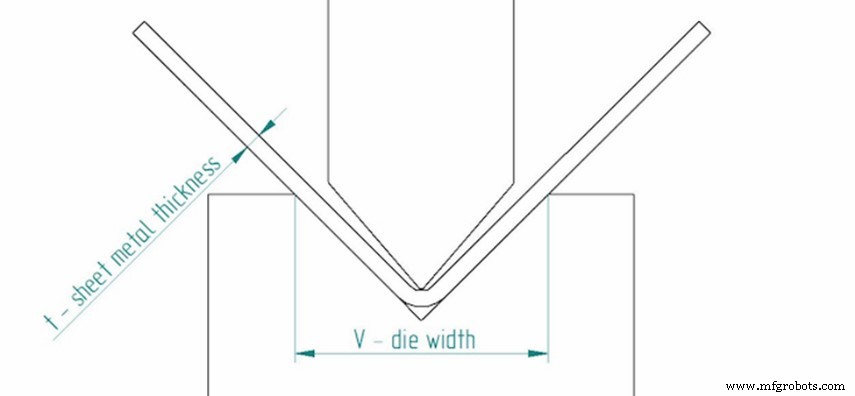
顾名思义,将板材压至预设模具底部形成确定角度形状。模具角度位置决定折弯结果。板材回弹不可能,因冲头力与模具角度将板材固化为永久结构。
· 压印折弯
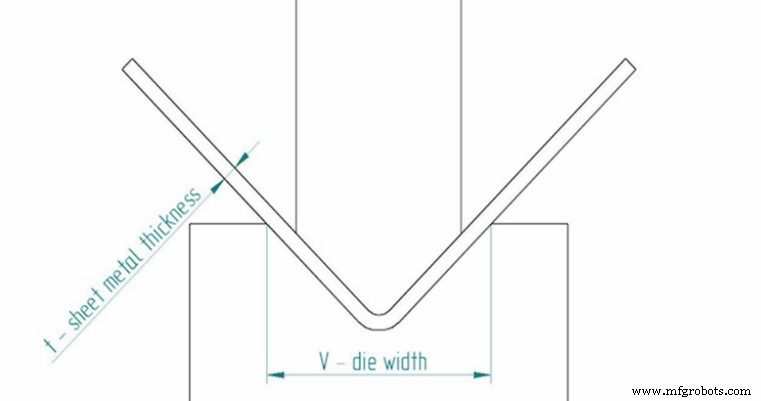
因高精度及创建特征标识能力被广泛采用。无板材回弹,因压印在小半径穿透板材形成凹痕以区分零件。
· 自由折弯
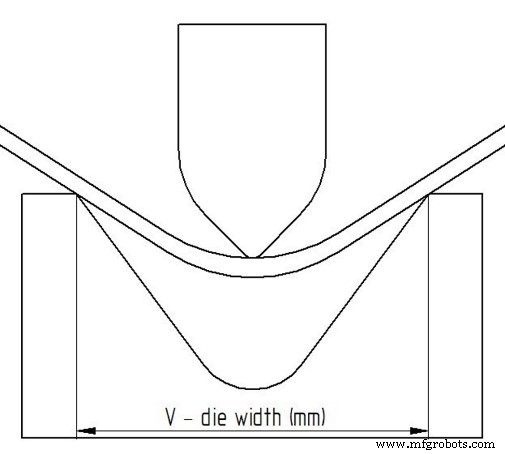
又称部分折弯,精度低于底死点与压印法,但因简便易操作(无需工具)常被采用。
缺点:唯一易产生板材回弹的方法。
自由折弯中,冲头对置于模具开口两点的板材施力。折弯机常用于V型折弯,夹持板材于冲头与模具间压制(板材不接触模具底部)。
(折弯机是钣金折弯简单机床,通过夹持板材在冲头与模具间工作形成所需弯曲)
滚圆折弯
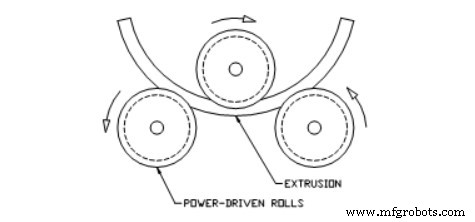
将板材弯成卷状或曲面。使用液压机、折弯机、三组辊轮制造不同弯曲或大圆弯。利用辊轮间距制造弯曲曲线,适用锥体、管材、中空形状成型。
U型折弯
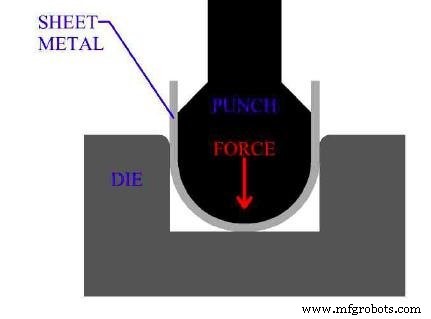
原理同V型折弯,使用相同工具(除U型模外)及工艺,仅成型形状为U型。U型折弯普及度高,但其他方法可更灵活成型该形状。
擦式折弯
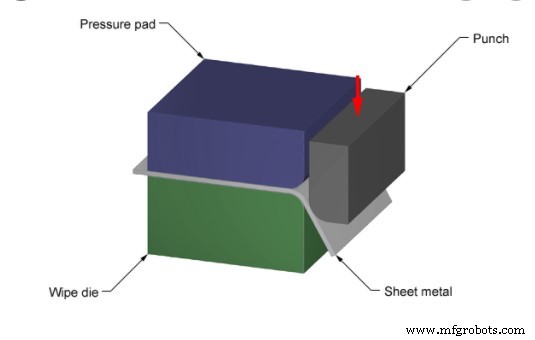
用于折弯板材边缘。依赖擦式模具。板材须妥善压紧于擦模上,擦模决定板材弯曲内半径。
旋转折弯
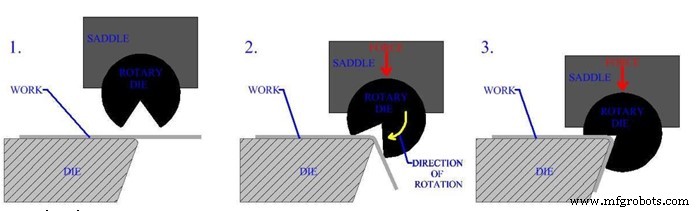
优于擦式与V型折弯:不划伤材料表面;可折弯锐角(>90°)。
若需在线金属折弯服务,选RapidDirect。上传文件,24小时内联系您。
钣金折弯展开补偿
折弯补偿是制造术语,指为适应钣金拉伸弯曲而预留的余量。板材从平直状态折弯后物理尺寸改变。折弯力导致材料内侧压缩、外侧拉伸。
此变形导致板材整体长度因压缩拉伸而改变。但从弯曲厚度方向计算——内侧压缩面至外侧张力面长度不变。这由“中性轴”线表示。
折弯补偿考量板厚、弯曲角度、工艺方法、K因子(钣金折弯计算常数,用于估算材料拉伸量)。K因子为弯曲内侧压缩线与外侧张力比率度量。
内表面收缩、外表面膨胀时,K因子保持恒定。K因子(通常0.25-0.5)作为折弯计算控制参数,助于确定修剪前所需精确材料量,亦用于弯曲半径对照表。
折弯钢板5大贴士
折弯钢板看似复杂,有贴士则易操作。以下贴士助您得心应手:
· 警惕回弹
折弯时须超越目标角度。因钣金高折弯能力致其回弹原位。故须预留余量,略微过折至目标位置上方。
· 板材延展性是否足够?
锐角折弯会开裂板材,尽量避免。需考虑钢材规格,非所有材料延展性足以承受锐角折弯。
· 适用时必用折弯机
折弯机提供支撑,保证折弯整洁、弯曲件图案连贯。
· 勿忘工艺定位孔
折弯件应设工艺定位孔,保证板材在模具中精准定位,消除折弯过程位移,确保多件一致性。
· 折弯补偿
核算折弯补偿是懂得折弯钣金的关键,确保成品精度。
总结
定制金属产品需求持续存在,钣金折弯知识不可或缺。本文介绍钣金折弯重要性及如何折弯成型所需形状。
了解工艺不够,但工艺并不复杂到无法自行尝试。重视品质与交期者,RapidDirect是您的最佳拍档。凭借工程支持,将设计变现,超越竞争对手。
常见问题
最佳钣金折弯方法是什么?最佳方法因材料用途而异。每种方法服务不同目的、产出不同形状。故最佳方法取决于待成型材料用途。
钣金易折弯吗?折弯钢板稍棘手,但透彻理解工艺后很容易。需掌握方法与工具。可重读本文熟悉流程。
工业技术