


钣金成形五大核心工艺及其典型应用场景
钣金在众多行业项目中举足轻重。常用钢/铝,薄而平。但钣金改型普遍且必要,视应用而定。这就是钣金成形工艺登场的舞台。
钣金凭成形性、延展性、张力特性广泛应用。制造商核心目标:在保结构完整前提下按需塑形。手段多元、公差各异。本文拆解核心钣金成形工艺及其行业适配性。
弯曲 钣金
施压改变钣金形状。手工难行,工业压力机必需,如高强辊压成型机。须深谙材料物理特性,避免损伤/过度挠度。
折弯机与压力机为上选。液压/气压/机械/电力作用于板材不同位置,配合成形模达成目标形状。材质决定施力大小与方向。
折弯机冲模组合丰富,适配多工种。
应用场景
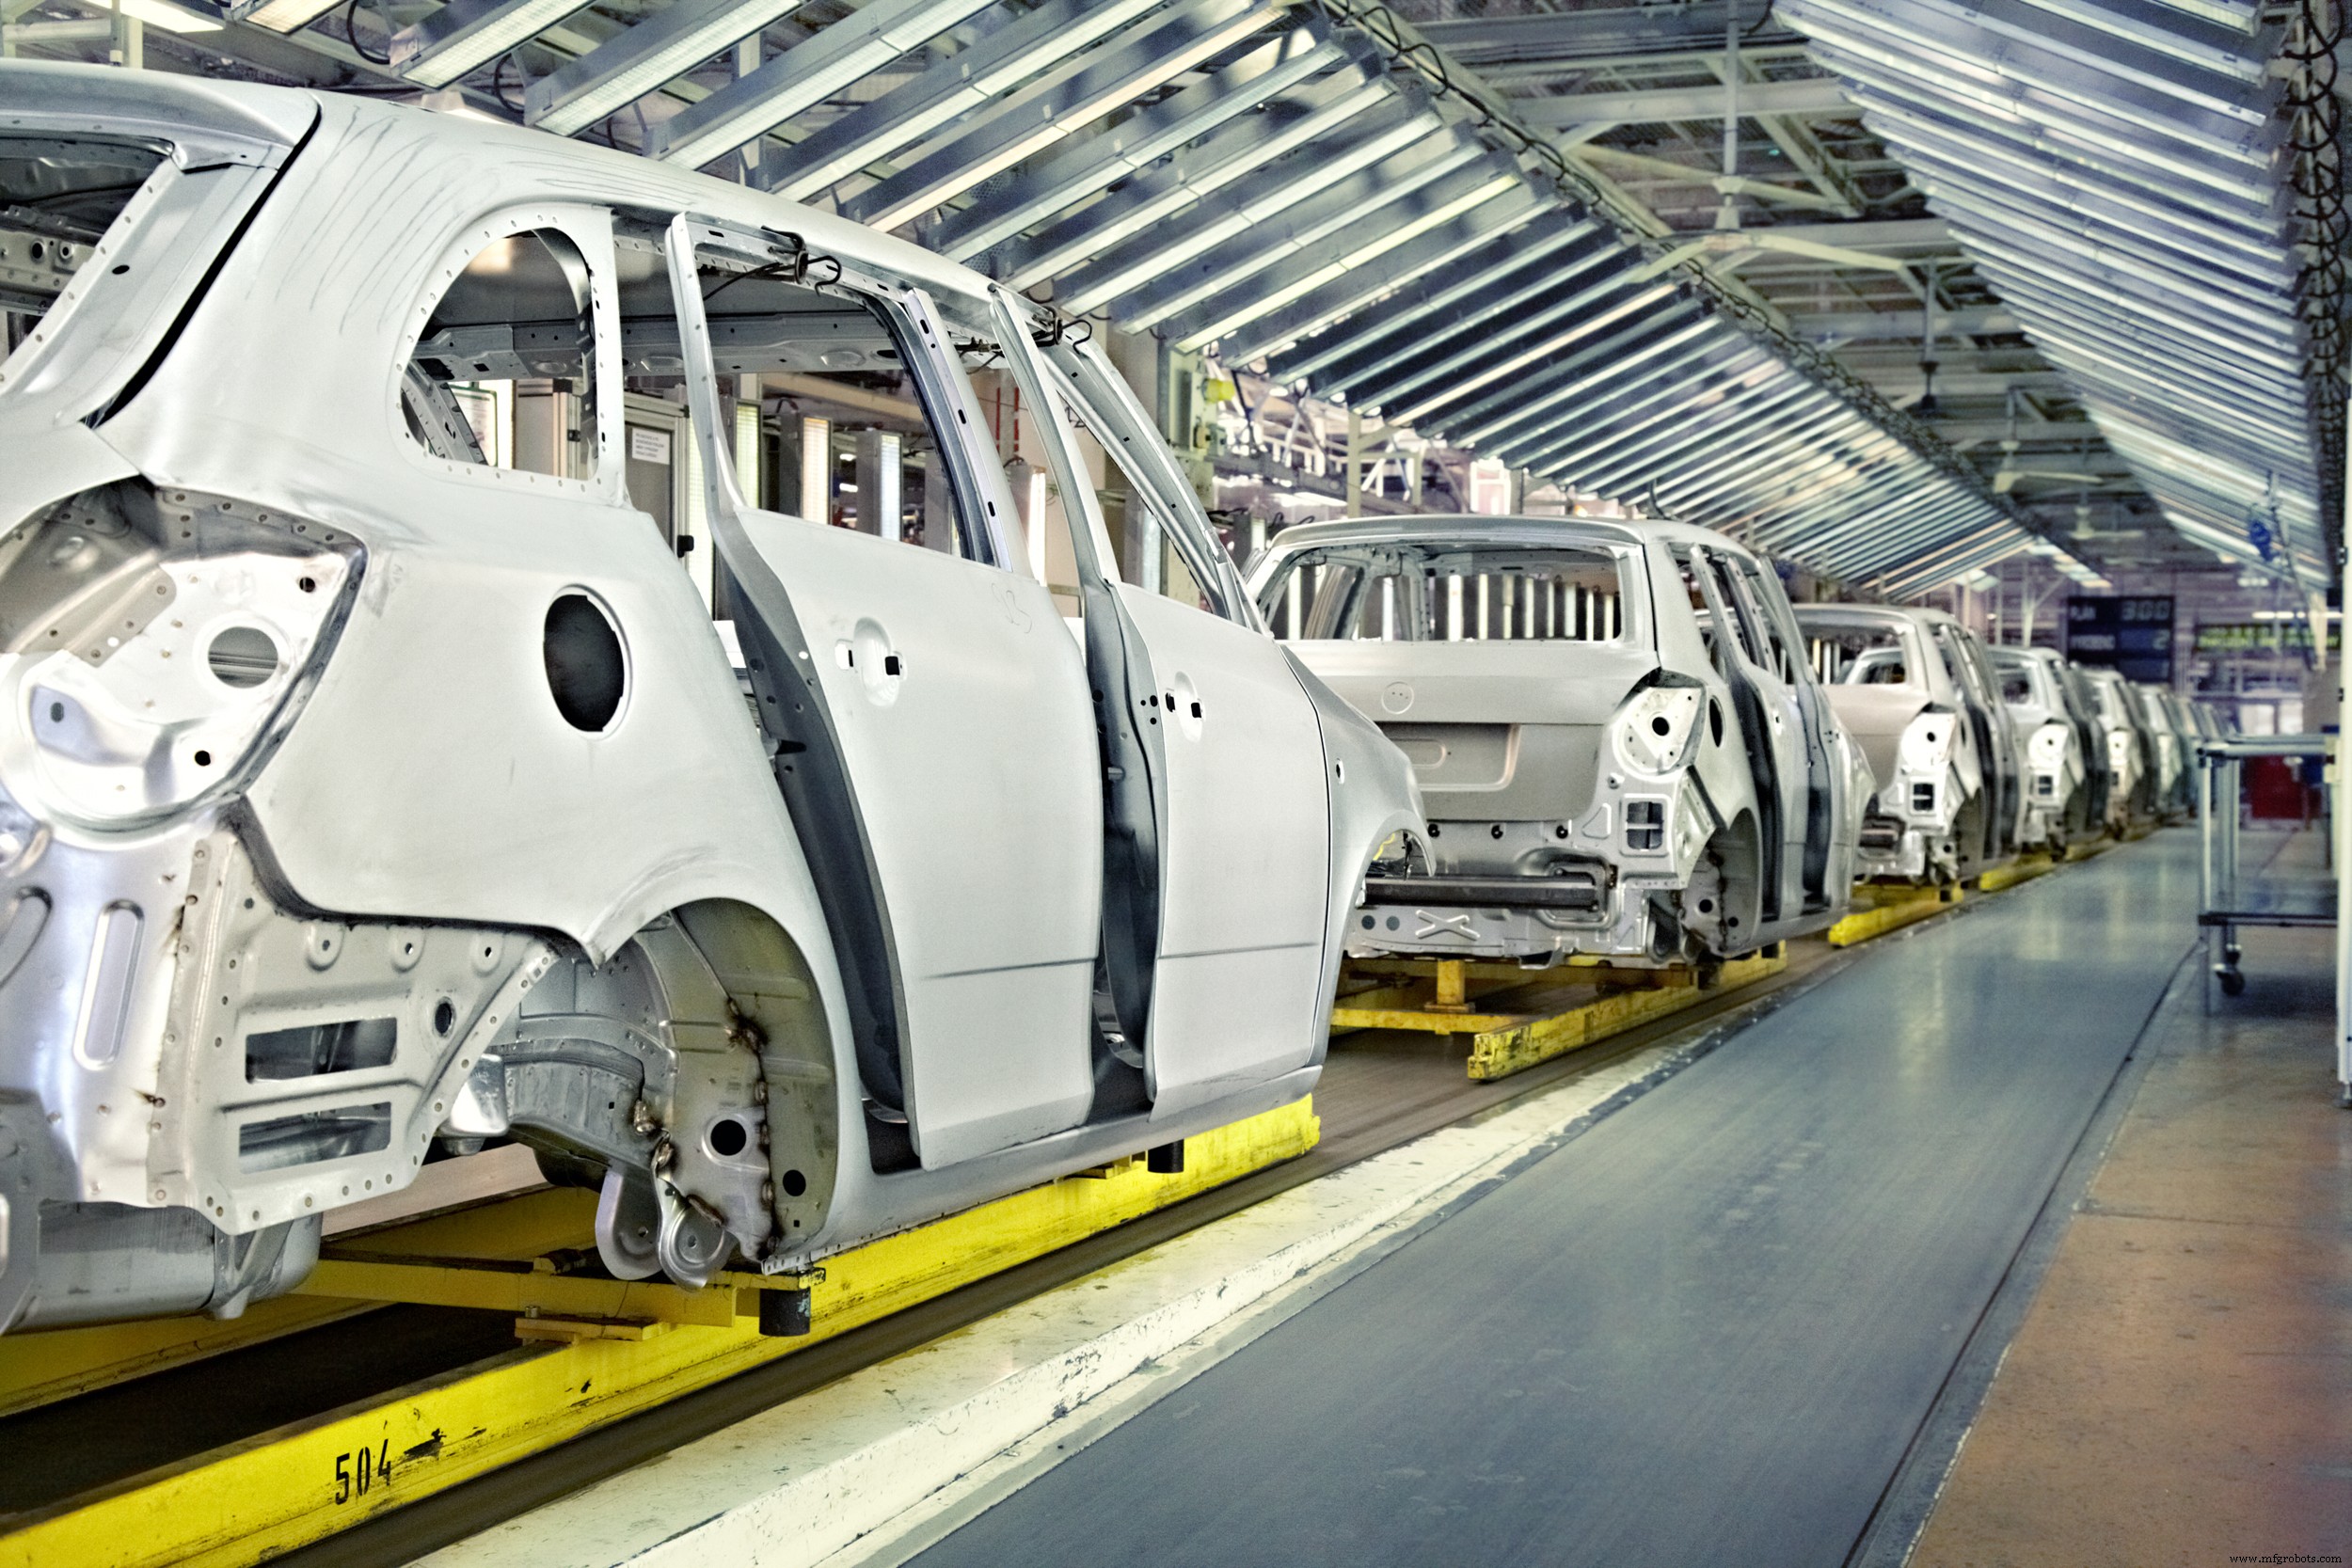
汽车制造离不开钣金弯曲。现代车非方盒子,面板圆角统一视觉;支柱结构兼顾美学与乘员安全。
建筑领域追求“流动感”。参数化设计标志:内外部柔和曲线与几何结构。
一切需特异形状的应用皆赖弯曲。航空航天典型:客机/军机多用铝合金/钛合金,高柔韧、形状记忆佳,机身、机翼、发动机挂架等曲面结构必需。
卷边 钣金
非弯曲,卷边修正生产缺陷。钣金按预设尺寸切割。刀具虽能出精确切边,但留毛刺——如切木锐化留粗边,钢铝同理。
毛刺不只是安全隐患,更导致公差问题,隐患装配与品质。特定切割工艺还生成“熔渣”(冷却金属飞溅)。去毛刺机去刺,磨床平整隐患。
应用场景
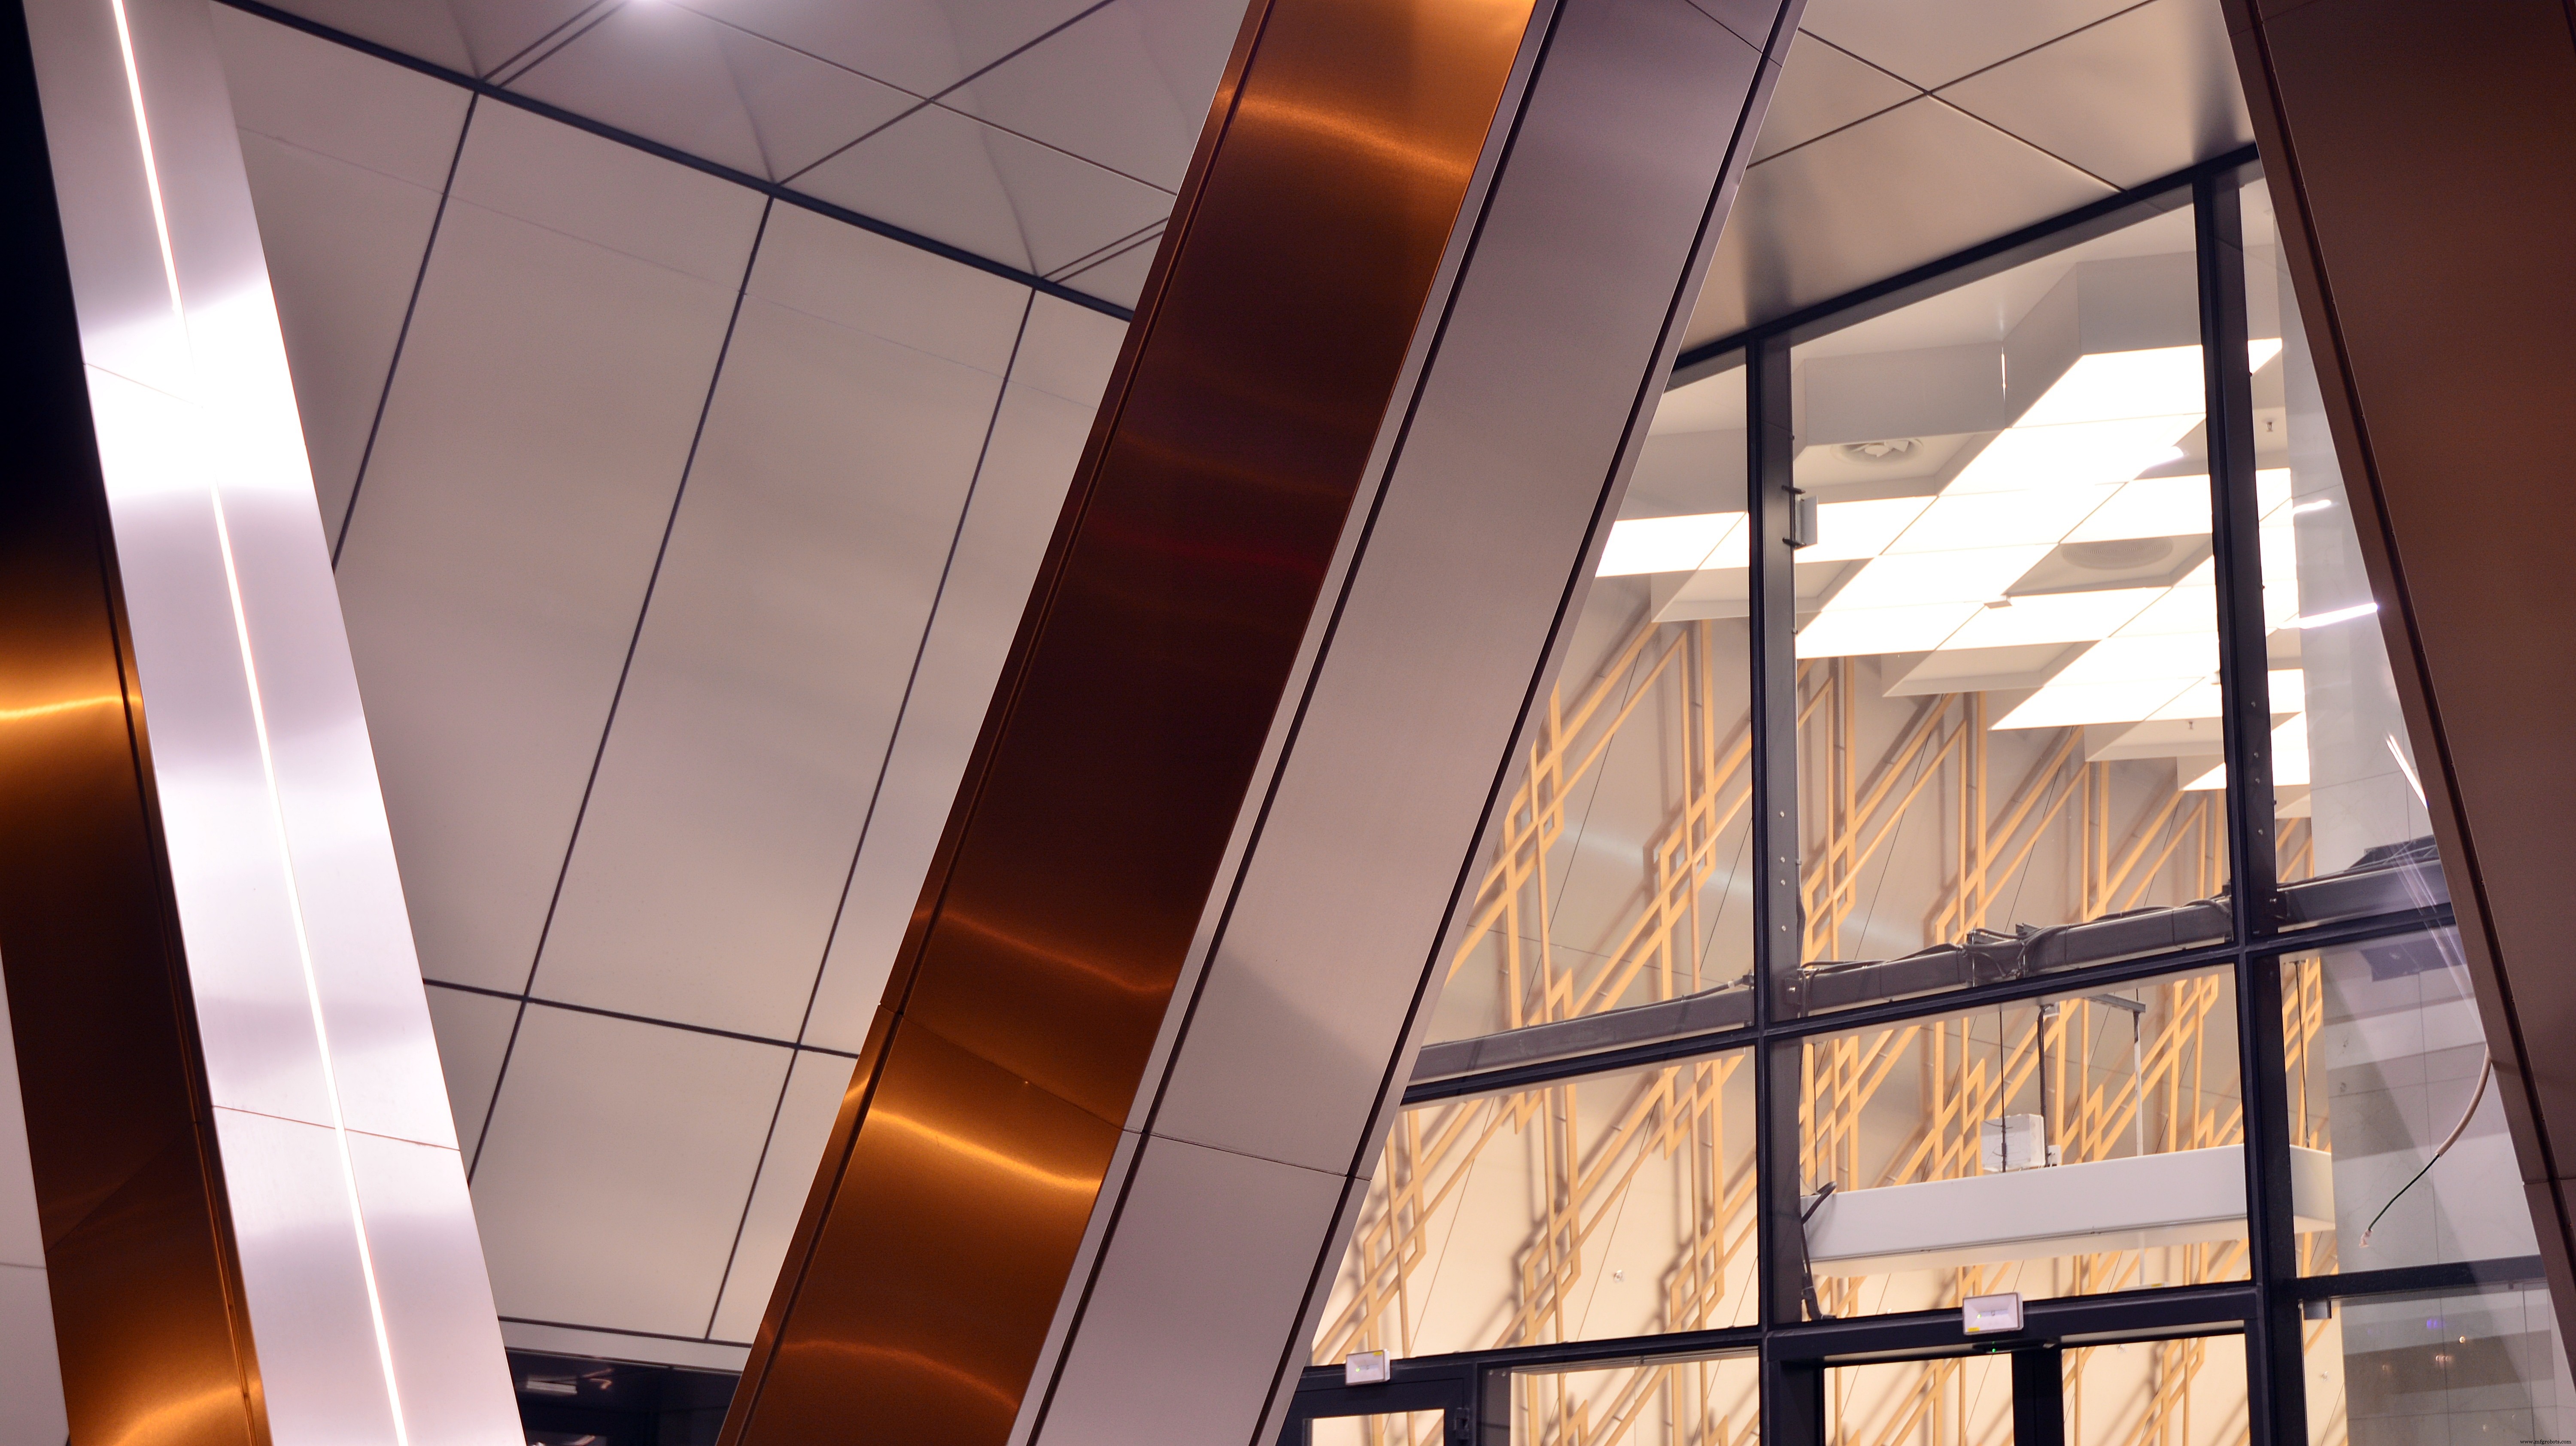
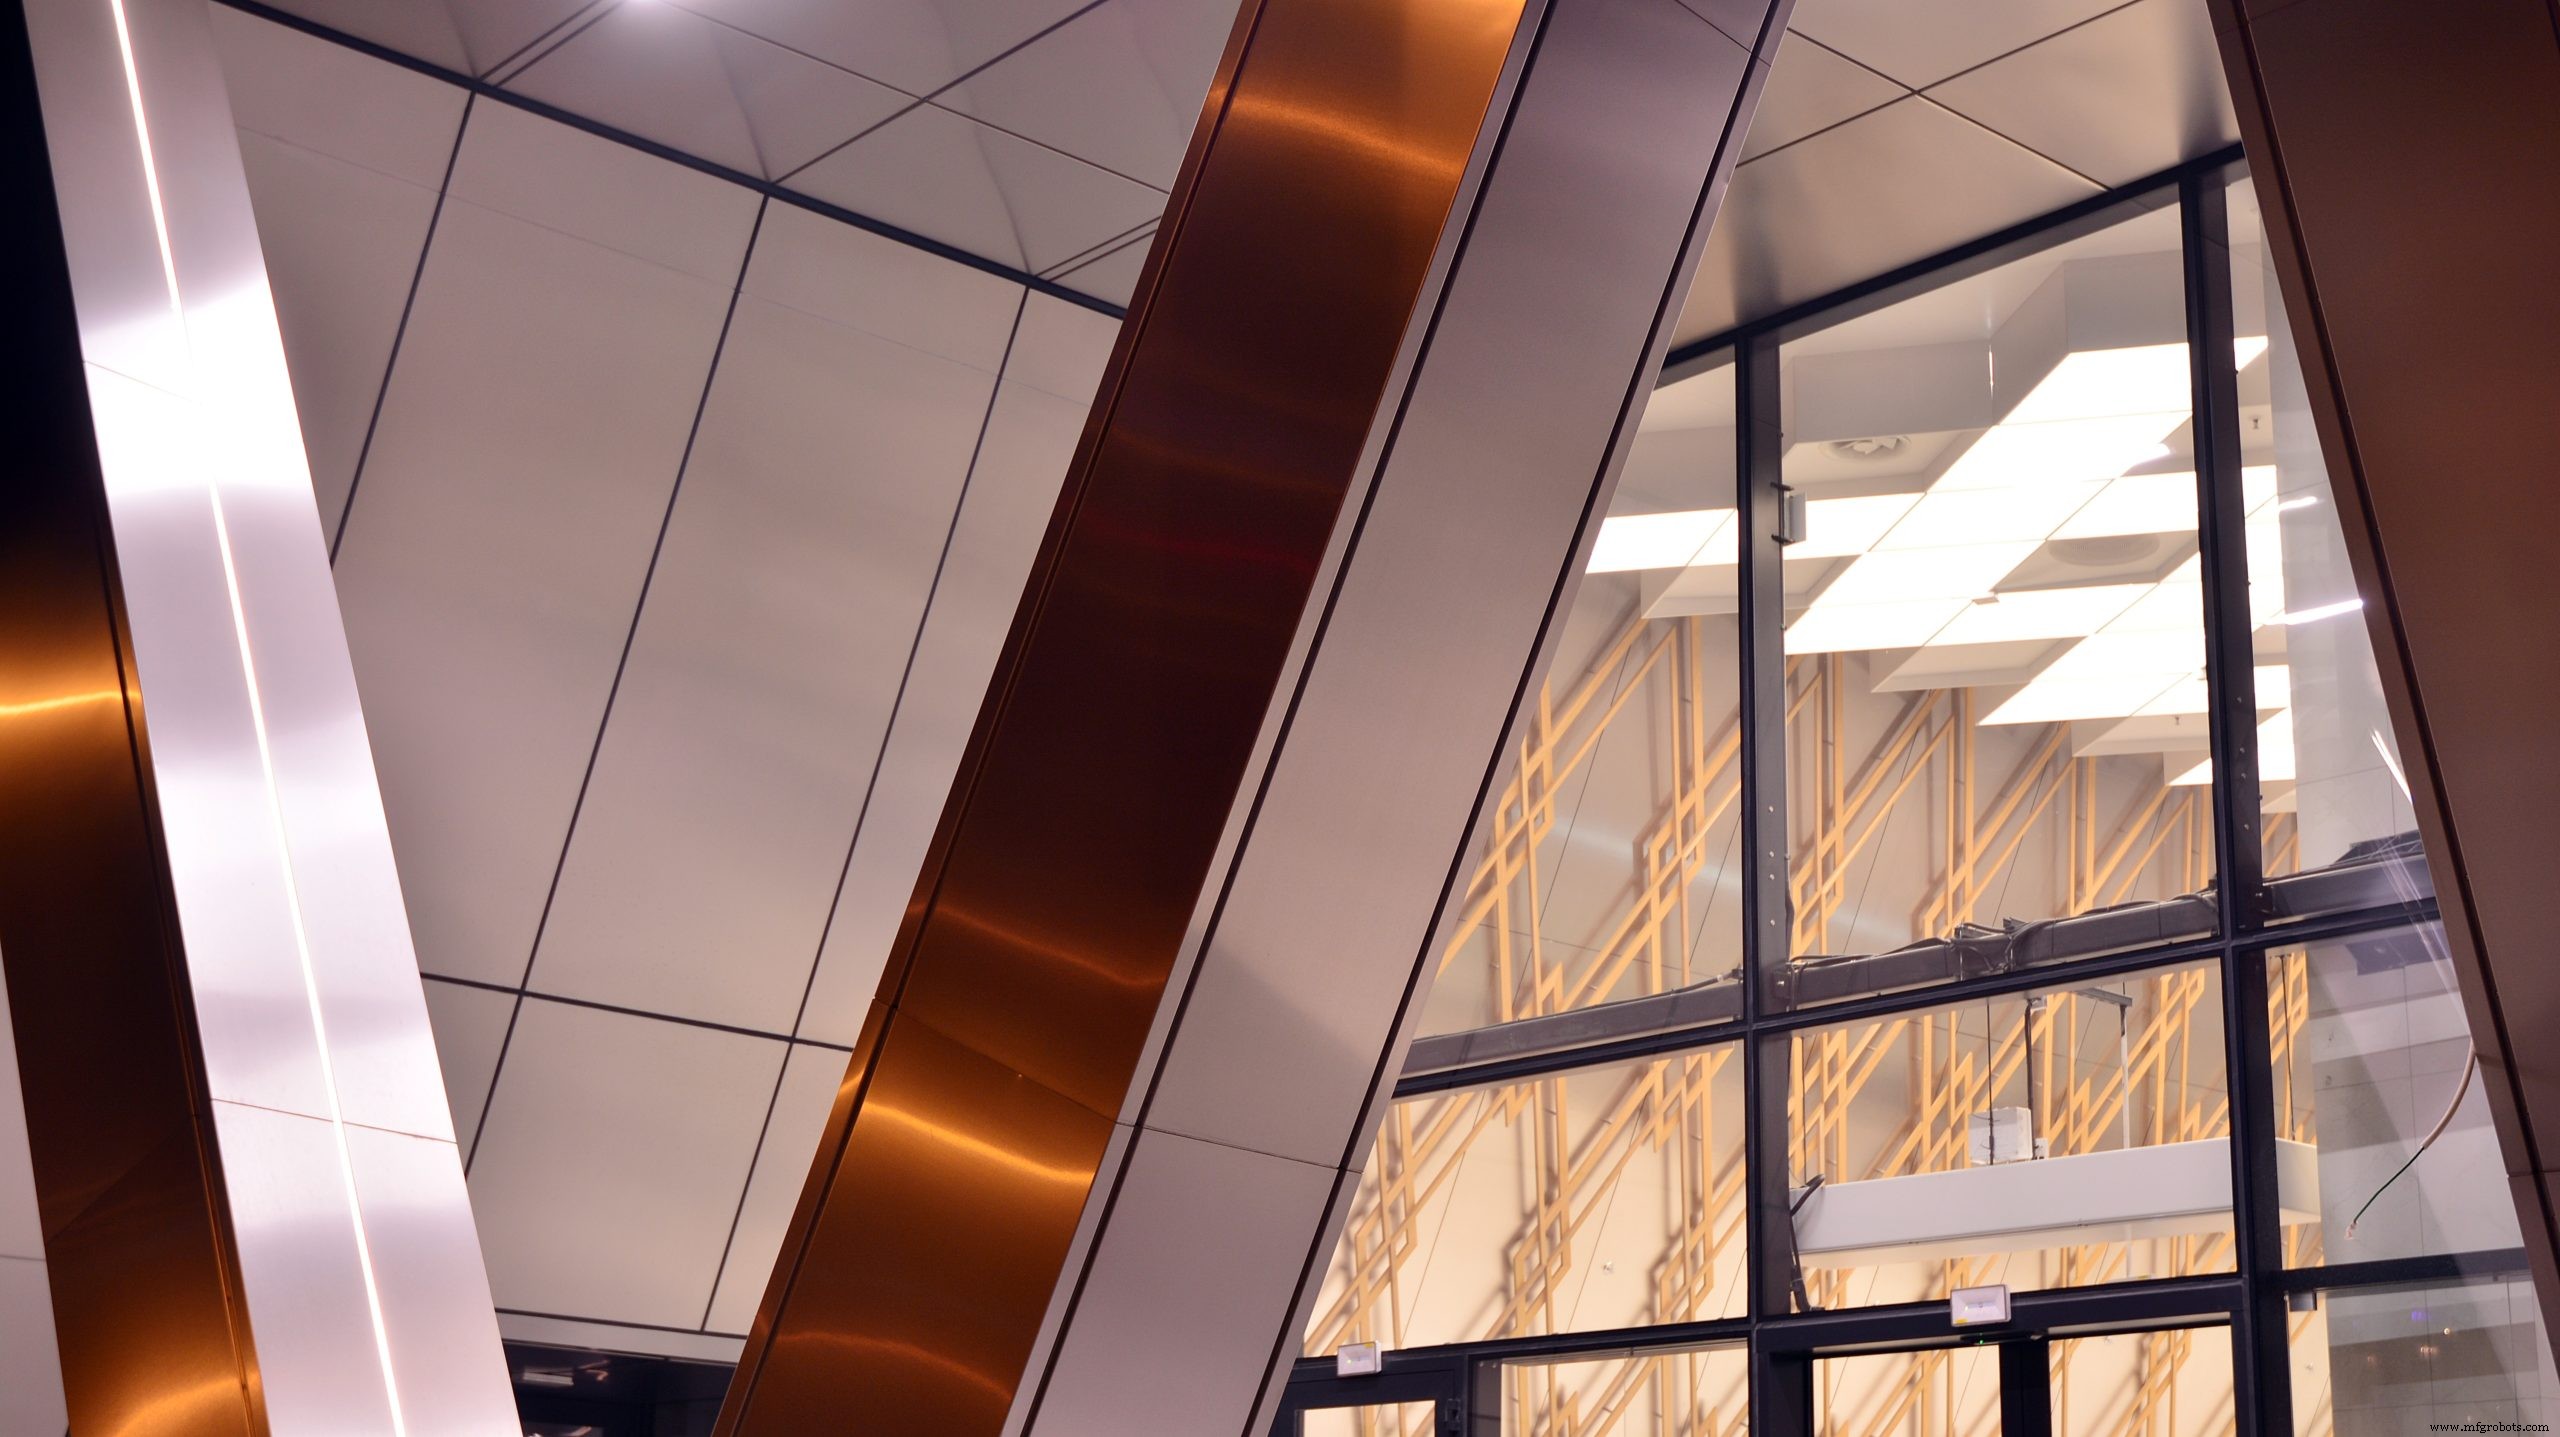
现代建筑面板对接需无缝;汽车车身——门/后翼子板——常被触摸,圆润边缘提升质感、工艺感与设计和谐度。
熨平 钣金
厚度不均时,熨平介入。对板材两侧施渐进压力,对模配合冲头强制板材通过,实现边缘到边缘厚度一致。
熨平关联深拉伸:定向压力拉伸板材,冲头压入双边压料器间。弯曲重塑形,深拉伸改壁高/厚。
应用场景
汽车业高度依赖熨平与深拉伸:成型车身面板、保证弯曲件一致性。深拉伸即冲压,制造:
- 发动机控制部件
- 气缸
- 车架与悬架件
- 密封件
饮料罐壁厚须一致,熨平消除薄弱点。兼容金属广:铝、钢(低/高碳)、黄铜等合金均适配。
激光切割 钣金
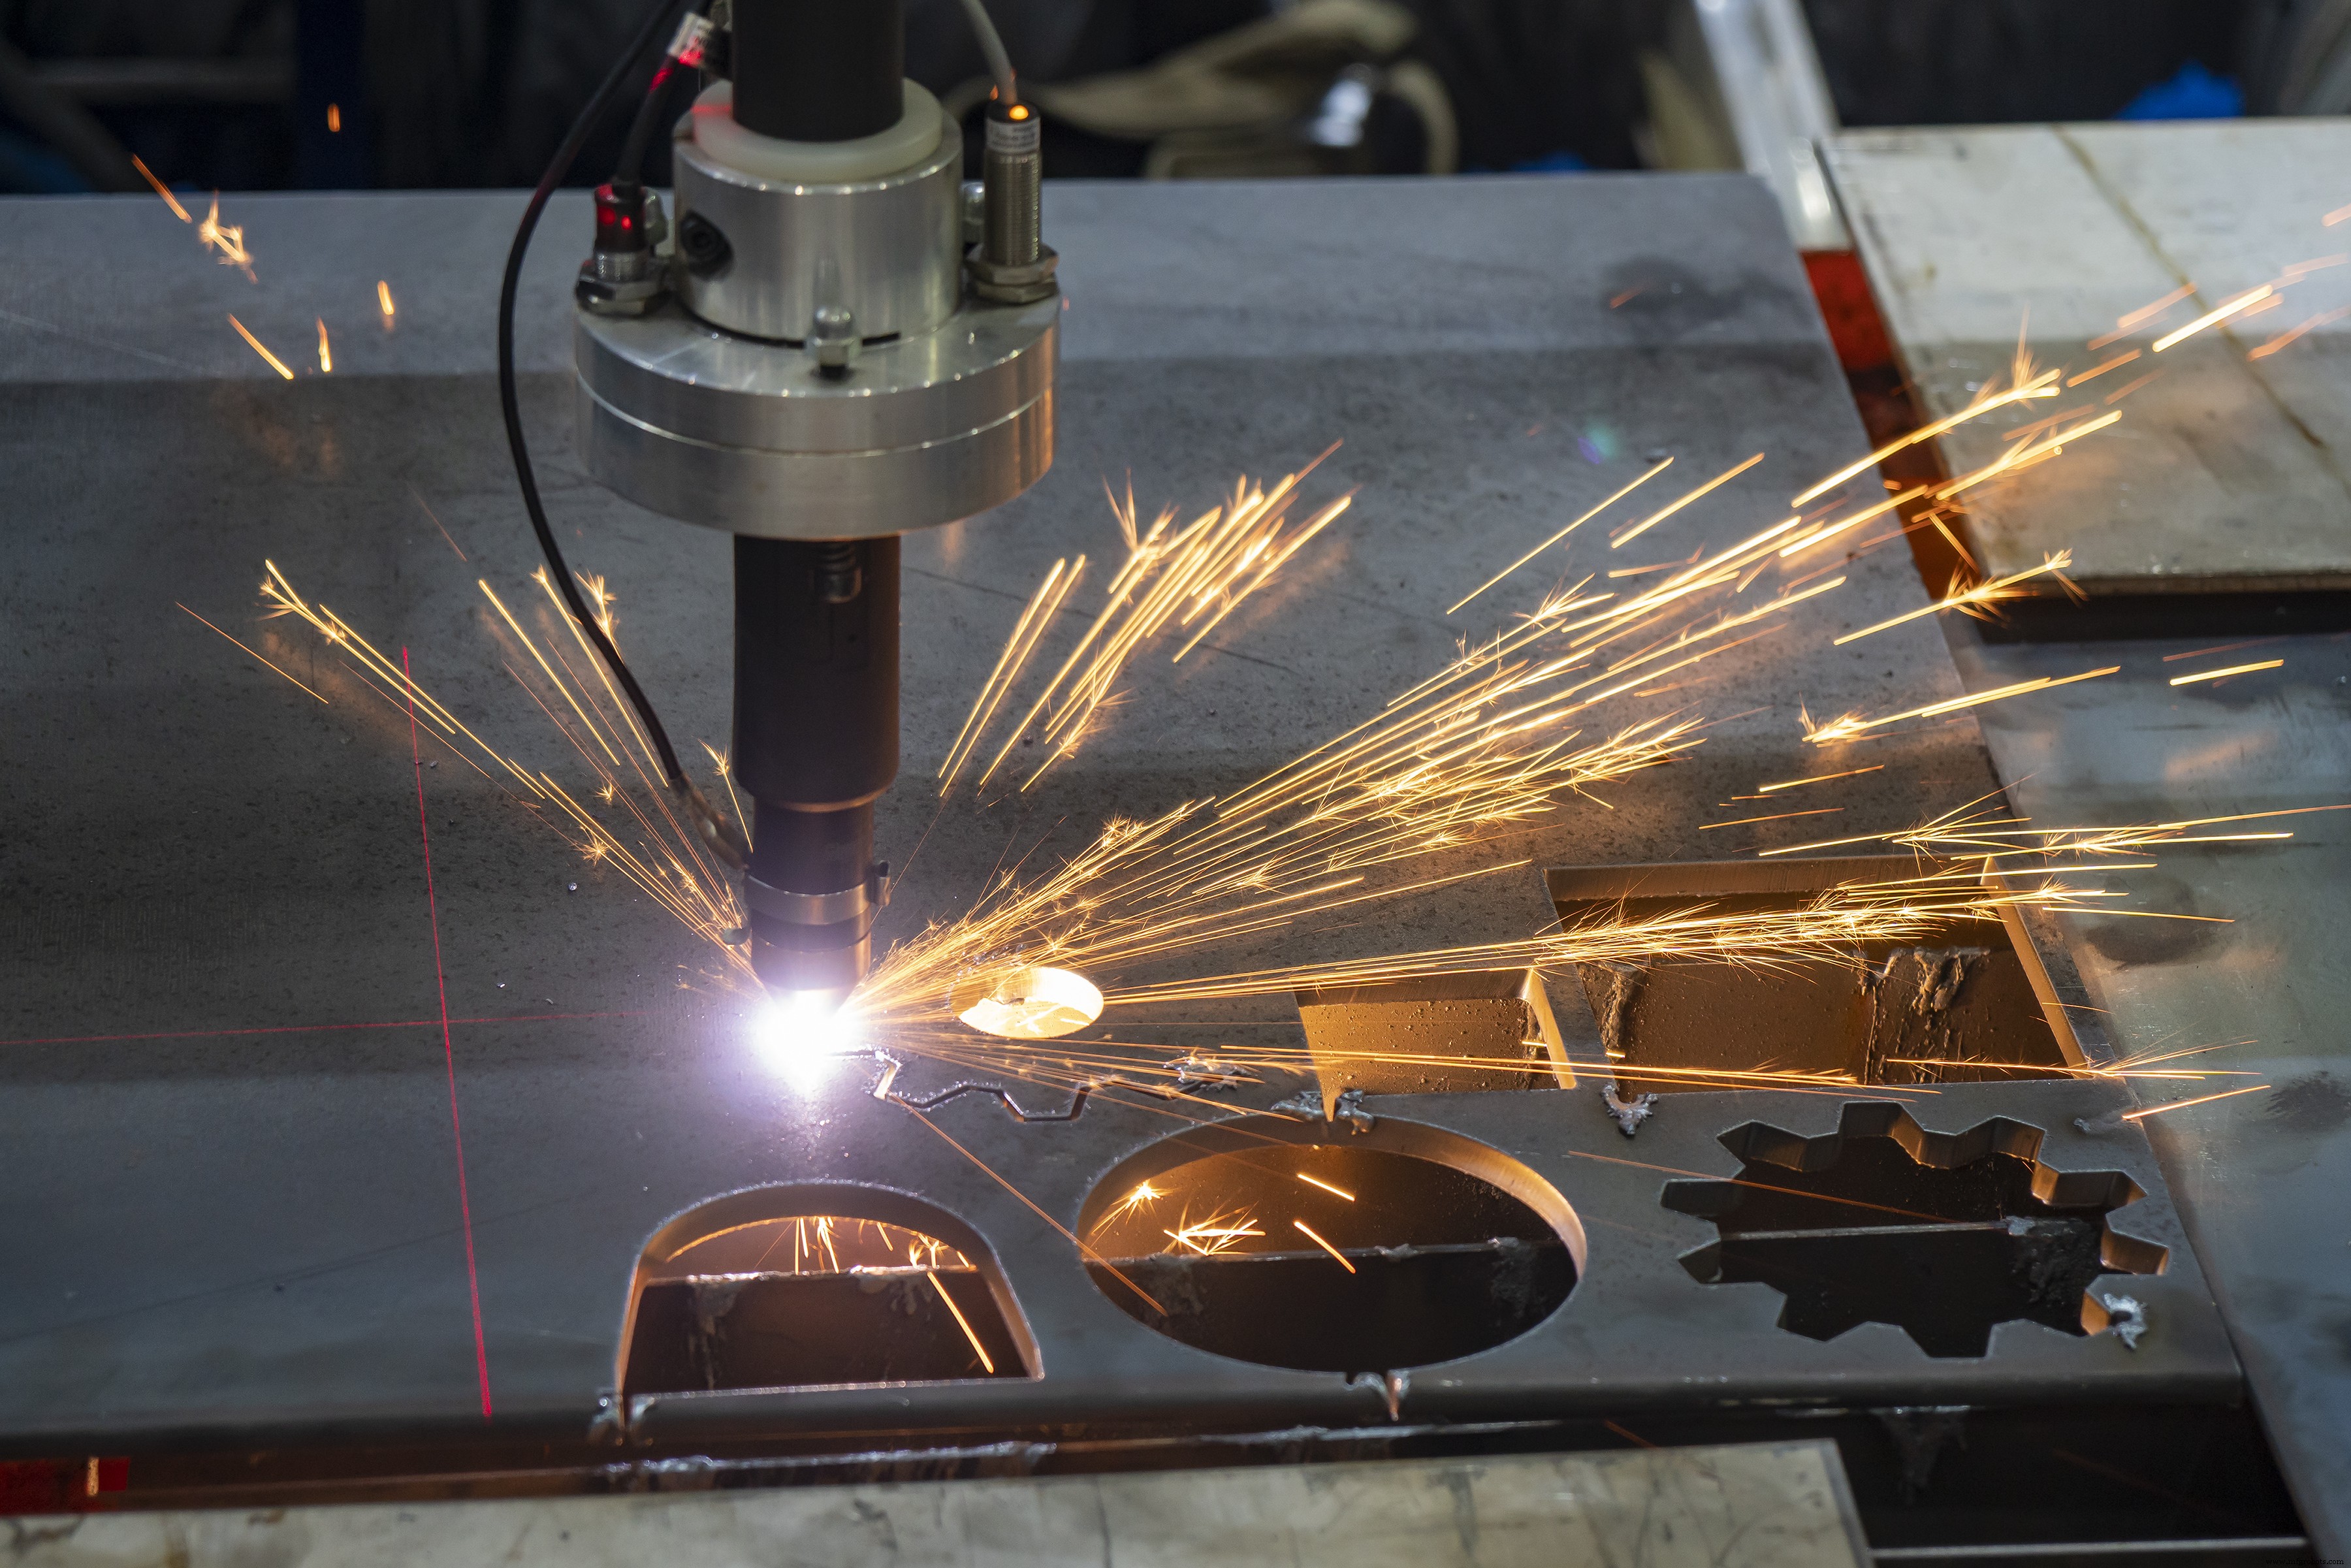
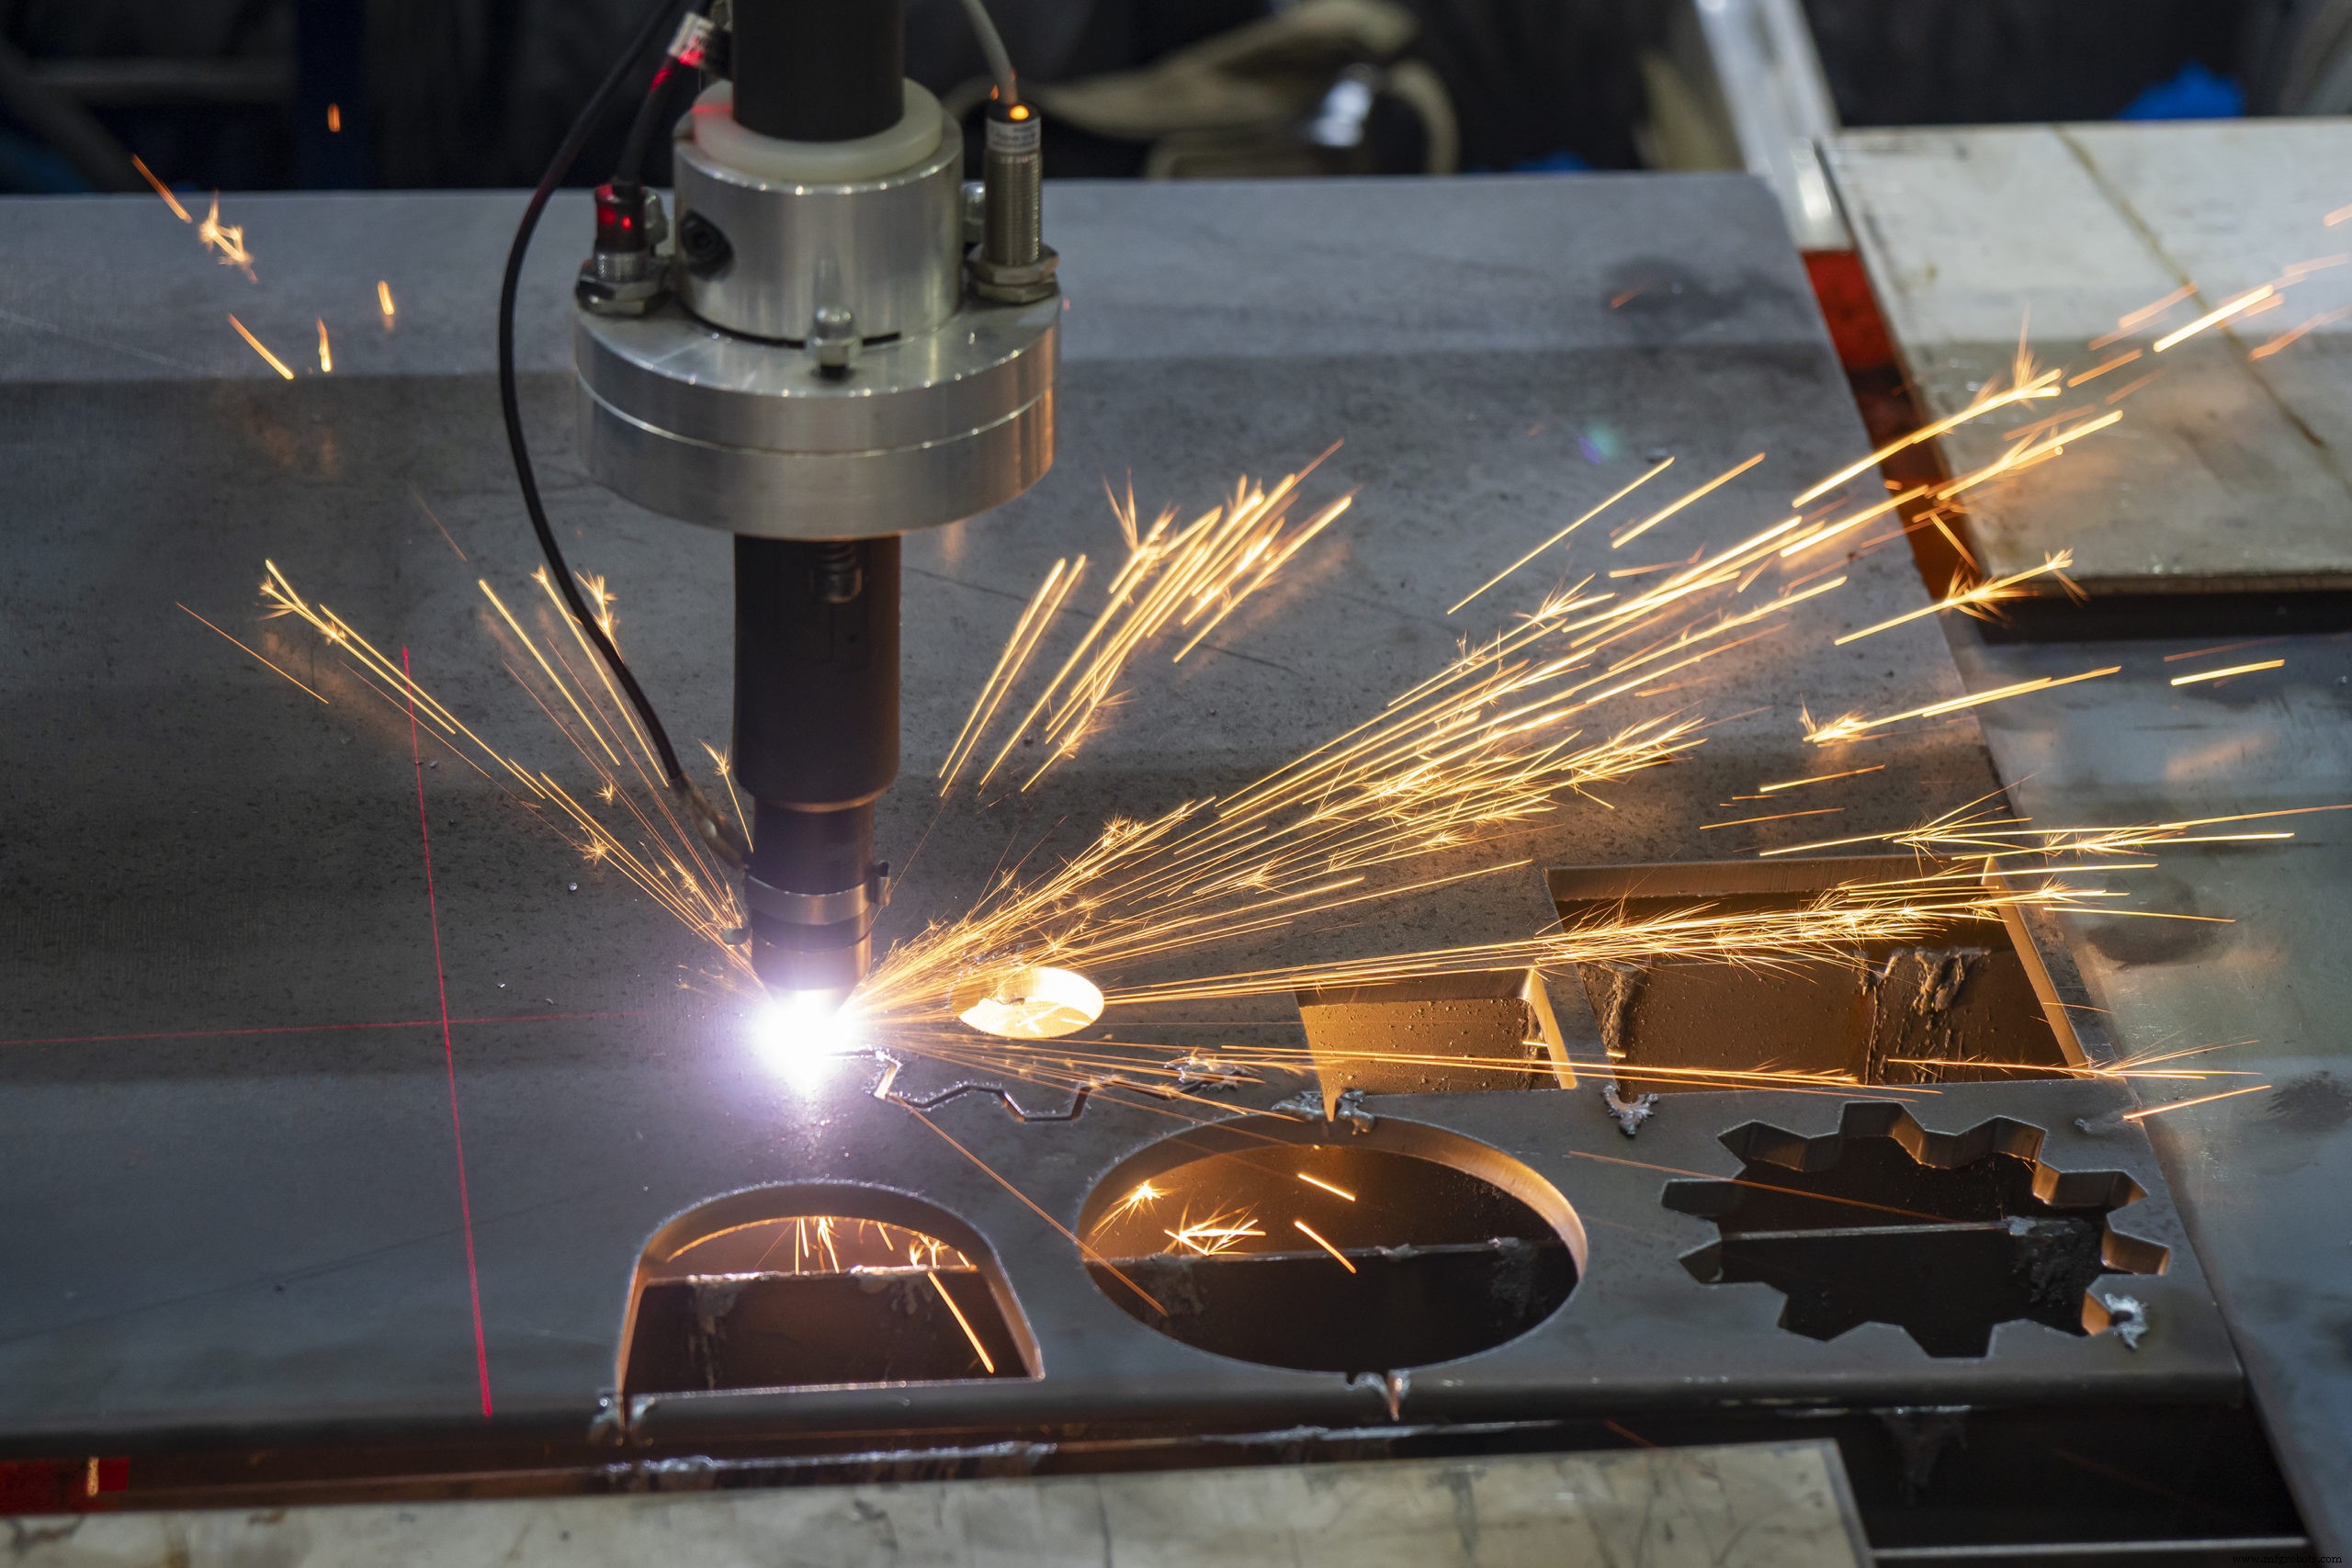
现代制造借力 Autodesk Fusion 360 等强力应用。CAD/CAM 解锁激光切割——精准成形钣金尺寸与轮廓。
颗粒度控制、速度、遵循预编程切割蓝图,让制造商青睐。如激光按图纸指令切割,CNC 机床赋能。
激光切割毛刺少于金属对金属切割。但校准不当(焦点/对准/功率/速度偏差)仍生毛刺,需后续工序修正。
应用场景
凡需精准造型钣金的应用皆受益。艺术品精准镂空增视觉张力;汽车内外饰件亦可激光切割。
冲孔 钣金
冲头配合模具在钣金冲出特定形状孔。目标:精准冲孔改变原形态适配设计。落料为衍生工艺,取材料本身为成品。
应用场景
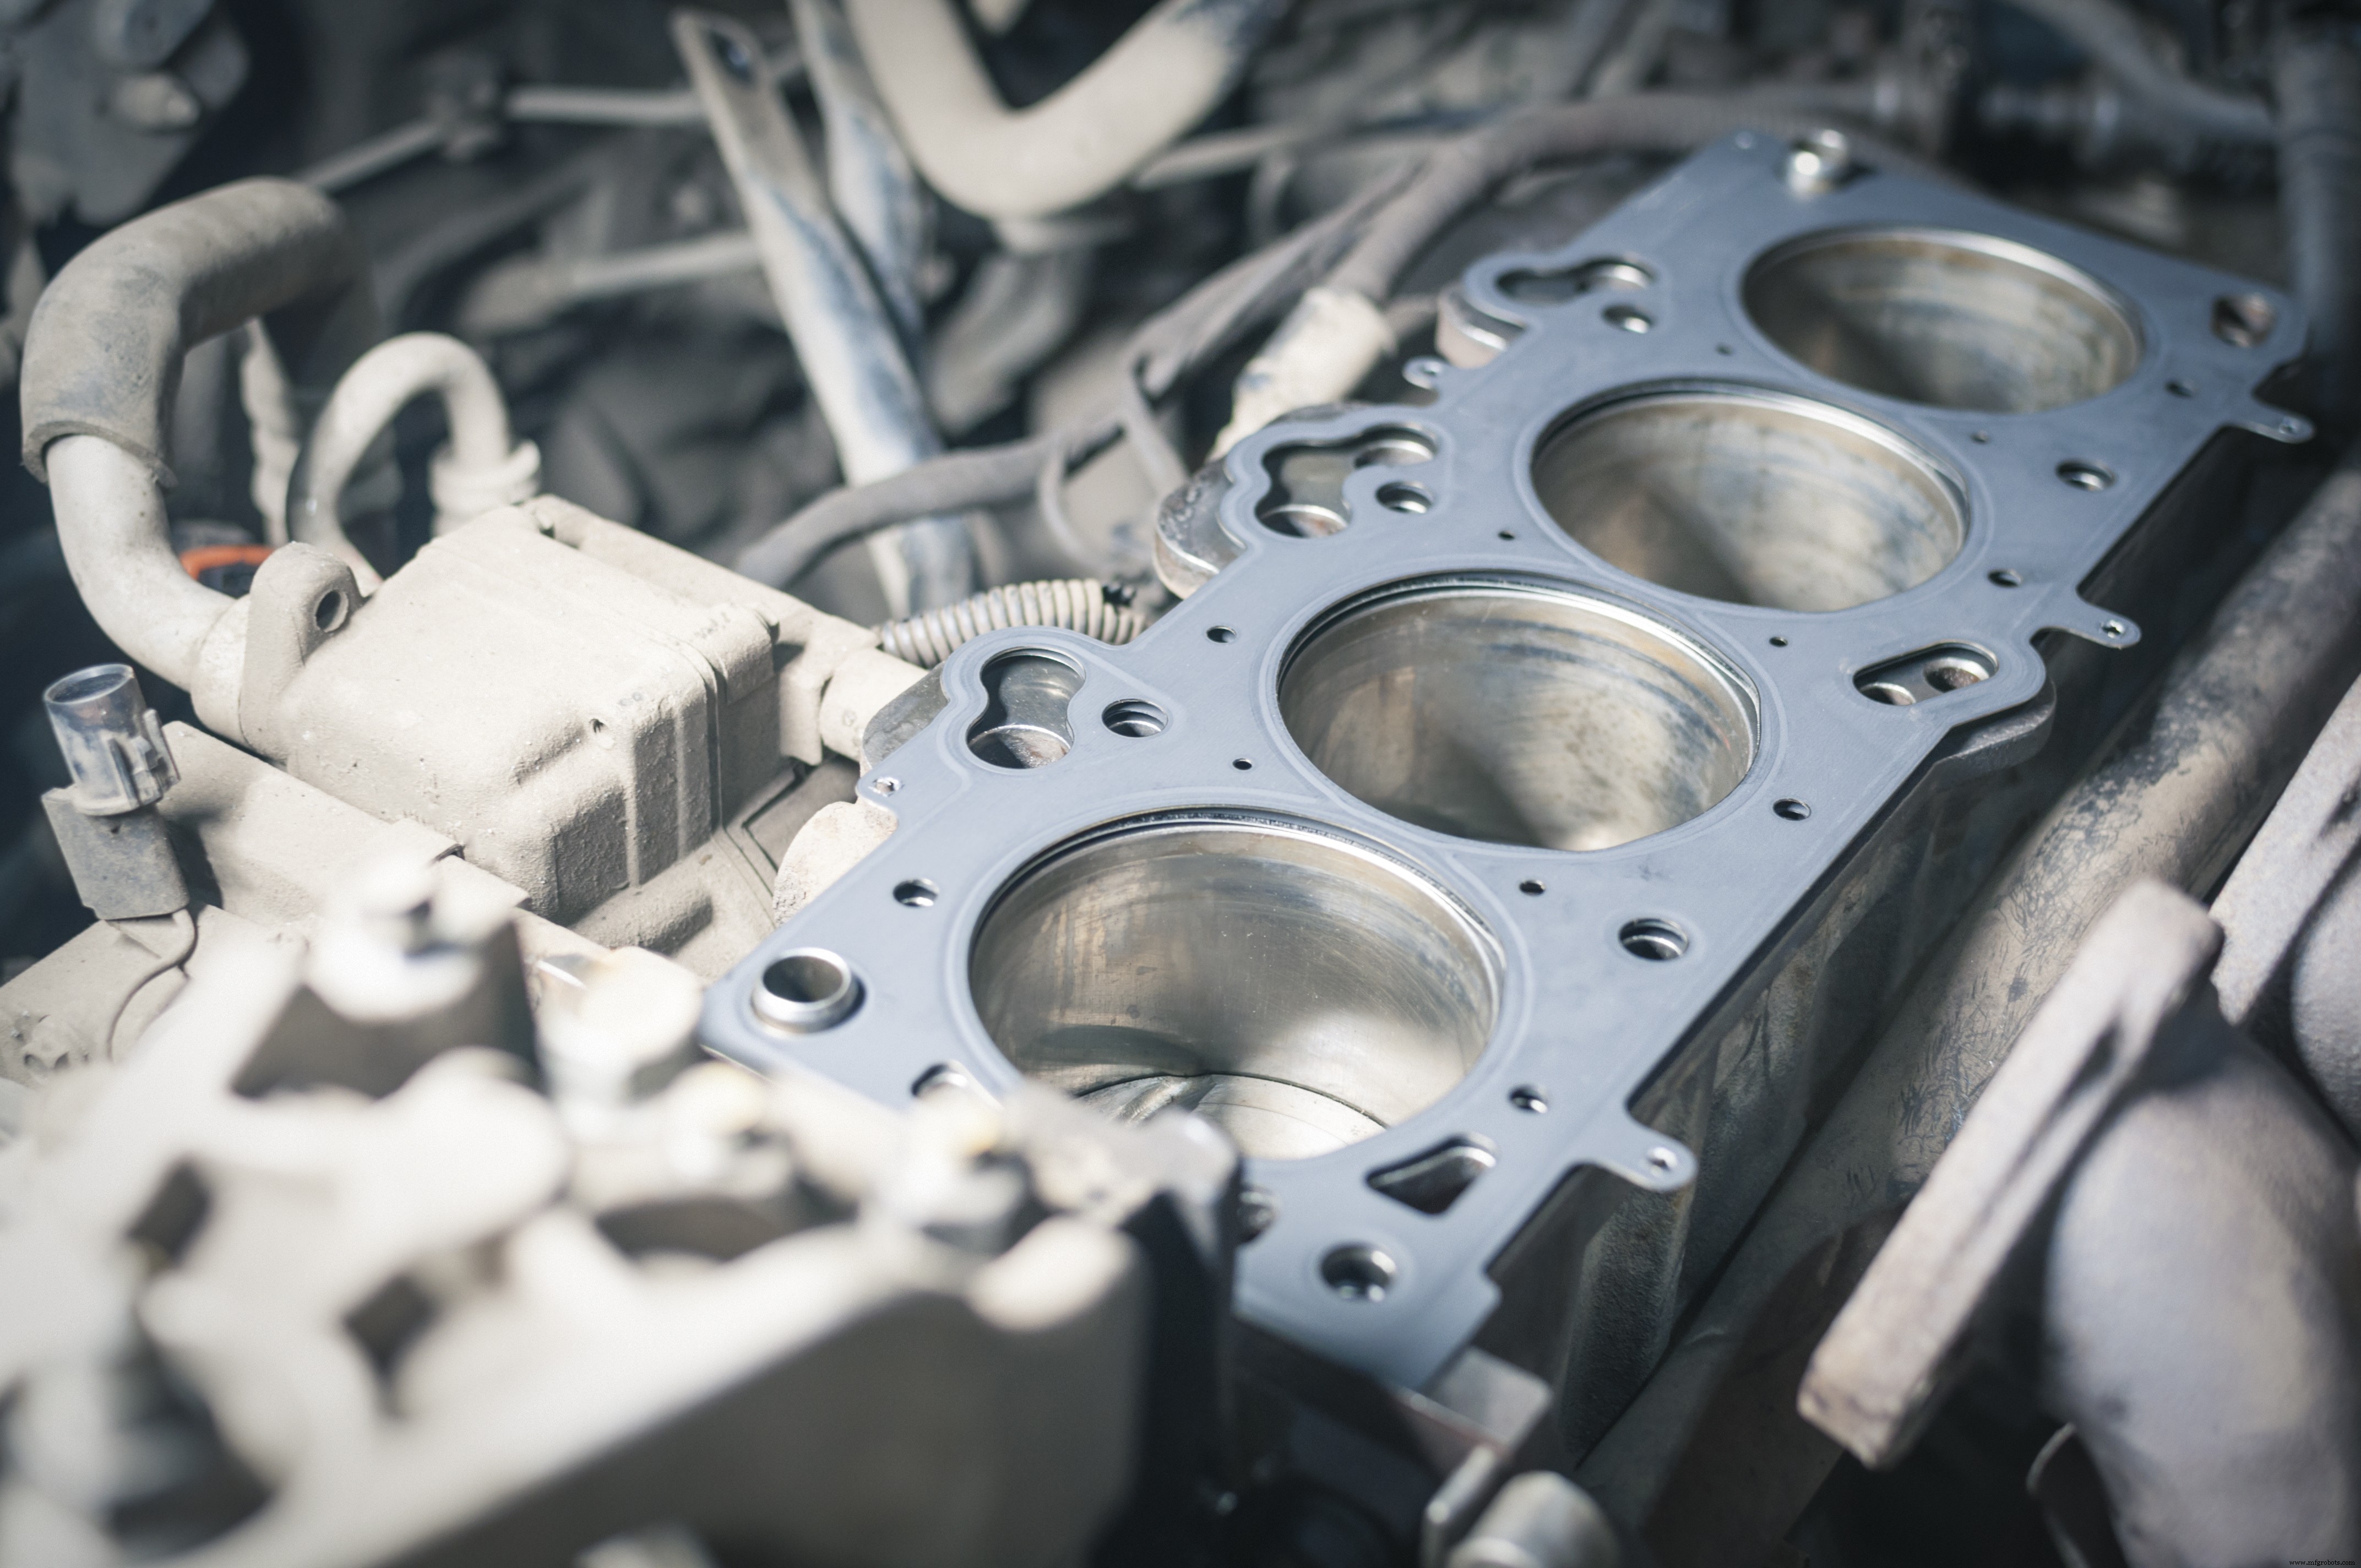
冲孔/落料产出多元精密件。汽车需大量垫片防流体窜漏,缸垫对机油道/汽缸/缸体形状精准镂空。
电动工具件、电子元件亦适用。微电子规模化产出可单板材多件冲切。
Autodesk Fusion 360 内置钣金工作区,支持钣金体创建与制造数据输出。下载 Fusion 360 体验完整钣金工作流。
工业技术