


PCB 钢网大全:精准锡膏印刷的完整指南
印刷环节是 PCB 装配中最关键的一步。哪怕微小失误也可能导致整板报废,因此对焊点位置的精细控制至关重要。PCB 钢网让您一次性精准印刷锡膏,节省工时并保证一致性质量。
什么是 PCB 钢网?
钢网是一张薄片(通常为金属或聚酰亚胺),开孔图案与 PCB 焊盘布局一一对应。将钢网贴合板面并刮印锡膏,锡膏仅通过开孔沉积在各焊盘上,形成洁净、均匀的涂层,从而获得可靠的机械结合与电气连接。
多数 PCB 焊盘厂商同步提供配套钢网。您可下单板卡与匹配钢网,从源头保证对齐精度。
钢网分有框和无框两大类。有框钢网(胶框)适合大批量生产,孔壁光滑、公差紧凑;无框钢网采用张紧系统,成本更低、易存储,适合小批量与打样。
PCB 钢网设计要点
设计钢网需综合考量多因素,以保证锡膏释放良好、焊点质量达标。
钢网厚度
厚度直接决定每个开孔的锡膏体积。过薄易导致锡膏粘连孔壁,过厚则焊盘填充不足。
长宽比 (W/T)
长宽比 = 开孔宽度 / 钢网厚度。行业建议 ≥ 1.5 以保证锡膏流动与保持。例:0.12 mm 开孔配 0.08 mm 厚钢网(0.12/0.08 = 1.5)。
面积比
开孔面积与孔壁面积之比。最低可接受值 0.66;超越该值可降低边缘粗糙度、改善锡膏均匀性。
QFP 与 BGA 间距考量
- QFP 间距 ≤ 0.5 mm:建议 0.12–0.13 mm 厚度。
- QFP 间距 > 0.5 mm:建议 0.15–0.20 mm 厚度。
- BGA 球距 ≥ 1.0 mm:建议 0.15 mm 厚度。
- BGA 球距 0.5–1.0 mm:建议 0.13 mm 厚度。
SMT 贴装工艺细节
化学蚀刻工艺建议长宽比 1:1.5;激光切割钢网建议 1:1.12。
开孔设计
开孔形状与尺寸影响桥连、锡珠等缺陷率。优良开孔设计亦有助于维持钢网与板面的密封垫圈效应,减少污染。
对齐基准
精准对齐至关重要。在 PCB 与钢网上均设置基准标记 (Fiducial),供自动对齐系统或手动对齐高精度复用。
钢网材质
金属(不锈钢)钢网提供最佳孔壁质量与尺寸稳定性,适合大批量。聚酰亚胺钢网性价比高、适合小批量;激光切割聚酰亚胺仍可达优异开孔保真度。
锡膏质量
助焊剂成分与合金选择影响焊点强度。选用匹配元件引脚轮廓与板端焊盘几何的锡膏,避免欠/过流。
钢网涂层
特种涂层可减少孔壁残锡、降低印刷后清洁负担、改善锡膏释放。大批量高速产线建议采用专用高速涂层。
特殊钢网设计
铜塞孔或通孔焊盘板需“窗口效应”开孔限制锡膏量防铜翘。多层阶梯钢网通过阶梯厚度兼容同板上不同间距/尺寸元件。
PCB 钢网制造工艺
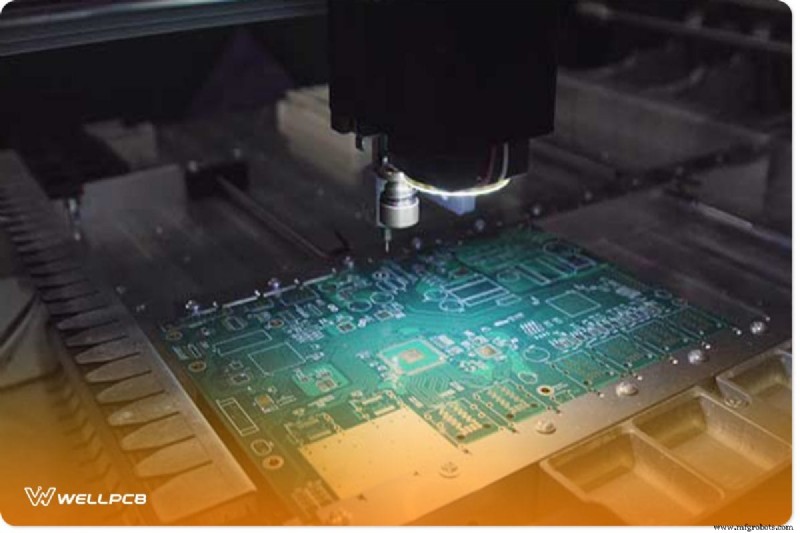
大规模精密开孔需自动化工艺。主流三大工艺:化学蚀刻、激光切割、电铸。
激光切割是高分辨率钢网的行业标准,孔壁光滑无粉尘。虽不适合超极细间距,但 0.25 mm 间距以下表现良好。
激光切割工作流
关键工具:激光切割机、Mylar 薄膜、CAD 软件 (EagleCAD 或 ExpressPCB)、ViewMate 或 AutoCAD 处理 Gerber、PDF 打印机、DXF 查看器。
步骤 1:准备 Mylar 叠层
叠放两张 Mylar 薄膜。加热至顶层部分熔化,底层吸收熔体。剥离顶层,获得均匀厚度叠层。
步骤 2:导出设计文件
EagleCAD 导出顶/底锡膏层 Gerber;ExpressPCB 导出机械层 DXF。
步骤 3:补偿熔化收缩
ViewMate 导入 Gerber,用“膨胀”操作按激光热膨胀系数缩减焊盘尺寸。另存为 PDF。
步骤 4:AutoCAD 缩放 DXF(如需)
AutoCAD 打开 DXF,全选对象,按激光参数缩放比例缩放。导出 PDF。
步骤 5:激光切割
设置激光功率、速度、频率切穿 Mylar 叠层。顶层微熔、底层吸收熔体,保证切口洁净。切割后分层,放大镜下验收开孔质量。
PCB 钢网印刷机
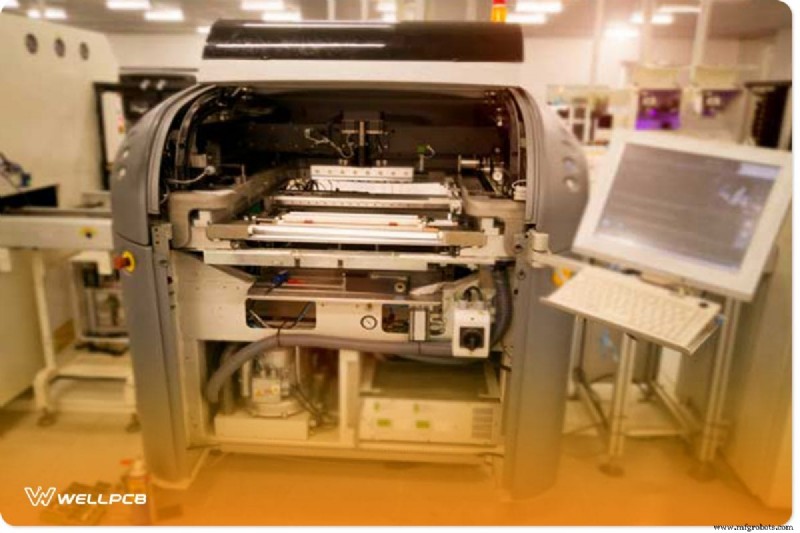
高精度钢网印刷机融合重复精度与自动对齐。分全自动、半自动、手动,覆盖打样至量产全场景。
核心功能:可调刮刀压力、行程、印刷速度。集成相机系统对齐基准标记,真空/湿干循环清洁底面残锡。
结语
掌握钢网设计、材质选择、制造工艺,即可消除绝大多数印刷缺陷,实现每一次高质量焊点。若 PCB 生产遇挑战,我们的资深工程师团队与先进设备随时为您护航。
工业技术