


骰子的历史、设计与制造:从古代工具到现代游戏
背景
骰子是用于游戏与占卜产生随机结果的小型加权物件。历史跨越数千年,为人类最早已知游戏工具之一。
历史
埃及墓葬出土骰子可追溯至公元前2000年,表明文明使用骨制陶制工具游戏占卜。美洲前哥伦布文化出土四面标记骨骰,暗示魔法预测用途。古希腊罗马亦使用骨质象牙骰子,形制多样。现代六面立方骰最早见于中国约公元前600年,经马可·波罗于14世纪传入欧洲。20世纪前骰子手工小规模生产;塑料制造普及后实现大规模生产并催生多项工艺专利。
设计
标准骰为六面塑料立方体,各面标1-6点,对面点数和为7。公平骰各面落地概率相等。骰子用于骰宝、掷骰子、扑克骰等赌博游戏,亦用于西洋双陆棋、大富翁、帕奇西等桌游。
标准桌游骰典型12mm,圆角设计略降随机性但符合儿童玩具安全标准。赌场骰大33mm,精密切割锐角,常为透明红身白点,提供最高公平度。
特种骰扩展经典形式:文字图像符号替代点数;占卜骰携预言信息;扑克骰显扑克牌面;盲文骰服务视障玩家;多面骰(3-20面)为奇幻角色扮演游戏提供扩展结果范围。
骰子生产核心在于模具。典型模具两半合型成型腔。标准骰单腔冷却过慢,故采用多腔设计。每腔成型骰子分段快速冷却,开模后组装成完整立方。脱模剂助推成品脱出,节省时间保品质。
原材料
历史骰子材质:骨、玻璃、木、种子、金属。现代骰子几乎全塑料。首选热固性聚合物如聚甲基丙烯酸甲酯(PMMA)或纤维素基塑料,因冲击强度、着色性、热稳定性、透明度优选。着色剂——溶解性染料或颜料粉——增视觉吸引力。二氧化钛造白,氧化铁系出黄红黑棕褐,有机染料(吡唑酮红、喹吖酮紫)提供鲜艳色彩。
添加剂改性能:增塑剂(石蜡油、甘油)增柔韧;增强剂(玻纤)增耐久;稳定剂(大豆油、苯酮类)抗热UV降解;抗氧化剂(脂肪硫醇)抑环境氧化;加工助剂(乙氧基脂肪酸、硅油、金属皂)利脱模。
制造流程
量产骰子典型流程:注塑成型、喷涂印刷、包装。分步概述:
成型
- 1. 预着色填充塑料粒经料斗液压螺杆输送。螺杆加热熔融,注射器注入冷却闭合两件式模具。
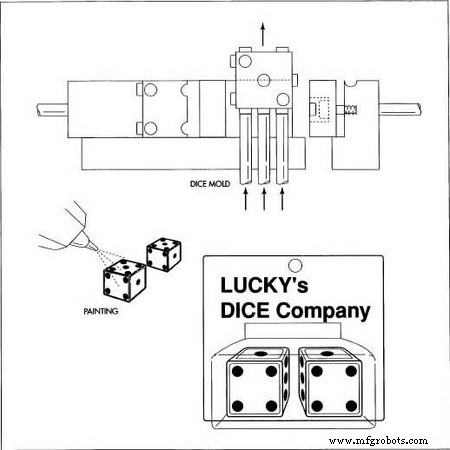 模具多腔分别成型骰子分段,快速冷却开模后锁合成整体立方。
- 2. 冷却后顶出,检尺寸精度,输送下道。模具即刻合模下一循环。
喷涂与标识
- 3. 骰子清洗干燥。标准骰点数喷涂快干促附着涂层。特种骰印刷文字图像商标盲文;亦可贴标或热转印涂层。
包装
- 4. 成品按用途包装:桌游厂商散装纸箱;零售端独立吸塑卡装。包装兼具运输保护与营销展示。
质量控制
质保始于制造前:原料塑料理化检测——分子量分析、成分核查、目检、应力应变、冲击测试。生产中关键点目检形状尺寸色泽包装完整性。次品剔除返工或报废。电脑监控用料量、模具保压时间、线速,保持稳定产出。
未来展望
未来进阶聚焦:开发新游戏需求新骰子形制尺寸材质拓展销路;提升产能、减化学废料、降成本优化生产效率。
制造工艺