


饮管制造:从纸管到聚丙烯的现代工艺
背景认知
吸管是便利饮饮的简易工具。早期史料认为首批吸管为干麦秆切制,实用方案演变为现代制造技术。
工业时代纸吸管以蜡纸卷管成型。蜡层防吸水,但久浸仍软化失效。1960年代行业转聚丙烯塑料,兼得耐用、安全、低成本。今吸管形色功能多元化。
原材料
吸管为塑料树脂、着色剂、添加剂精心配方面料。
塑料
聚丙烯(PP)为现代吸管主材。1950年代中期研发,PP质轻、耐化学腐蚀、可反复熔塑重塑。获批间接接触食品,广泛用于酸奶杯、瓶盖等包装。
着色剂
赋予视觉吸引力。美要求颜料经FDA食品接触认证或严测确不析出饮料。微量颜料即得亮色稳色。
其他添加剂
增塑剂、抗氧化剂、UV稳定剂、惰性填料分别增韧、抗氧化、抗光老化、增容重。均须满足FDA安全要求。
包装材料
单支常纸套包装,批量订单用塑料袋或纸箱保卫生护运输。
制造流程
吸管生产经配混、挤出、特殊工序、终包装四大阶段。
塑料配混
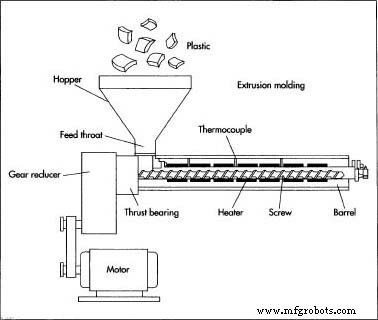
- 聚丙烯树脂与增塑剂、着色剂、抗氧化剂、稳定剂、填料于挤出配混机混炼。机筒加热混炼成熔体,模口挤出细丝,典型径0.125英寸(0.3175厘米)。
- 丝冷却切粒、干燥、储存待后序成型。
吸管挤出
- 粒料入第二挤出机,配中空管模。高速螺杆强制熔体通过模口成连续吸管。
- 牵引装置导引,可选金属定径板确匀径。
- 水浴或冷芯棒冷却定内径,后刀具组切定长。
特殊工序
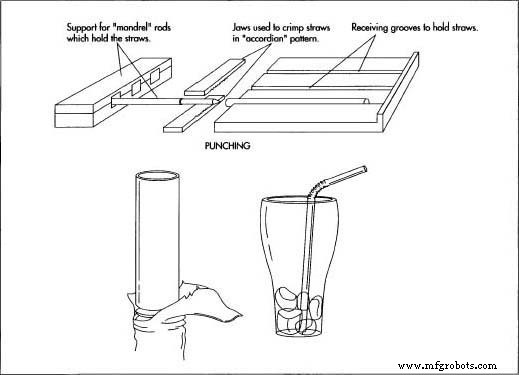
- 异形吸管(如“疯狂吸管”、可弯吸管)需额外加工。可弯吸管管壁压槽/环,赋弯折不扁性能。
- 专用成型设备于冷却切断前弯折/成型挤出管。
包装
- 挤出后单支入纸套。漏斗配旋转轮拾取吸管置于真空吸附纸面。
- 后续纸层覆盖首层,热压辊热封成挺括卫生独立包装。
- 模切分离单支,束装入箱/袋发运。
质量控制
全线质保。配混期监控配比精准。挤出前清洗周期清机筒验设备就绪。
挤出期控温关键:过冷粘度大流动停滞;过热热降解弱材质。操作员监模口积料与氧化,均损外观完整性。
产后清洗除残留防串批。模具趁热清理易刮除残留熔体。
副产品与废料
主废料为不合格/过热树脂弃置。但废吸管可再磨:粉碎、再熔、再用,得益PP热塑性,极小化物料损耗。
未来展望
吸管制造创新持续。新型聚合物共混降本提合规,吹塑成型、热变色色素等先进工艺拓功能。热变色颜料随温变色,可指示冷热饮。印刷技术可直接印饮料品牌于吸管,即时识别产品。
制造工艺