亿迅智能制造网
工业4.0先进制造技术信息网站!
首页 | 制造技术 | 制造设备 | 工业物联网 | 工业材料 | 设备保养维修 | 工业编程 |
home  MfgRobots >> 亿迅智能制造网 >  >> Manufacturing Technology >> 制造工艺

注塑件脱模斜度设计精要:平衡外观、装配与成型可行性

脱模斜度是注塑件的命门。通过给侧壁施加微小角度,零件能从金属模腔顺利脱模,避免粘模或损伤新成型表面。
注塑件脱模斜度设计精要:平衡外观、装配与成型可行性
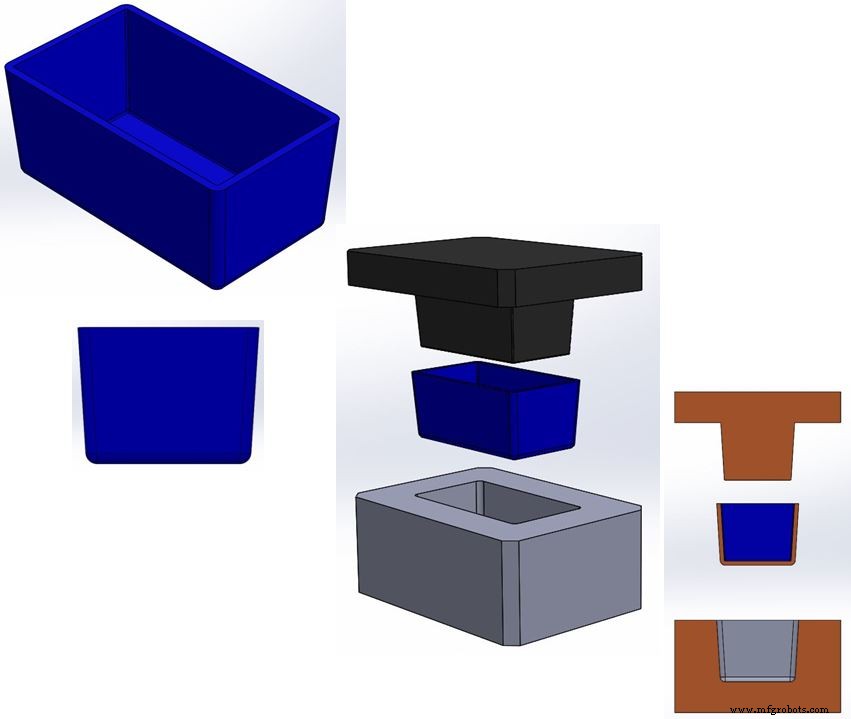
锥度侧壁——即加斜度——让成型件能轻松从金属模具中脱离。

斜度直接影响零件外观、配合与装配。设计师与机械工程师必须从最早阶段权衡设计意图、零件对齐与制造可行性。
注塑件脱模斜度设计精要:平衡外观、装配与成型可行性
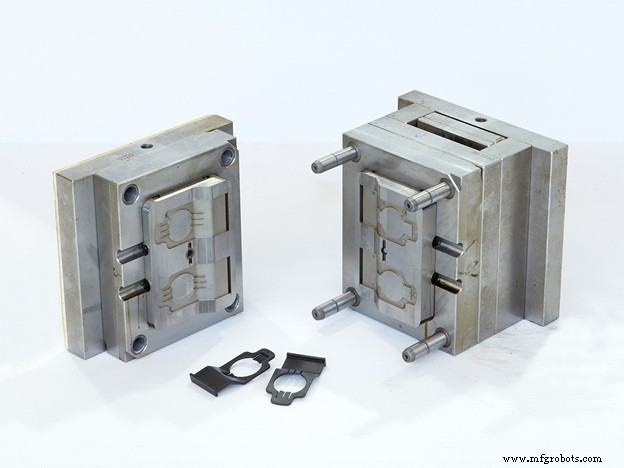
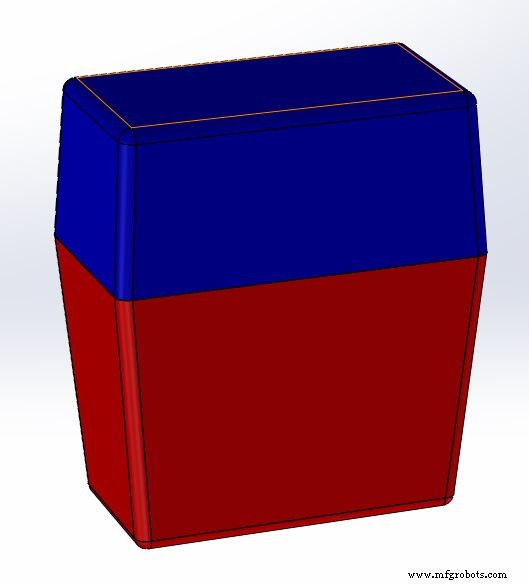
左侧蓝色五面体外壳若要注塑成型,其侧壁必须加斜度才能从右侧金属模具脱模。实际注塑模具……
注塑件脱模斜度设计精要:平衡外观、装配与成型可行性
展示对齐特征、顶针、冷却温控、排气、浇口等完整结构的高复杂度模具。

注塑件在由两半模具形成的大型金属型腔中成型。熔融塑料在高压下注入,冷却后模具分型、顶出零件。侧壁斜度越大,脱模越容易、越快。
注塑件脱模斜度设计精要:平衡外观、装配与成型可行性
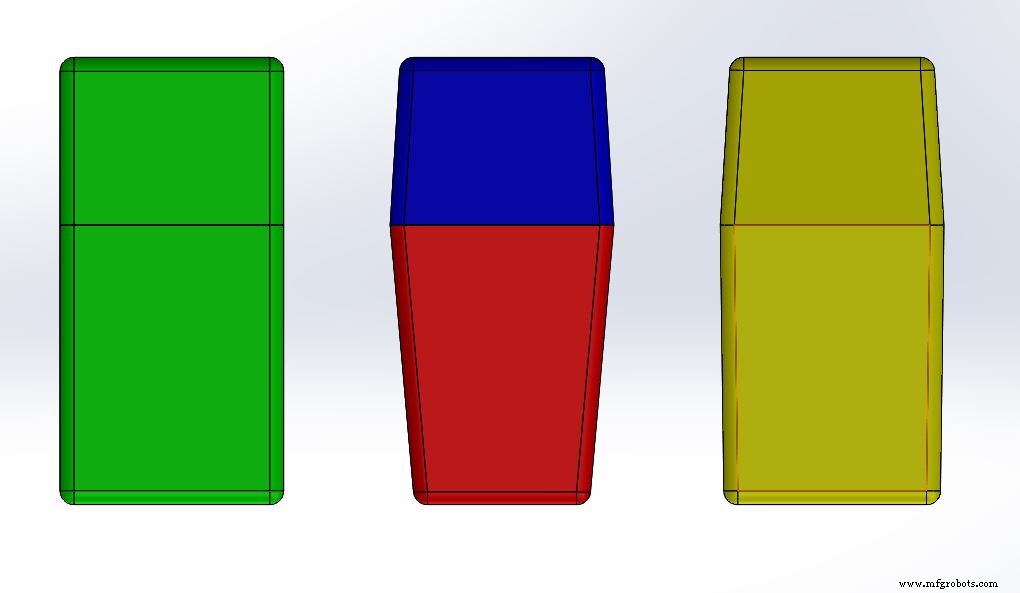
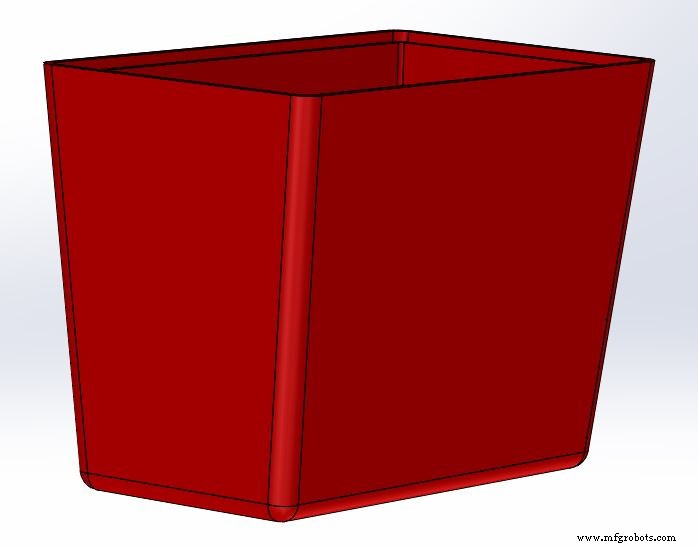
较大斜度的零件示例。

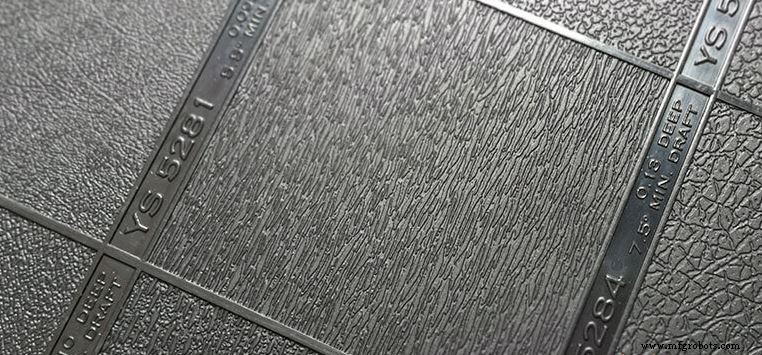
成型表面的纹理或图案会产生高低起伏。低洼处对应模具凸起,若斜度不足易卡住零件。因此纹理越深,通常要求斜度越大。
注塑件脱模斜度设计精要:平衡外观、装配与成型可行性
表面处理样板:各种蚀刻工艺在金属模具上形成的纹理选项。纹理越立体,为保证脱模时纹理面不刮蹭金属模具,所需最小斜度越大。

通用经验法则:每 0.001 英寸纹理深度需 1.0–1.5° 斜度。内壁因收缩增加脱模阻力,往往需更大角度。部分模具厂建议额外加大斜度以降低表面风险、防粘模、缩短周期——亦利其利润。

斜度非越大越好。紧配合设计、内部件间隙、或追求平行壁的流线美学,可能要求极小斜度,这会推高模具成本、增加保持纹理难度。
寻找平衡点需要妥协。斜度需求取决于材料、周期、脱模难度、表面处理。目标是满足所有干系人,哪怕需调整某一维度。
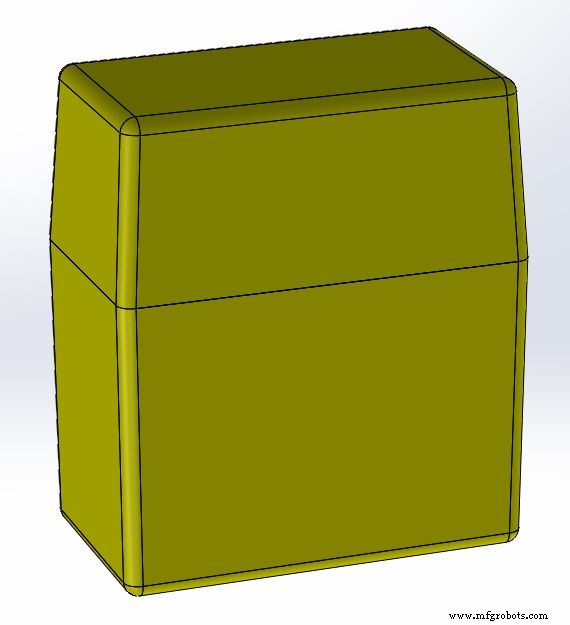
注塑件脱模斜度设计精要:平衡外观、装配与成型可行性
若各方协同,可在斜度上达成妥协。采用更平滑纹理,甚至接近工业设计原始渲染的浅斜度也能实现,且无需昂贵的多动作模具。
注塑件脱模斜度设计精要:平衡外观、装配与成型可行性
产品开发团队应通力合作,最大程度还原商定外观。

与工业设计、客户、模具厂协作,可降低纹理深度或平滑表面,进而降低所需斜度。内表面抛光也能在不薄壁前提下减小斜度。
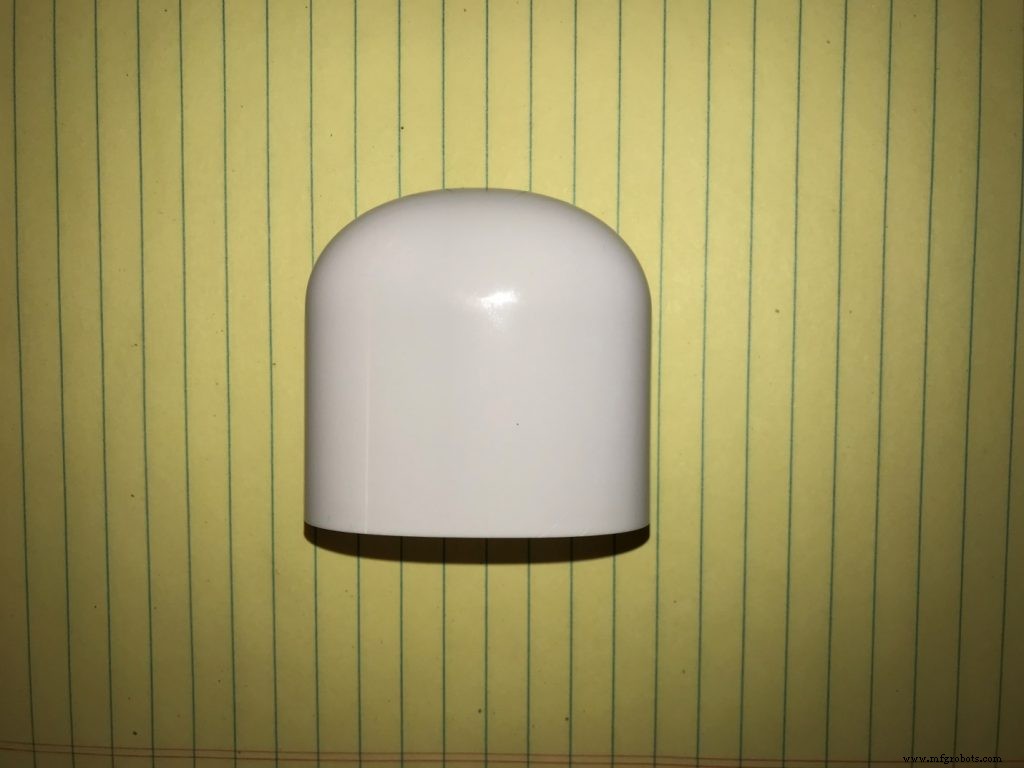
注塑件脱模斜度设计精要:平衡外观、装配与成型可行性
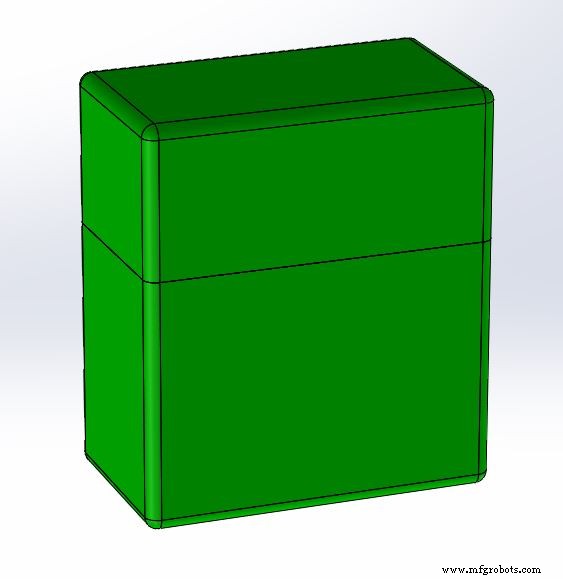
聚丙烯抛光纹理瓶盖侧壁仅 0.25° 斜度,配合底座同等微斜度,保持组装后垂直视觉感。

纹理在对齐特征处淡化或消失时,斜度可逼近零,尤其适用于小批量、周期不敏感、额外冷却可助脱模的场景。

咨询实战中常见:草图阶段设计直接甩给海外低价模具厂,客户返修成本高昂。解法是一体化设计——从启动即让所有干系人参与,省时、省钱、保真交付预期外观与功能。

注塑件产品设计本质是团队运动。让工程师、设计师、模具厂全程参与,才能拿最优结果——更快上市。

更多同类内容:倒扣、缩痕、柱位

制造工艺

  1. 注塑件设计系列第 6 篇:管控团队与契约制造商,确保设计顺利转产
  2. 注塑件翘曲防控设计策略:从均匀壁厚到后模具夹具
  3. 注塑柱位设计:在强度与成型良率间寻找平衡点
  4. 注塑模具设计第 2 篇:读懂缩痕成因,从源头消除表面凹陷
  5. 透明塑料件设计指南:兼顾光学性能与量产可行性
  6. 塑料注塑模具制造商如何驱动创新与品质
  7. 十大优质注塑成型材料精选:卓越品质与性能的材料图谱
  8. 铝模 vs 钢模:注塑模具材料选型的性能与经济性权衡
  9. 注塑成型全指南:从颗粒到成品
  10. 优质二手注塑机 – 全球产品目录
  11. 注塑成型常用塑料材料选型指南
  12. 高质量注塑成型专家设计指南:从材料选择到模具优化