


单簧管:从古老芦苇到现代大师级工艺
背景
单簧管是一种单簧片木管乐器,有多种尺寸,每种都有其独特的音域。虽然存在十多种现代型号,但降B调和A调单簧管主导着管弦乐和吹奏乐队的曲目。低音单簧管体积较大,喇叭口向上弯曲,也是当代乐团的常客。标准单簧管由五个部分组装而成:吹嘴、接管(或调音筒)、上节(左手)、下节(右手)和喇叭口。一片薄而扁平的芦苇簧片插入吹嘴,演奏者通过按压或抬起金属键来开闭内部音孔,从而发出不同音高。
历史
早在公元前3000年,埃及就有类似单簧管的单簧片乐器记载。这类乐器传播至近东,并演变成西班牙、东欧和撒丁岛等地的各种区域原型。在威尔士,18世纪的民间乐器 hompipe 或 pibgorn 由骨头或接骨木制成,仿照希腊和中东的芦苇簧片。中世纪至17世纪,这些乐器主要用于民间音乐。
现代单簧管设计可追溯至纽伦堡乐器制造师 Johann Christoph Denner(约1690年)。Denner 以制造竖笛、长笛、双簧管和大管闻名,他制作的早期单簧管——名称源自意大利语 *clarino* 的指小形式——类似于带有三个部件和两个按键的竖笛。可能由 Denner 之子制造的喇叭口模型,奠定了乐器现今轮廓的基础。到18世纪末,亨德尔、格鲁克、泰勒曼等作曲家开始为单簧管作曲,1800年前后单簧管已出现在大多数管弦乐队中。
19世纪见证了重大改良:按键系统从两个扩展到五或六个,增强了音准控制和动态范围。莫扎特1791年的单簧管协奏曲展现了该乐器的抒情潜力,而遍游欧洲的大师们激发了斯波尔和韦伯等作曲家创作协奏曲和室内乐作品。材质实验持续进行——黄杨木让位于银、黄铜和紫光檀等热带木材,法国制造商在19世纪中叶引入乌木,最终非洲黑木因其音色优势和耐用性成为首选材料。
自1850年起,单簧管保持了现代尺寸和形状。出现了两大按键系统:阿尔伯特系统(德语区通用)和伯姆系系统(其他地区标准),两者提供不同的指法布局和机械优势。
原材料
如今,大多数单簧管管体由非洲黑木(*Dalbergia melanoxylon*)雕刻而成。该木材家族包括黑紫光檀、莫桑比克乌木、格拉纳迪拉和东非乌木。致密深色的木纹赋予了乐器特有的色泽。入门级单簧管可能使用合成树脂,偶有银或黄铜管体型号。吹嘴由硬橡胶(硬质橡胶)制成,按键通常由德国银(铜、锌、镍合金)锻造。高端乐器可能采用纯银或镀金按键。垫片由多层纸板、毡和皮革组成,簧片由芦苇雕刻而成。
制造工艺
管体准备
- 采伐用于单簧管生产的原木被切成3-4英尺(1-1.2米)长,经过风干或窑干处理以防变形。随后劈开、锯成近似成品的上节、下节、接管和喇叭口毛坯。
- 毛坯经检验后纵向钻孔形成单簧管的内孔。内孔直径和锥度对音质至关重要。钻孔后,工件在车床上车削成光滑中空圆柱体,再次陈化,再精确修剪至最终尺寸。内孔经扩孔和抛光;外表面上黑色染料。
塑料型号
- 塑料单簧管管体通过注塑成型生产。塑料颗粒熔融后注入模具形成中空圆柱体。许多情况下模具精度极高,无需进一步扩孔,但部分型号仍需像木质乐器一样抛光。
- 木质和塑料部件后续工序相同。
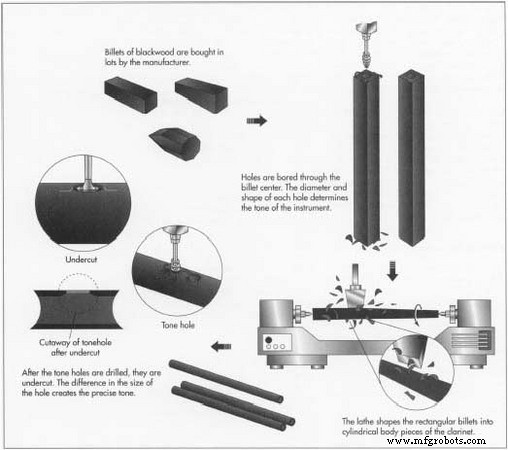
钻削音孔
- 音孔即按键控制的孔,在分度机上钻削,工件在垂直钻头下定位。孔径和间距受精确控制以确保准确音准。钻孔后,孔口经过倒角和扩口处理以形成正确内部形状。还需钻削用于按键机构的微小孔。
按键制作
- 现代按键通常由德国银压铸成型,一次成型出一组连接的按键。也有制造商冲压单个按键再焊接组装。成品按键经抛光——廉价型号滚筒抛光,高端乐器手工抛光。可选镀银或镀金工艺用于高端型号。
- 按键装配由多层纸板、毡和皮革制成的垫片,关闭音孔时消音。
- 装入精细钢弹簧以确保按键动作正常。
按键安装
- 按键固定在已钻孔攻丝的柱子(短柱)上。针状弹簧装入柱子,按键通过不锈钢铰链杆连接。装配工使用精密工具调整弹簧张力,确认音孔密封无漏气。
精加工
- 接口处衬软木并打蜡以便顺畅组装。装饰性金属环固定在接管和下节末端;接管可压印制造商名称。安装硬橡胶吹嘴,乐器即可进行首次试奏。
质量控制
组装后,资深技师检查外观缺陷,测试按键动作,试奏评估音色、音准和响应。乐器的A音应为440Hz,其他音高须相应对齐。电子调音器辅助微调;通过重新扩孔或填充虫胶修正偏低或偏高的音高。木材不得有裂纹,按键动作顺滑无异响。精心制作的单簧管可可靠使用数十年。
未来展望
单簧管生产仍由经验丰富的工匠主导,大多数设计创新可追溯至百年前。簧片制造是不断演进的领域:优质簧片传统上源自法国芦苇,但加利福尼亚野生芦苇和新兴合成材料正逐渐普及。随着天然芦苇供应减少,合成簧片因其一致性和耐用性,或将成为许多演奏者的常态选择。
制造工艺