


光盘(CD):历史、生产流程与未来趋势
背景
自1876年留声机问世,音乐吸引家庭听众。近数十年,光盘成为录制音乐首选媒介。
光盘(CD)为光学存储介质,聚焦激光束编码数字数据——音频、视频、计算机信息。本文聚焦音频CD。
CD渊源1960s数字电子时代。早期应用非音频,技术逐步迁入声音重现。
同期索尼与飞利浦开创光存储与激光技术。
1970s数字与光技术融合解决数字音频三核心挑战。
首,建立音频信号数字化可行法——脉冲编码调制(PCM),基于香农1948年理论。
次,存储介质:光盘将海量数据压缩微观凹坑,百万比特/秒塞入针尖大小区域。
三,快速读取需集成电路处理能力,微秒级执行百万次运算。
1970s末索尼飞利浦标准化光存储;1981年35家厂商联盟采纳标准,1982年首批商业CD与CD播放器上市。
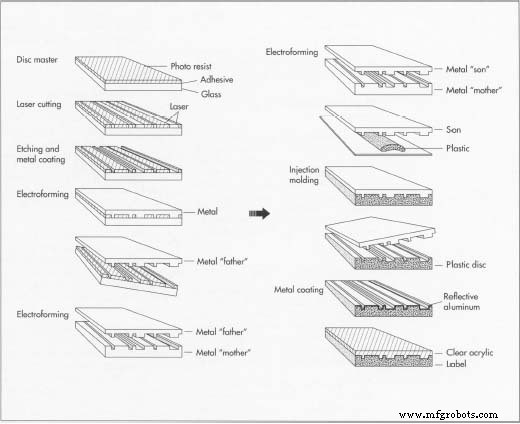 光盘制作始于玻璃“母盘”。母盘编码音频后电铸。电流沉积金属层。成品母盘转印塑料盘,镀反射铝层、保护丙烯酸层、印刷标签。
原材料
CD含三层:聚碳酸酯基底、薄铝(偶尔银或金)反射层、透明丙烯酸保护层。
设计
严遵索尼-飞利浦标准确保通用兼容。CD直径4.72英寸(120毫米),厚0.047英寸(1.2毫米),中心孔0.59英寸(15毫米),重约0.53盎司(15克)。
标准CD容量74分钟数据,多数含约50分钟单面音乐。数据编码为连续螺旋凹坑与平陆。激光读取变变转电信号还原原始音频。
制造流程
光盘须在无尘洁净室生产。微粒即可导致不可读。
制备母盘
- 原始音乐先录制数字音频带。再转录3/4英寸(1.9厘米)录像带,加索引子码。得预母带。
- 预母带制作玻璃母盘——抛光圆盘涂胶与光阻。直径约240毫米、厚6毫米。烘箱固化。
- 预母带与玻璃母盘入激光切割机。预母带回放音频;CD编码器转电信号驱动激光,曝光光阻刻槽。
- 曝光槽蚀刻成凹坑。镀金属层(典型银)得含精确凹坑平陆轨迹的母盘。
电铸
- 蚀刻后母盘电铸。电流电解液沉积金属层——通常镍——厚度严控。
- 金属层剥离得轨迹负印——称“父盘”。
- 父盘再电铸生产一或多“母盘”,原轨迹正印。每母盘产“子盘”(冲压模)负印。子盘用于最终CD生产。
- 子盘脱离母盘后冲洗、干燥、抛光、切割中心孔与外径至规格。
复制
- 子盘置注塑机模腔。熔融聚碳酸酯浇注其周,成型塑料盘采纳轨迹正印。
- 冲孔中心孔。扫描检测气泡、灰尘、翘曲等缺陷;任一缺陷即判废。
- 合格盘真空镀薄反射铝层。
- 涂透明丙烯酸保护层,丝网印刷标签。CD即包装就绪。
质量控制
数据凹坑微观级,制造要求极高精度。质控始于受控洁净室,贯穿各生产阶段。
关键检查点:激光检测玻璃母盘平整度、光阻厚度、每道涂层后检翘曲、气泡、灰尘、编码错误。人工偏振光检测缺陷凹坑。
激光切割机须无振动;否则切割精度受损,废品率升。
未来展望
光盘海量存储、数据精度、耐用性维持音乐视频相关性。新兴产品如CD-Interactive(CD-I)融合音频与计算机电视交互。
制造日益自动化,缩减厂房、人工、废品率。CD生产首个十年质控近乎全自动化。
制造工艺
- 最大化重型设备效能:终极紧凑型附件指南
- 紧凑履带装载机 vs 滑移装载机:选型实战指南
- ABB 发布 IR 14050 紧凑型协作机器人:单臂 YuMi 变体、21 lb、七轴、0.02 mm 重复精度
- 高灵敏度音频检测器:捕捉超微弱电信号
- 脉冲光传感器:放大 LED 光脉冲为可听声音
- 低频无稳态多谐振荡器:分立晶体管音频振荡器制作
- DIY 12AX7 电子管音频放大器:经典音质构建指南
- 富士CSD-300并列双主轴车床:紧凑占地下的高效物料搬运与精密车削
- Grizzly G0745 微型车床:珠宝与爱好者的紧凑精密之选
- 盘式制动器与鼓式制动器:性能差异与选型指南
- 紧凑型3D激光雷达成像系统 性能超越传统机械装置
- 超紧凑红外光谱仪:2 cm²芯片实现手持化学分析